Contexto de la fuente: Manual Técnico de OSHA — Compuestos Avanzados.
Para cortar un composite de fibra de carbono curado (CFRP), utiliza una herramienta de corte adecuada para el laminado, apoya la pieza de trabajo cerca del corte, controla el polvo donde se genera e inspecciona ambas caras en busca de astillado, fibras expuestas o delaminación. Una sierra de dientes finos o clasificada para compuestos, una herramienta abrasiva o de diamante adecuada, o un proceso CNC calificado pueden funcionar, dependiendo del material, la geometría, la condición de curado y la calidad del borde requerida. La categoría de herramienta no establece por sí sola una ventana de proceso. No hay una cuchilla, RPM, tasa de avance o tolerancia universal adecuada para cada hoja de fibra de carbono.
Antes de elegir una herramienta, identifica si tienes hoja o tubo rígido curado, tela de fibra de carbono seca o prepreg no curado. Estos no son trabajos de corte intercambiables. Si no hay contención de polvo, protección de máquina o inspección calificada disponibles, no improvises una operación de corte en seco; considera una tienda de compuestos adecuadamente equipada.
Comienza identificando el material
La tela seca es un refuerzo flexible. Puede ser cortada con tijeras textiles o un sistema de cuchillas adecuado, teniendo cuidado de no desalinear la trama. El prepreg es un refuerzo que lleva resina no curada y puede requerir almacenamiento, manipulación y precauciones de colocación controladas; no debe ser tratado como stock completamente curado.
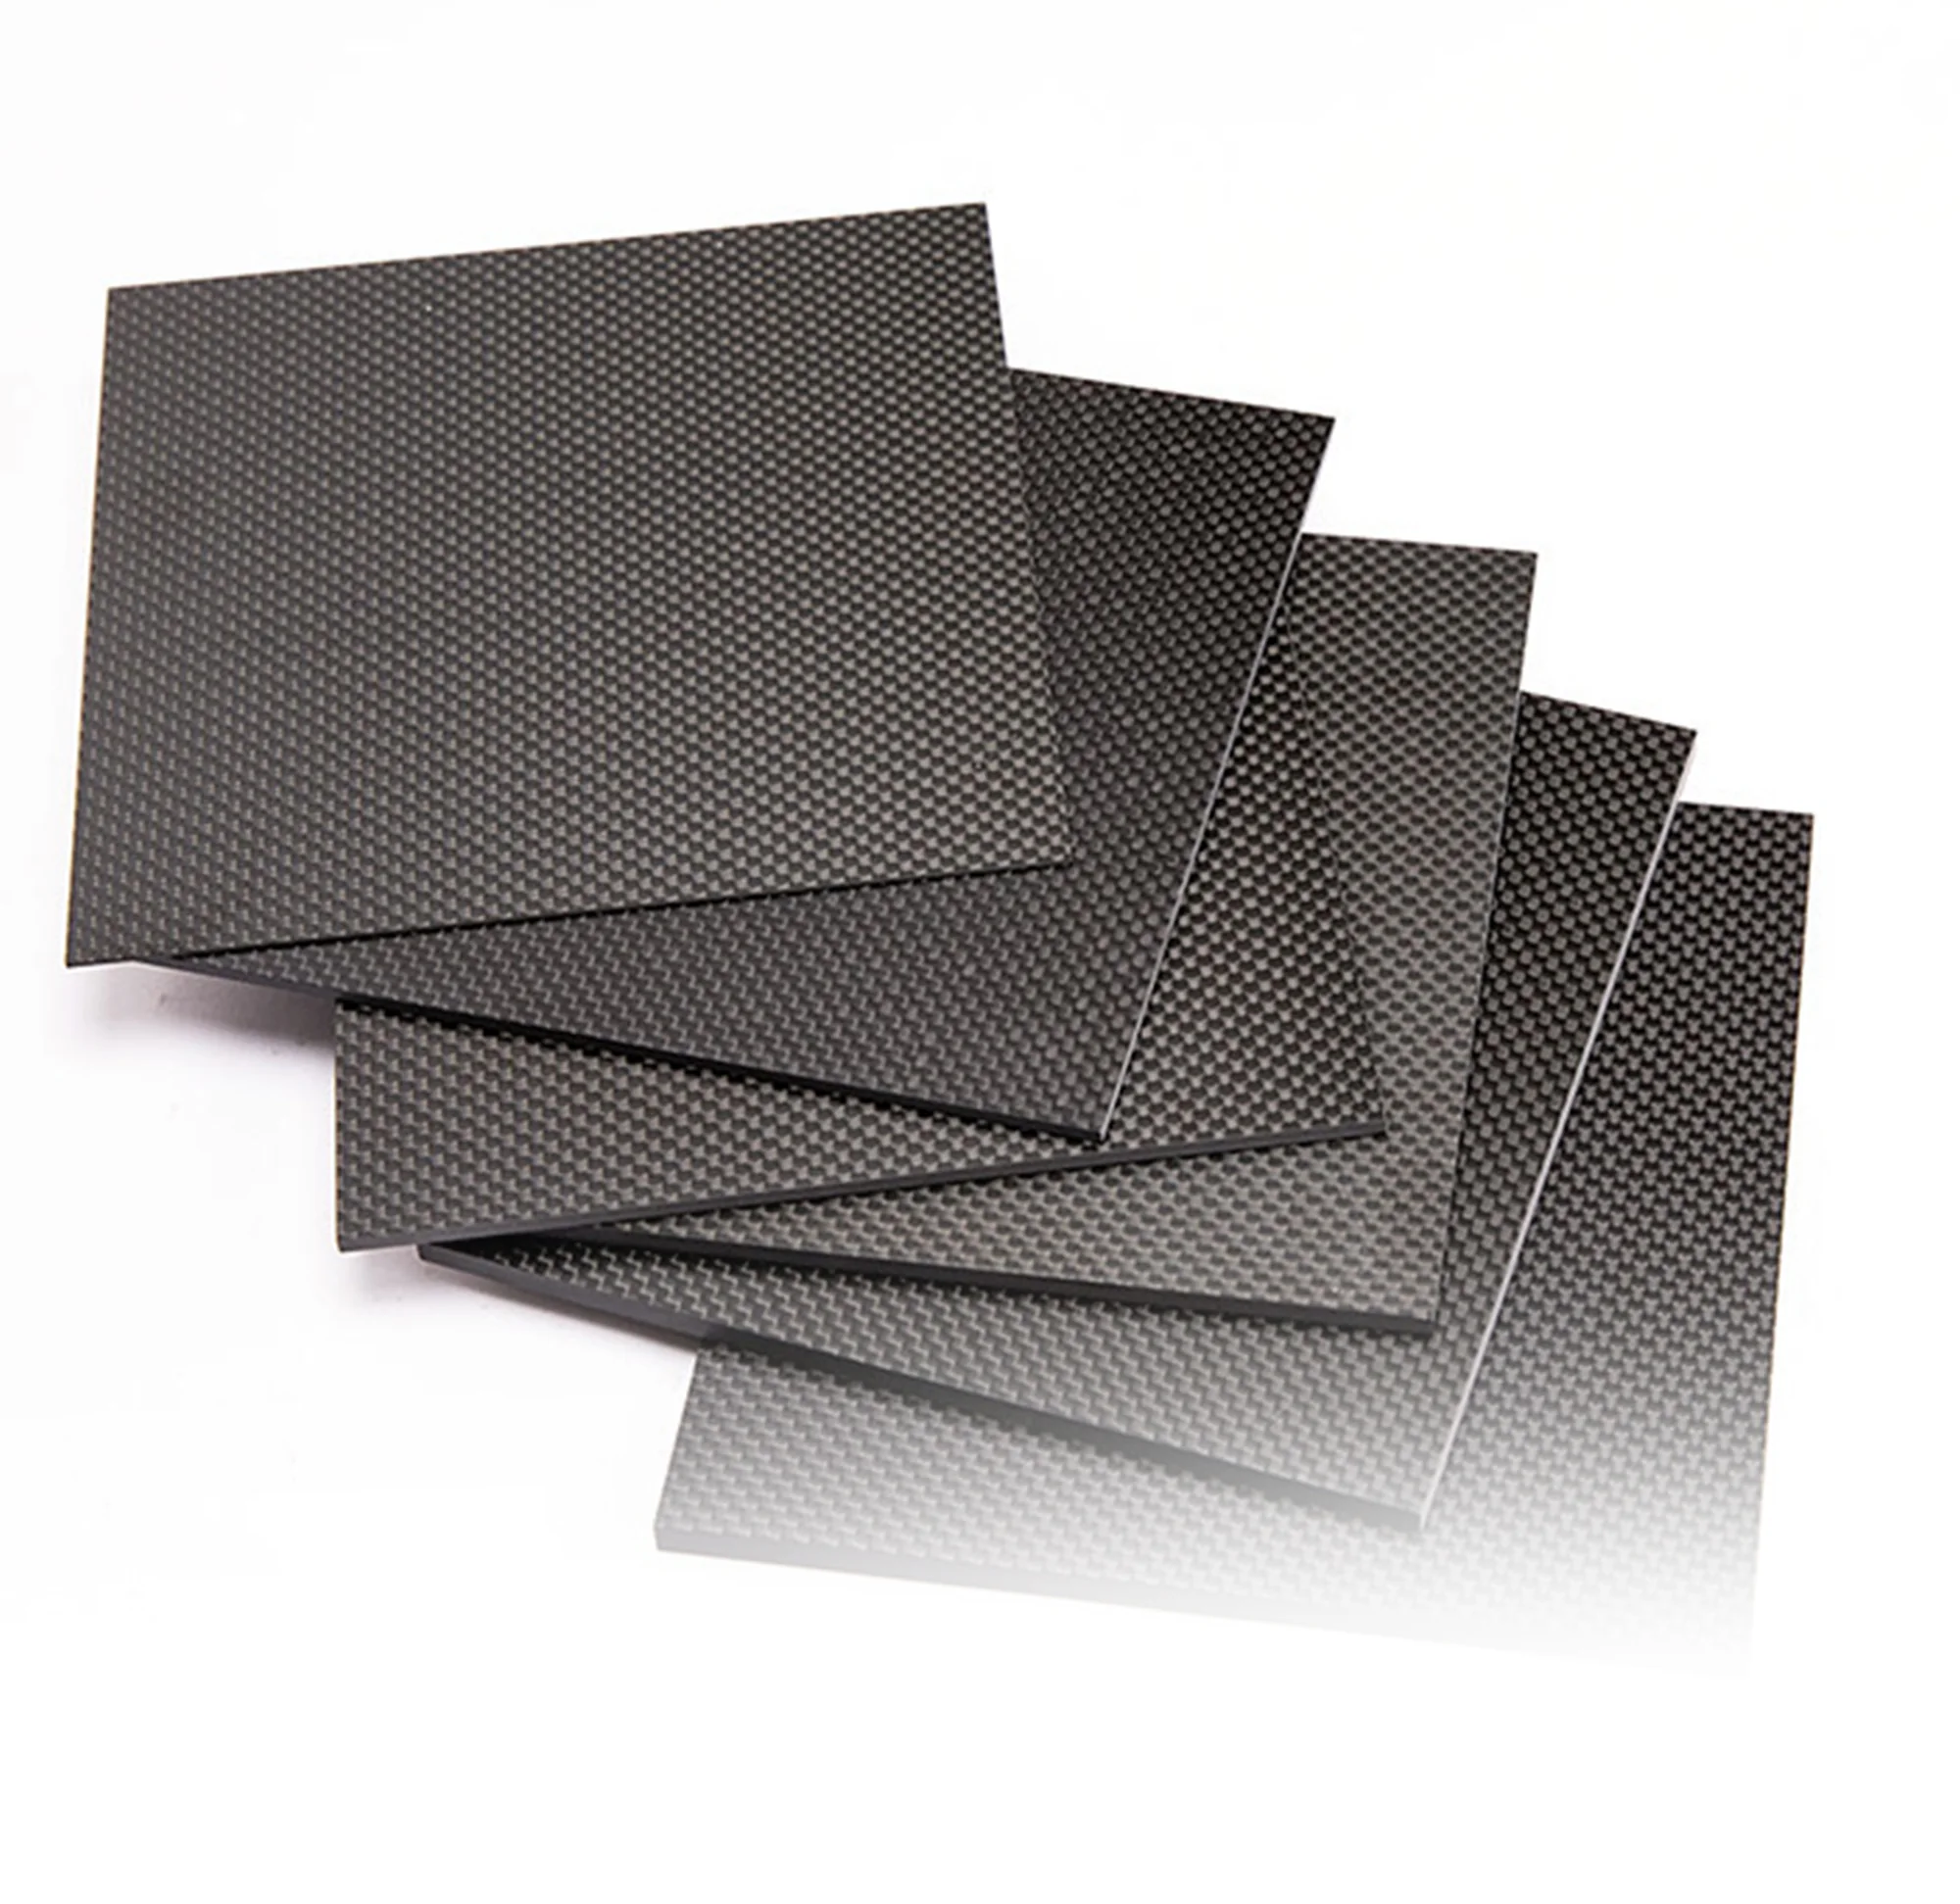
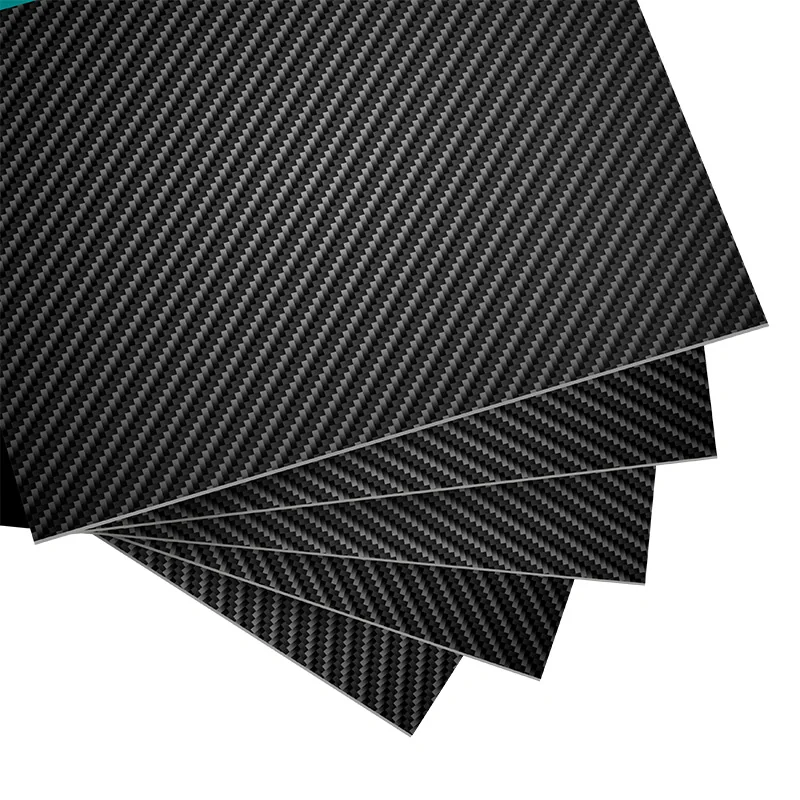
Una hoja o tubo de CFRP curado es un compuesto sólido. Cortarlo significa fracturar fibras y la matriz curada juntas. Las consecuencias pueden incluir partículas finas en el aire, fragmentos afilados, calor local, manchas de resina, extracción de fibras y separación de capas subsuperficiales. El consejo de herramienta para tela o prepreg no curado no debe trasladarse a un panel rígido.
Consulta los datos de seguridad y la guía de procesamiento actuales del proveedor del material, incluyendo recubrimientos o rellenos que puedan alterar la composición del polvo. Si la hoja contiene un núcleo de espuma / panal, otros refuerzos, recubrimiento superficial, inserto de metal o resina inusual, el plan de corte correcto puede cambiar.
La seguridad es prioritaria antes de la selección de herramientas.
El mecanizado de un laminado curado puede generar polvo de compuestos en el aire y fibras finas. Los peligros dependen del material y de la operación; ninguna verificación visual por sí sola demuestra que la exposición es aceptable. La orientación ocupacional de la OSHA y la Universidad de Monash hace que la evaluación de riesgos y el control de exposiciones sean centrales en este trabajo.
Una revisión práctica del taller debería abordar lo siguiente antes de que comience el corte:
- Controles de ingeniería: Un recinto, extracción en el punto de corte, o otro sistema de captura de fuente apropiadamente diseñado deberían gestionar los desechos en el aire. Una aspiradora estándar, una ventana abierta, o una máscara improvisada no son prueba de un control adecuado. Confirme el rendimiento de la captura de fuente para la operación específica y mantenga los colectores/filtros según el procedimiento de servicio documentado del equipo.
- Contaminación conductiva: El polvo que contiene carbono puede alcanzar componentes electrónicos expuestos o conexiones eléctricas. Considere la máquina, los controles y el equipo cercano en el plan de aislamiento y limpieza; utilice personal calificado en sistemas eléctricos y de polvo para decisiones de diseño.
- Protección y fijación: Utilice una máquina debidamente protegida y un método de soporte que prevenga el movimiento o aplastamiento. No desactive las protecciones para mejorar el acceso.
- Protección ocular, de la piel y respiratoria: Elija la protección a partir de una evaluación específica del sitio y los requisitos de seguridad aplicables. Donde se requieran respiradores en el trabajo, puede ser necesario un programa de protección respiratoria que cumpla normas; una etiqueta de filtro sugerida no sustituye esta evaluación.
- Limpieza y residuos: Recoja los desechos utilizando un método adecuado de recolección de polvo o húmedo controlado. Evite el cepillado en seco o aire comprimido que redistribuya partículas. Trate el lodo, los residuos de filtro y las toallitas contaminadas de acuerdo con los datos del material y los requisitos locales.
Los métodos húmedos pueden suprimir algo de polvo y calor, pero introducen preocupaciones sobre el manejo de líquidos, electricidad y aguas residuales. No son automáticamente más seguros para una máquina, compuesto u operación de unión posterior en particular. Si los controles fallan, la pieza se mueve o el polvo visible escapa, detenga, asegure el equipo y resuelva la condición antes de reiniciar.
Estas son consideraciones generales de ingeniería, no una declaración de que cualquier máquina o lugar de trabajo de CFRPWorks haya pasado una evaluación de seguridad.
Elija un método de corte para la pieza, no el nombre del material.
La siguiente tabla compara las opciones comunes categorías de opciones. La selección real de herramientas debe seguir la guía del fabricante para el laminado curado, el guardia y el equipo, además de una prueba controlada en un stock representativo de desechos utilizando el mismo soporte y el requisito de borde previsto.
| Trabajo | Enfoque posible | Limitación principal a evaluar |
|---|---|---|
| Bisel recto en la hoja curada | Sierra de dientes finos adecuada, rueda abrasiva o cuchilla de corte calificada para compuestos | Ruptura de cara de salida, calor, polvo incontrolado y soporte |
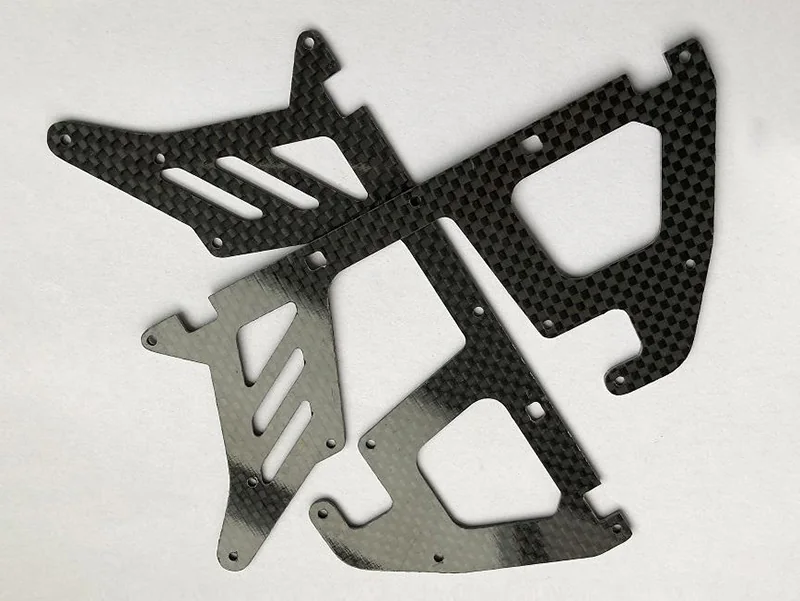
| Recorte pequeño o abertura modelada | Herramienta rotativa o abrasiva controlada en un soporte apropiado | Vibración, astillado de bordes, desgaste de herramientas y captura cercana de fuente |
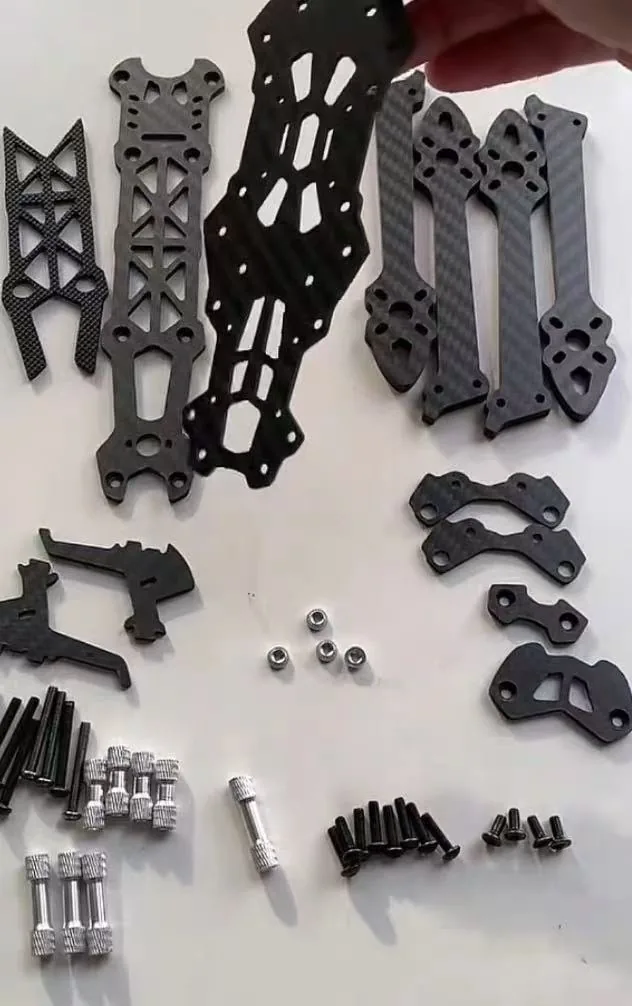
| Perfiles o agujeros repetitivos | Fresadora/router CNC con herramienta específica para compuestos y sujeción calificada | Delaminación en entrada/salida, precisión posicional, manejo de polvo y desgaste de cortador |
| Tubo cortado a medida | Proceso de corte con sierra o corte abrasivo adecuado y soportado | Ovalización del tubo, separación en el momento de ruptura y escuadra final |
| Perfiles complejos o gruesos | Mecanizado especializado o proceso de agua abrasiva evaluado | Ancho/cono, daño por perforación, aspereza de bordes, contaminación y acceso al procesamiento |
| Tela de fibra de carbono seca | Tijeras afiladas o un sistema de corte textil | Tejido distorsionado, fibras desplazadas y precisión del patrón de corte |
Cortadores abrasivos y de tipo diamante pueden ser adecuados para las condiciones de corte con alta abrasión de CFRP, pero aún necesitan compatibilidad específica de máquina, contención, monitoreo de desgaste y evaluación de bordes. “Diamante” no es una etiqueta garantizada de corte limpio. Asimismo, un chorro de agua tiene una baja entrada térmica pero aún requiere validación para marcas de perforación, integridad superficial, inclinación y gestión del agua.
No tomes prestados valores genéricos de “mejor velocidad” o “mejor broca” de un anuncio de producto sin verificar el laminado exacto, la geometría del cortador, la máquina y la calidad objetivo.
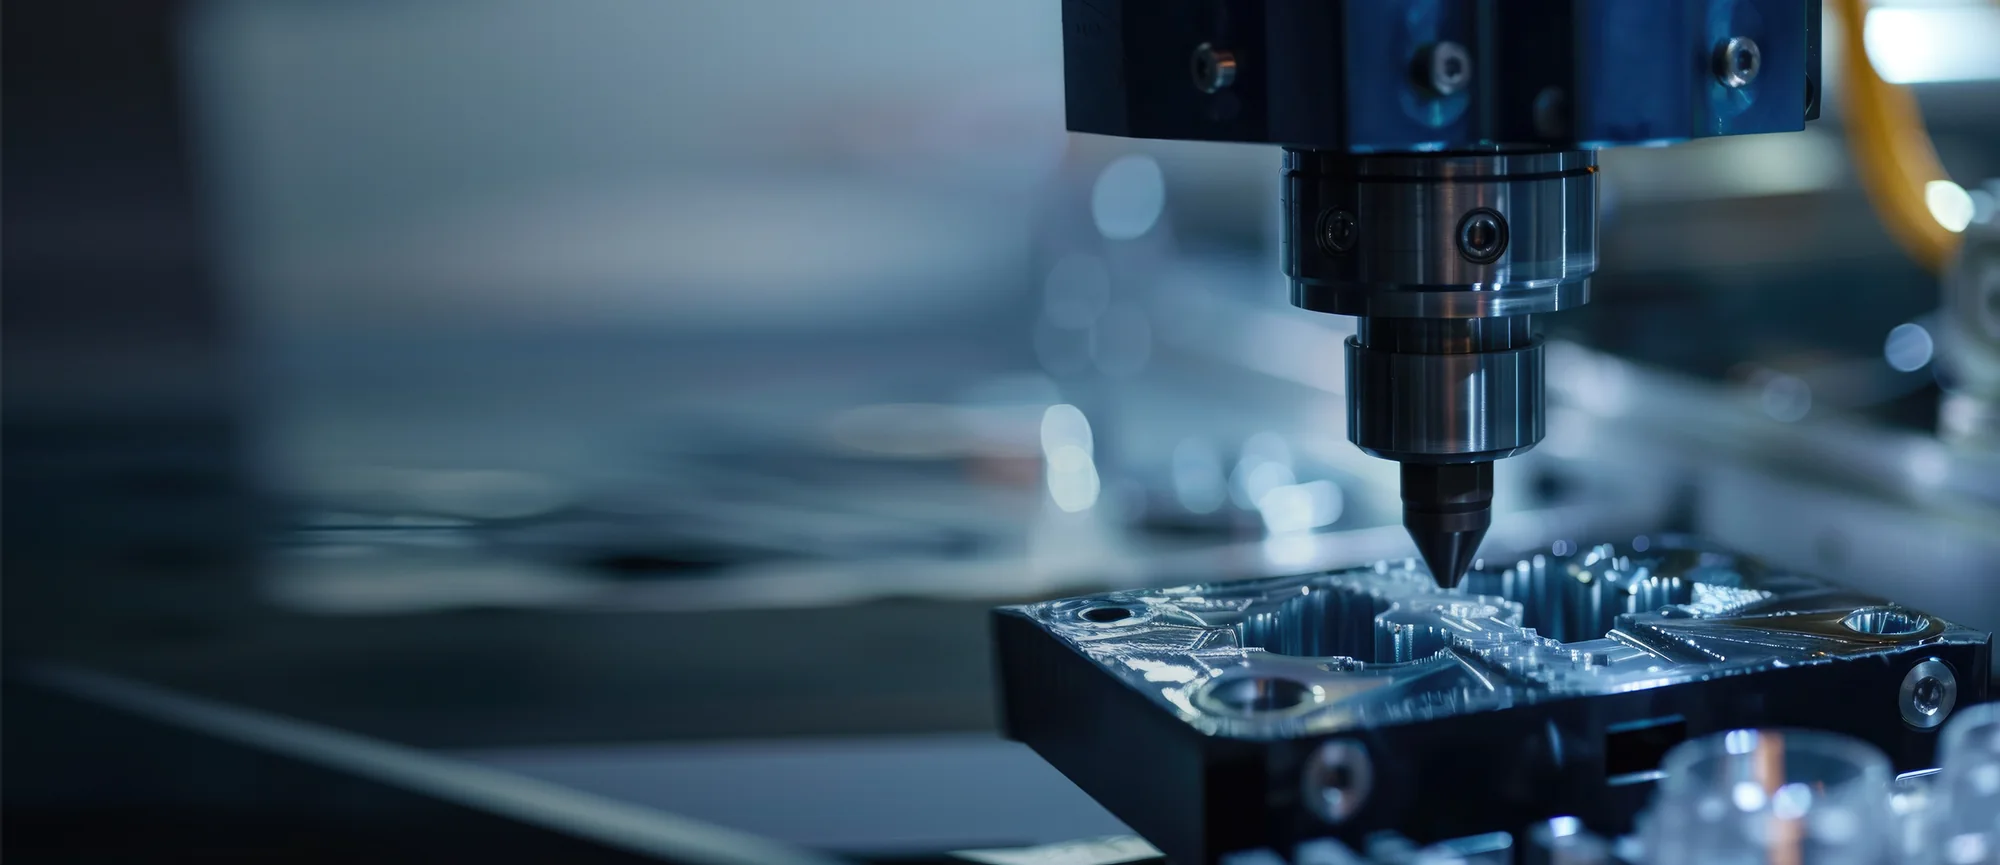
Un flujo de trabajo controlado para cortar una hoja curada
1. Establece lo que la característica terminada debe hacer
Utiliza el dibujo para identificar el formato de stock, el grosor, la dirección de las fibras si se conoce, la línea de corte, las posiciones de los agujeros y las tolerancias. Indica si el borde cortado es cosmético, forma un sellado, recibe un sujetador o será pegado. Un borde estructural necesita criterios de aceptación más fuertes que un recorte no estructural.
Para patrones de agujeros y ranuras, discute las distancias mínimas desde el borde y las cargas locales con el diseñador responsable. La precisión dimensional es un criterio de calidad; no establece si las fibras fueron dañadas, si la pieza sigue siendo lo suficientemente fuerte o si el diseño de la unión es adecuado.
2. Asegura el laminado sin doblarlo
Soporta el trabajo cerca de la zona de corte para que no pueda vibrar o doblarse lejos de la herramienta. Una superficie de respaldo sacrificial compatible puede ayudar a proteger la parte inferior en algunos cortes. Para tubos, soporta ambos lados y evita la rotación o aplastamiento.
Un dispositivo que mantenga la pieza plana pero contamine una futura interfaz de adhesivo no es automáticamente aceptable. Verifica cintas, películas protectoras, refrigerantes y marcas de sujeción contra el plan de acabado y unión.
3. Califica la herramienta y el proceso en material representativo
Siga las instrucciones del fabricante de herramientas y máquinas para el material específico. Pruebe el enfoque de corte previsto en un trozo de desecho que coincida con el grosor, la orientación y el acabado superficial de la hoja o tubo real. Esté atento a vibraciones, deshilachado de fibras, quemaduras, fusión/revés de resina, desgaste acelerado de la herramienta, agrietamiento de la superficie o despegue de capas en ambas caras. No acepte una prueba solo porque la cara superior se vea limpia.
Utilice la inspección de prueba para decidir si ajustar el soporte, la condición de la herramienta, la trayectoria de la herramienta, la estrategia de pasadas, o un parámetro de máquina soportado por el fabricante. Registre la condición que produce una pieza aceptable. Un ajuste publicado de un laminado diferente no es una calificación de proceso.
4. Controle el polvo y prevenga la ruptura incontrolada
Mantenga una captura de fuente adecuada durante el corte, el avance final y la recolección de escombros; la limpieza controlada debe comenzar solo cuando la herramienta en movimiento y el sistema de extracción estén manejados de manera segura. Sujete la pieza retenida y el trozo de desecho de manera segura. Mantenga las protecciones, mantenga a los transeúntes fuera del área de trabajo y deténgase si el proceso comienza a dañar el material o a sobrepasar los controles.
5. Inspeccione, limpie y registre la característica terminada
Después de la eliminación segura de escombros, inspeccione ambos lados y el borde cortado en busca de pelusa, tirones, grietas, capas expuestas, delaminación y decoloración por calor. Mida perfiles, tamaño y posición de agujeros, escuadra de bordes o calidad de extremos de tubos según lo requiera el dibujo. Para un futuro enlace, siga la especificación del adhesivo o del proceso en lugar de asumir que la superficie cortada está lista para unirse.
Si un borde soporta una carga significativa o se encuentra cerca de un inserto, la apariencia visible puede no establecer la aceptación. El ingeniero responsable debe definir cualquier medida adicional o inspección no destructiva.
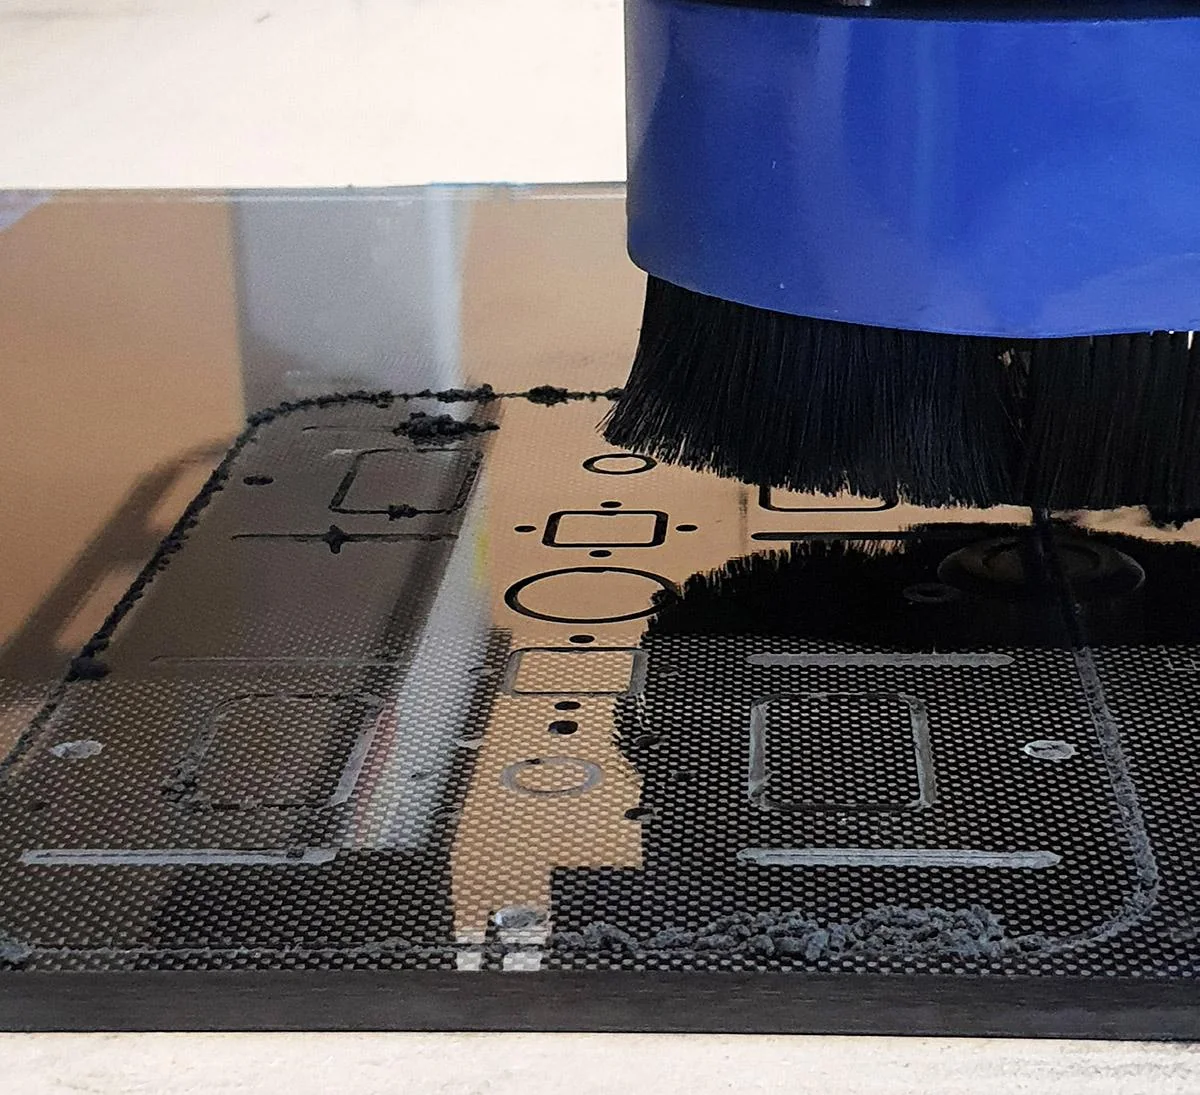
Por qué los bordes de fibra de carbono se astillan o delaminan
Una herramienta de corte hace más que eliminar una línea de material. Carga las fibras y la matriz de manera diferente a medida que cambia la dirección de contacto. La naturaleza abrasiva de las fibras acelera algunos tipos de desgaste de la herramienta; un aumento en la fuerza y la vibración puede crear defectos.
| Problema observado | Causa potencial a investigar | Respuesta de ingeniería |
|---|---|---|
| Fibras difusas o sueltas | Geometría de la herramienta, borde desafilado, dirección de fibra no soportada | Reevaluar la condición del cortador y ofrecer soporte; inspeccionar posibles daños subyacentes |
| Desgaste en la cara de salida | Respaldo débil, fuerzas de ruptura excesivas o movimiento | Mejorar el soporte compatible y volver a calificar el avance |
| Elevación visible de capas | Carga interlaminar o una trayectoria de herramienta dañina | Rechazar o evaluar según los criterios de daño de la pieza; cambiar el proceso |
| Manchas de resina o decoloración | Calentamiento por fricción local o herramientas desgastadas | Detener, evaluar el daño térmico y calificar las opciones de enfriamiento/herramientas |
| Daños en el orificio o posición equivocada | Desplazamiento del dispositivo, empuje o desalineación de la herramienta | Re-evaluar el dispositivo, método de orificio e inspección dimensional |
Un estudio revisado por pares sobre partículas de mecanizado de compuestos documenta fragmentos fibrosos pequeños así como escombros más grandes. Sus partículas de laboratorio específicas no establecen exposición en otra tienda. La precisa distribución de escombros depende de la operación probada; el documento no puede convertirse en un límite de corte seguro universal.
Cuando el mecanizado CNC o el corte personalizado se convierten en el siguiente paso mejor
La pregunta no es si una herramienta manual puede eliminar material; es si un proceso completo y controlado de manera segura puede cumplir con el plano. Si el equipo puede cumplir repetidamente con los requerimientos geometría, calidad del borde y controles del lugar de trabajo.
Un dibujo con varios orificios en posiciones cercanas, contornos complejos, interfaces de inserción o un borde crítico para la fatiga puede requerir un proceso de máquina calificado, dispositivos, inspección y control de revisión documentado. Un simple recorte de prototipo podría tener un objetivo de aceptación diferente. Ninguno de los casos viene con una garantía de tolerancia inherente solo porque utiliza CNC.
Si el resultado deseado es una operación subcontratada, mantenga las tareas de compra distintas: la evaluación de capacidad CNC pertenece a la página de capacidad de mecanizado CNC en fibra de carbono planificada; los blanks planos específicos de dimensiones pertenecen a la página del producto Hojas de fibra de carbono cortadas a medida. Este artículo sigue siendo una guía de cómo hacerlo y de selección de procesos.
Una solicitud de corte útil incluye el dibujo / archivo CAD y la revisión, material / resina y grosor reales, arquitectura de fibra cuando se conoce, cantidades, grado de borde / apariencia requerido, detalles de agujeros, partes compatibles, carga de uso final y criterios de inspección. Esos insumos ayudan a un procesador calificado a evaluar un método, pero no prueban que un proveedor específico haya aceptado el trabajo.
Preguntas frecuentes
¿Puedo cortar una hoja de fibra de carbono en casa?
Un compuesto curado puede ser mecanizado, pero un corte incontrolado puede exponer a las personas y a la electrónica a escombros finos, potencialmente conductores. Si no hay resguardos adecuados, controles específicos de material, ventilación, evaluación de EPP y limpieza disponibles, utilice un servicio profesional adecuadamente equipado en lugar de asumir que una pequeña herramienta manual es segura.
¿Cuál es la mejor hoja para cortar fibra de carbono?
No hay una mejor hoja universal. La respuesta depende de la resina curada, el grosor, la arquitectura de fibra, el tipo de corte, la fijación y el equipo. Incluso el mismo tipo nominal de fibra de carbono puede comportarse de manera diferente cuando cambia la matriz o el apilamiento. Las herramientas abrasivas o tipo diamante clasificadas para compuestos y los cortadores de dientes finos adecuados son categorías de inicio posibles, sujeto a las instrucciones del proveedor y a la inspección de prueba.
¿Puedo usar una fresadora CNC para cortar fibra de carbono?
El fresado CNC es un método reconocido para CFRP curado cuando las herramientas, fijaciones, parámetros de proceso, extracción de polvo e inspección están calificados para el material. Un router no garantiza automáticamente una tolerancia, un borde limpio o un ambiente seguro.
¿Cortar fibra de carbono la debilita?
Puede, especialmente donde un corte deja delaminación, fibras expuestas, daño por calor o nuevas concentraciones de esfuerzo cerca de un agujero o borde cargado. Un recorte diseñado, controlado e inspeccionado adecuadamente es una operación normal de fabricación; si un corte determinado cumple con el requisito estructural depende de la geometría específica y la evidencia.
¿Puedo usar agua para mantener el polvo bajo?
Los procesos húmedos pueden reducir algo de polvo en el aire y calor, pero el agua, la suspensión, la compatibilidad del equipo, los desechos contaminados y las operaciones adhesivas o de recubrimiento posteriores requieren su propia evaluación. Use solo un proceso destinado para el equipo y el compuesto.
Muévase de consejos de corte a una decisión basada en dibujos
Para chapas planas específicas en dimensiones, consulte el hojas de fibra de carbono cortadas a medida página del producto. Para preguntas más amplias sobre procesos de proyectos, consulte manufactura personalizada. Estas páginas cubren decisiones de compra en lugar de la selección de métodos y seguridad explicadas aquí.
Ver Producto Relacionado / Capacidad: Defina si su necesidad es un recorte educativo único, un perfilado CNC repetido, o una hoja de fibra de carbono específica en dimensiones. Prepare un dibujo, identificación del material, requisitos de borde y agujeros, y criterios de inspección antes de discutir un servicio de corte. Cualquier método de producción de CFRPWorks, tolerancia de aceptación, disponibilidad o presupuesto debe confirmarse por separado para el proyecto real.
Guías técnicas relacionadas: Resistencia y propiedades de la fibra de carbono · Guía de Grosor de Hojas de Fibra de Carbono. Producto / capacidad relacionada: Mecanizado CNC de fibra de carbono · Hojas de Fibra de Carbono.
Referencias
- Manual Técnico de OSHA — Compuestos Avanzados
- Universidad Monash — Información de Seguridad sobre Compuestos de Fibra de Carbono
- DragonPlate — Cómo Cortar Fibra de Carbono
- Elevated Materials — Cortando Fibra de Carbono a Mano
- ToolsToday — Cortando Fibra de Carbono en un CNC
- CompositesWorld — Mitigación del Polvo Industrial
- Estudio revisado por pares — Debris de Maquinado de Compósitos (PMC)