Contexto de la fuente: Mitsubishi Chemical — Método de fabricación de fibra de carbono.
La fibra de carbono se fabrica convirtiendo un precursor adecuado rico en carbono en filamentos finos de refuerzo a través de un tratamiento térmico controlado. Un componente de fibra de carbono terminado requiere una secuencia de fabricación separada: las fibras se organizan, se combinan con una matriz como resina, se consolidan en la forma deseada y se verifican en relación con un diseño.
Estas son dos cadenas de producción relacionadas pero distintas: la salida de la Cadena A se convierte en una entrada, directa o después de una preparación textil, a la Cadena B. Una empresa que fabrica tow de fibra de carbono puede no fabricar paneles terminados, y una empresa que fabrica piezas compuestas no necesariamente opera una línea de producción de precursor a fibra. Comprender ese límite ayuda a los ingenieros a hacer las preguntas adecuadas sobre materiales, alcance de fabricación y evidencia.
Dos cadenas de fabricación, dos salidas diferentes
| Cadena | Comienza con | Transformación típica | Salida |
|---|---|---|---|
| A. Producción de fibra de carbono | Precursor hilado, comúnmente PAN o ciertos materiales basados en asfalto | Estabilización, carbonización, posible tratamiento térmico adicional, acabado de superficie | Filamentos o tow de carbono listos para procesamiento textil o compuesto |
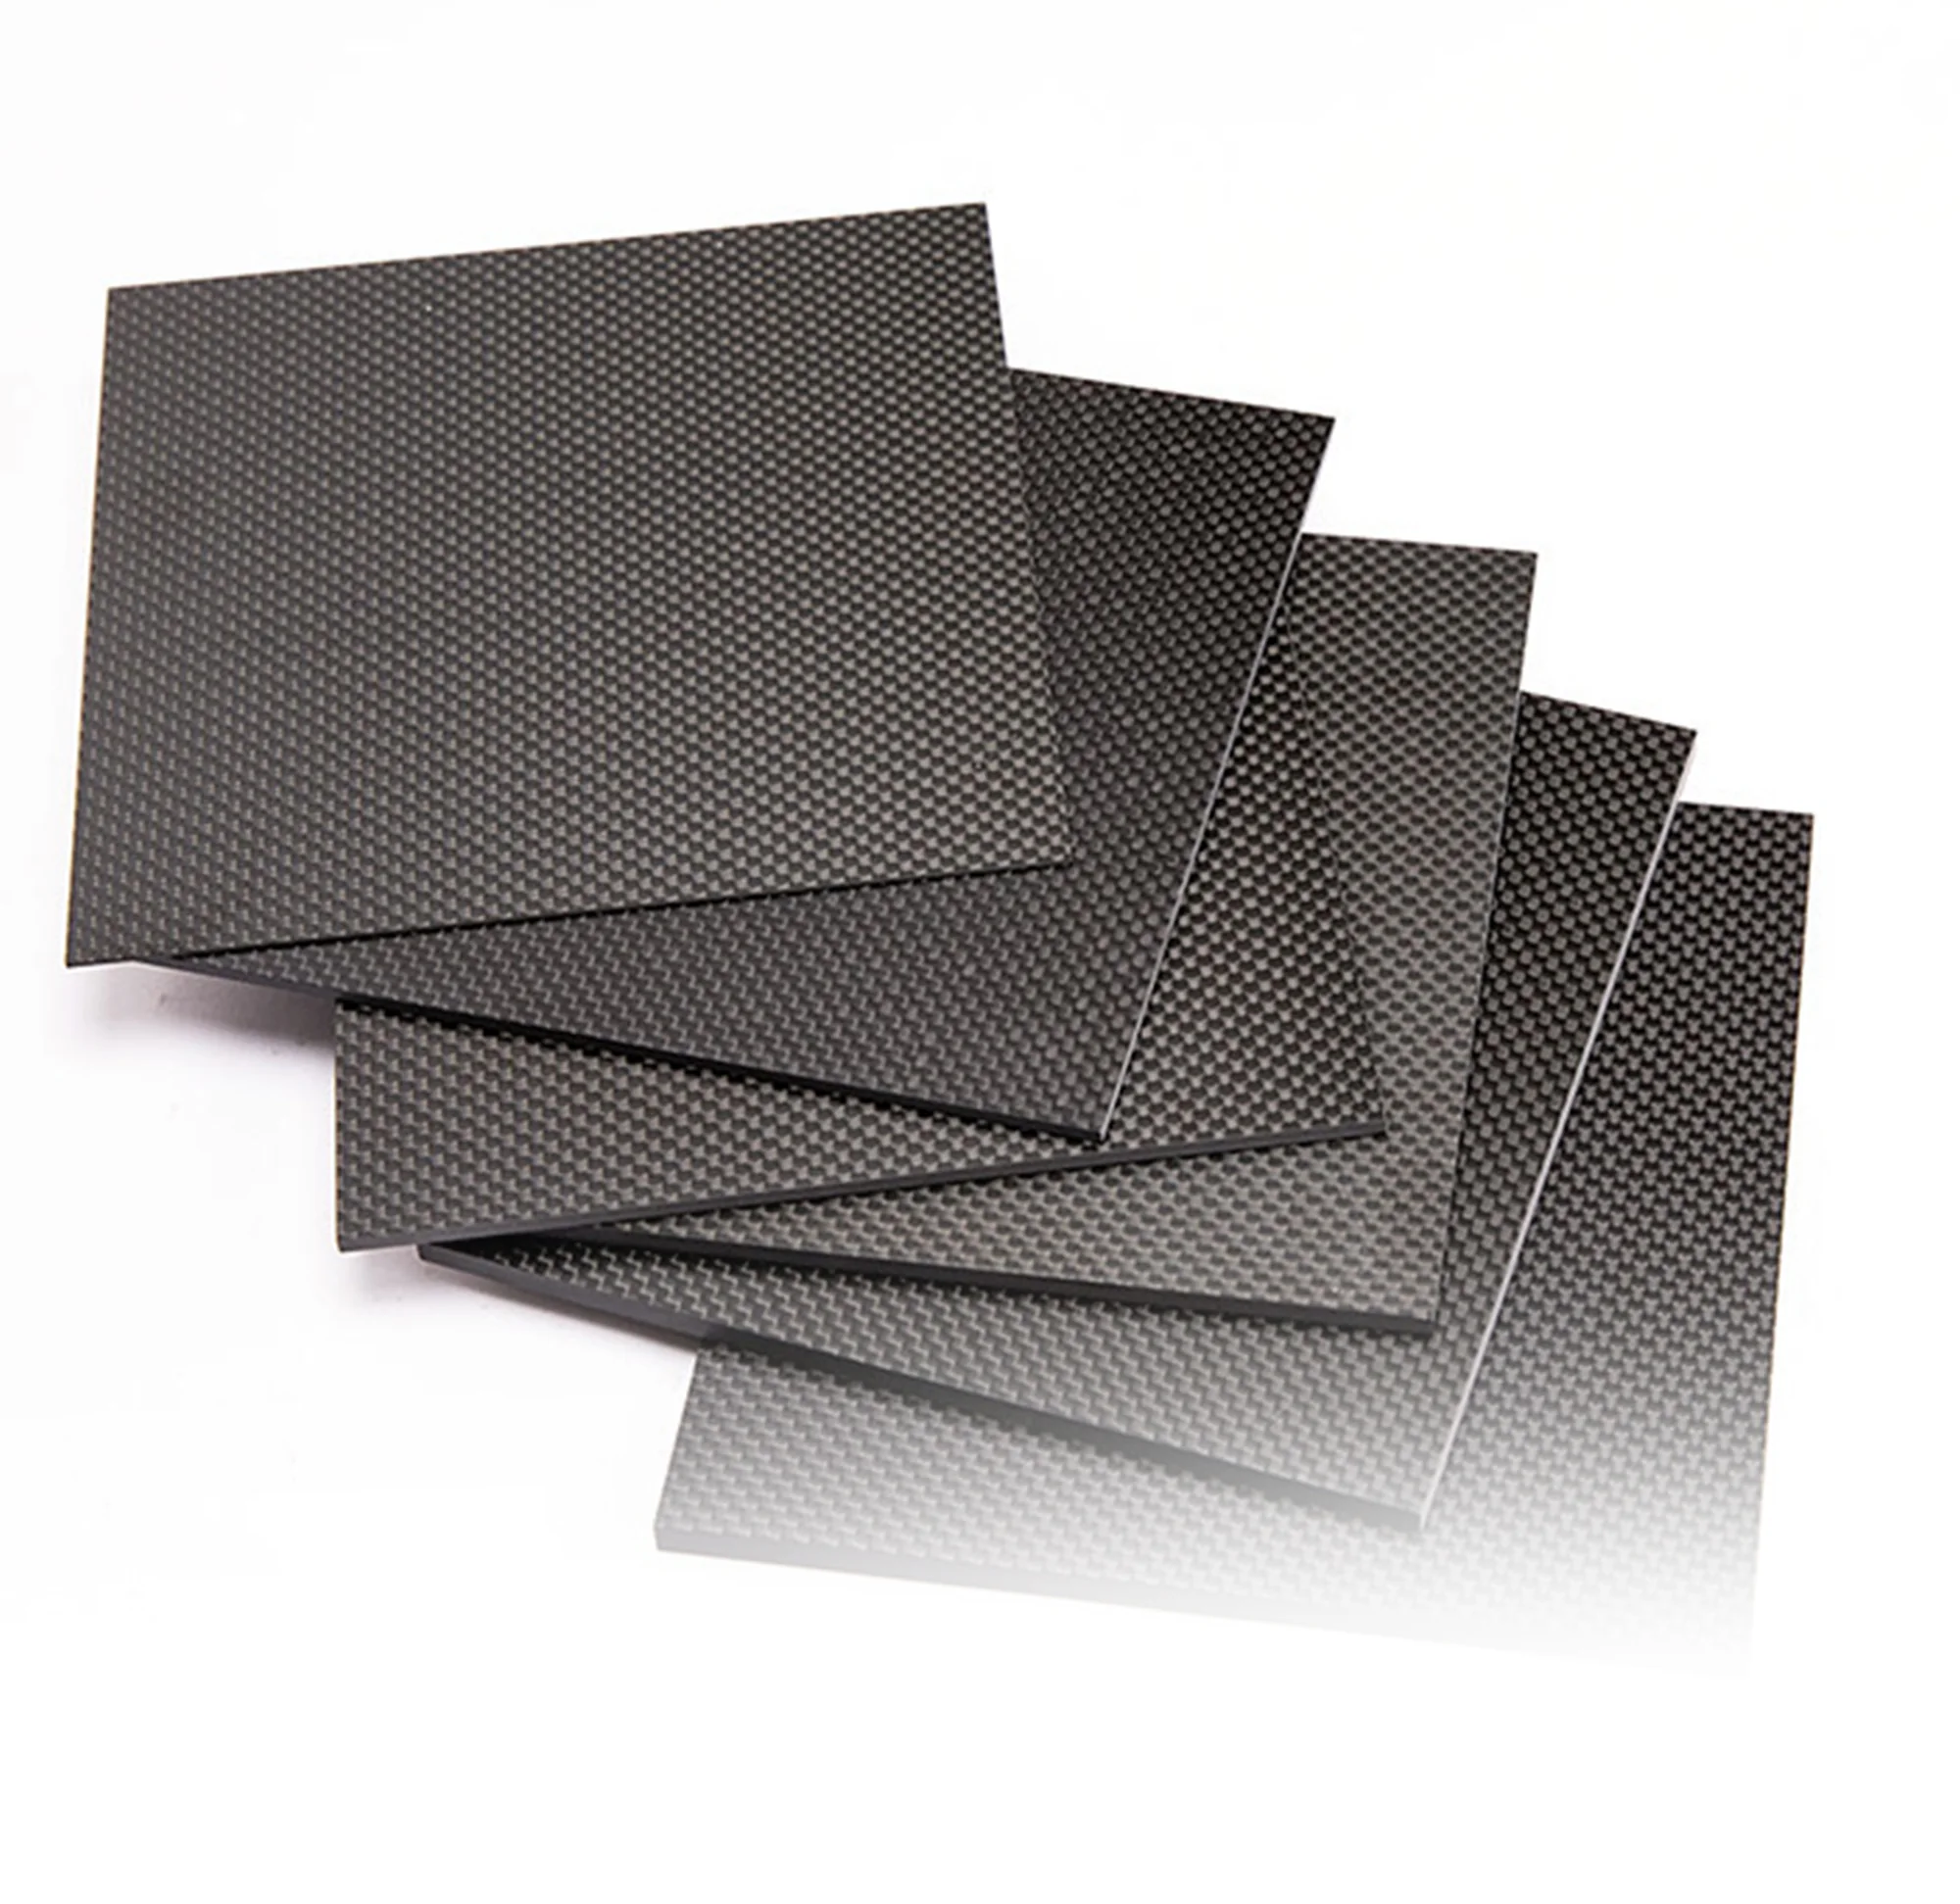
| B. Producción de piezas compuestas | Refuerzo de carbono y un sistema de matriz seleccionado | Conformado o preformado, impregnación cuando sea necesario, consolidación, curado o procesamiento de matriz equivalente, acabado | Una hoja, estructura o componente terminado de CFRP curado o consolidado |
Las etapas mostradas son un mapa conceptual, no una hoja de instrucciones o una receta universal que se pueda aplicar a un grado de fibra o resina arbitrario. Las secuencias y controles del proceso difieren según el precursor de fibra, el sistema polimérico, la geometría del producto y los requisitos de calificación.
Cadena A: Transformando un precursor en fibra de carbono
1. Preparar y formar el precursor
Muchas fibras de carbono comerciales comienzan con poliacrilonitrilo (PAN), un precursor orgánico que se hila en filamentos continuos. Los precursores seleccionados a base de hulla ofrecen otra vía. Los productores también controlan la formación de filamentos y el procesamiento subsecuente para cumplir con los requisitos de una determinada gradas; la etiqueta del precursor por sí sola no puede predecir todas las propiedades resultantes.
En este punto, el material aún no es la refuerzo de carbono que aparecerá en un laminado curado. Aún necesita una conversión controlada que cambia su química y estructura. Las condiciones precisas son específicas del precursor y del diseño de producción.
2. Estabilizar el precursor
Para una ruta convencional derivada de PAN, los filamentos pasan por estabilización oxidativa antes del tratamiento a altas temperaturas. Esta etapa controlada los prepara para mantener una forma útil de filamento durante la conversión posterior, en lugar de comportarse como un polímero ordinario expuesto a altas temperaturas.
Esta química es importante porque la carbonización necesita un precursor que pueda mantener una forma útil de filamento. La estabilización no es lo mismo que curar una resina compuesta. Ocurre antes, mientras un productor de fibra de carbono aún está fabricando la refuerzo. Un fabricante de piezas terminadas normalmente recibe material que ya ha pasado por esta etapa.
3. Carbonizar el material estabilizado
La carbonización utiliza un procesamiento térmico controlado en un ambiente no oxidante para convertir el precursor estabilizado en fibras ricas en carbono. Los constituyentes no carbonosos se eliminan a medida que se desarrollan estructuras ricas en carbono; los detalles dependen de la química y el procesamiento, por lo que una simple analogía de ‘quemar plástico’ es engañosa.
El resultado es una refuerzo con propiedades vinculadas a su química, microestructura e historia de procesamiento. Es engañoso asociar una sola temperatura o resultado mecánico a cada fibra de carbono: las condiciones de fabricación y la calidad resultante varían. Se necesita documentación específica del productor para cualquier reclamación numérica exacta.
4. Aplicar un tratamiento térmico adicional cuando sea apropiado
Algunas rutas de fibra incluyen un tratamiento adicional a altas temperaturas que a menudo se discute como grafitización. Tal tratamiento puede influir en el orden de las estructuras de carbono y puede ser utilizado para propiedades objetivo particulares. No es obligatorio para cada fibra de carbono comercialmente útil; una descripción del proceso que lo trata como universal tergiversa la secuencia.
“Más calor” no es un sustituto de leer el módulo de tensión real del grado, la resistencia, las limitaciones de manejo y aplicación. La hoja de datos del productor relevante debería identificar el rendimiento específico por grado y las condiciones de prueba. Una frase como ‘grafitada’ por sí sola no establece los límites de diseño de un componente curado.
5. Tratar la superficie, aplicar un recubrimiento y formar mechones
Los productores pueden modificar la superficie de la fibra y aplicar un delgado recubrimiento para apoyar el manejo y la compatibilidad con un sistema de matriz posterior. Los filamentos tratados se agrupan u organizan en formas como mechones, que pueden ser tejidos, extendidos o convertidos en cinta.
El recubrimiento no es lo mismo que la resina a granel que mantendrá un laminado unido. El recubrimiento es una capa delgada que puede ayudar en el manejo y en la adhesión a la matriz posterior, sujeta a la compatibilidad química. Este último forma la matriz en un compuesto terminado. Confundir estas etapas puede llevar a especificaciones de material inexactas.
Al final de la Cadena A, la salida es refuerzo. Un carrete de fibra de carbono no es automáticamente una lámina estructural rígida.
La entrega: del proveedor de fibra al fabricante de compuestos
El refuerzo de carbono se puede vender o procesar como mechón continuo, tela tejida seca, material unidireccional o prepreg. Prepreg es refuerzo pre-impregnado con un sistema de resina especificado y mantenido en un estado de procesamiento intermedio. No está necesariamente ya curado en su forma estructural final.
La transferencia es importante porque la identidad del material no es solo la palabra “carbono”. Un diseñador de compuestos necesita la forma de refuerzo y el grado rastreable, la orientación de las fibras, el sistema de matriz, las restricciones de procesamiento y cómo se documentará cada transferencia de material. Un certificado de material para la fibra no establece que un laminado posterior se fabricó e inspeccionó correctamente.
Cadena B: Fabricación de una pieza compuesta de fibra de carbono
1. Traducir el diseño a requisitos de material y disposición
El deber previsto de la pieza es lo primero: cargas, límites de deformación, geometría, ambiente, acabado y detalles de conexión. El refuerzo se puede seleccionar y organizar de modo que sus fibras soporten las direcciones relevantes de carga. La selección de la matriz es otra elección de diseño, con restricciones de temperatura y procesamiento que deben evaluarse independientemente de las propiedades de la fibra.
Un dibujo de una tapa decorativa plana y un soporte estructural de montaje puede conducir a diferentes calendarios de laminado incluso cuando sus superficies visibles usan un tejido de fibra de carbono similar. El tejido visible solo no revela la pila interna de refuerzo.
2. Colocar el refuerzo en la geometría requerida
Dependiendo del diseño y el proceso, la tela seca, las capas unidireccionales o el prepreg pueden colocarse en una herramienta o formarse de otra manera en una preforma. Una capa visible drapeada puede servir para la apariencia, mientras que las capas estructurales internas deben seguir la ruta de carga real. El objetivo no es simplemente colocar fibra de carbono en un molde. El fabricante debe controlar la orientación, la secuencia de capas, el ajuste y otras variables que determinan la estructura real.
Por ejemplo, un panel plano con una dirección de flexión definida puede requerir un arreglo de capas diferente al de una tapa curva restringida principalmente por la apariencia superficial. Ninguno de los casos se puede calificar solo por la palabra “fibra de carbono”.
3. Introducir o gestionar la matriz
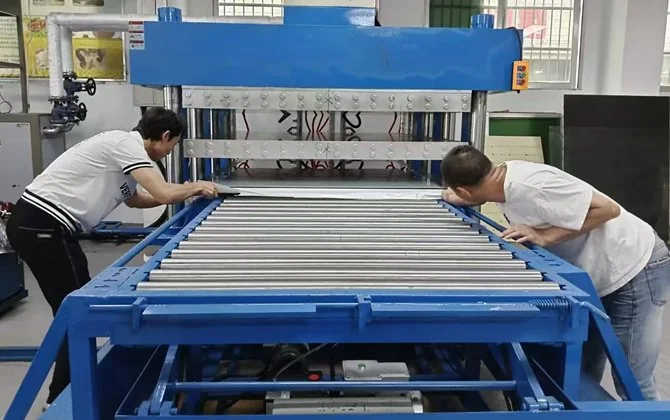
Existen varios enfoques industriales; son alternativas, no pasos sucesivos que cada fábrica realiza:
| Ruta | Cómo se unen el refuerzo y la matriz | Principales consideraciones de selección |
|---|---|---|
| Colocación de prepreg | La resina ya está incorporada en un intermedio controlado | Condiciones de almacenamiento/manejo, colocación y consolidación/curado validados |
| Infusión de resina o procesamiento asistido por vacío | La resina líquida se introduce en una disposición de refuerzo seco | Calidad de llenado, geometría, viscosidad de la matriz y control del proceso |
| Moldeo por transferencia de resina | El refuerzo se coloca en herramientas y la resina se introduce utilizando un método de molde cerrado apropiado | Herramientas, ruta de flujo, repetibilidad y diseño de piezas |
| Otros métodos de moldeo o compuestos termoplásticos | El refuerzo y la matriz se combinan utilizando un sistema específico de material diferente | Comportamiento de la matriz, calentamiento/enfriamiento, geometría, objetivos de producción |
Un autoclave puede ser apropiado para un sistema o aplicación de prepreg particular, pero no es un paso esencial para cada componente de CFRP. La elección de un proceso nombrado no prueba que la pieza resultante cumpla con un objetivo de resistencia o calidad. La existencia de un autoclave—o cualquier otra herramienta nombrada—no establece la aceptación de una pieza individual. Los registros sobre el material y la pieza terminada aún deben coincidir con la especificación.
4. Consolidar y formar la matriz
Con un resina termofija, el curado controlado convierte la matriz en una red endurecida. Los compuestos termoplásticos utilizan un comportamiento diferente de calor y consolidación/enfriamiento; llamar a ambos procesos un “curado de resina” idéntico sería impreciso.
La ruta seleccionada debe controlar vacíos, impregnación incompleta, refuerzo desalineado y defectos dependientes de la geometría. Algunos defectos son visibles; otros necesitan una verificación más adecuada. Las temperaturas, presiones y duraciones de ciclo específicas no se pueden transferir de una guía genérica en línea a un producto o sistema de resina no especificado. Requieren instrucciones del proveedor y parámetros de fabricación validados.
5. Termina y verifica el componente
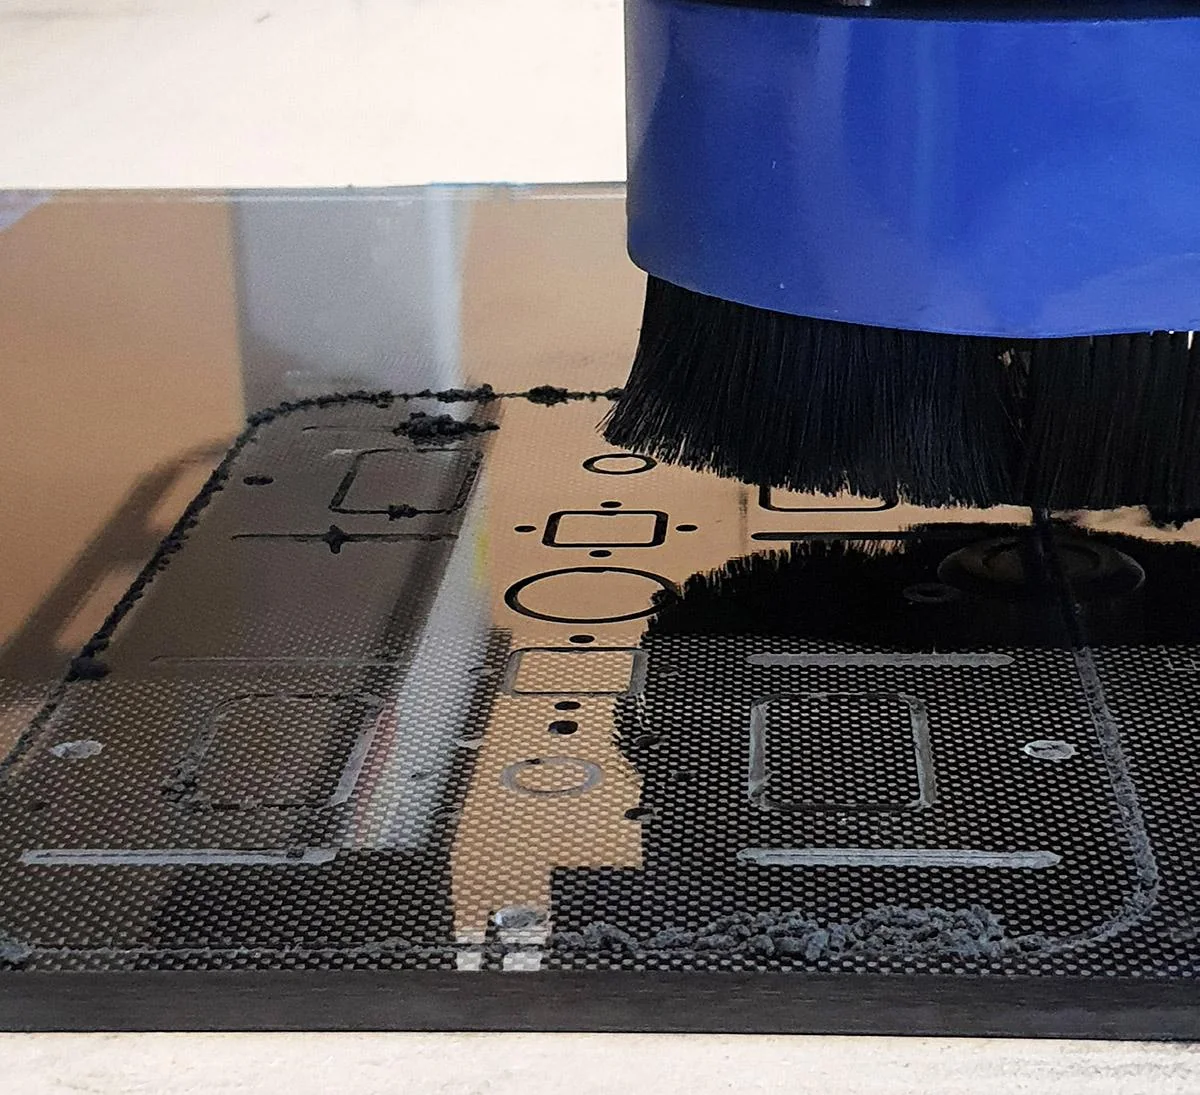
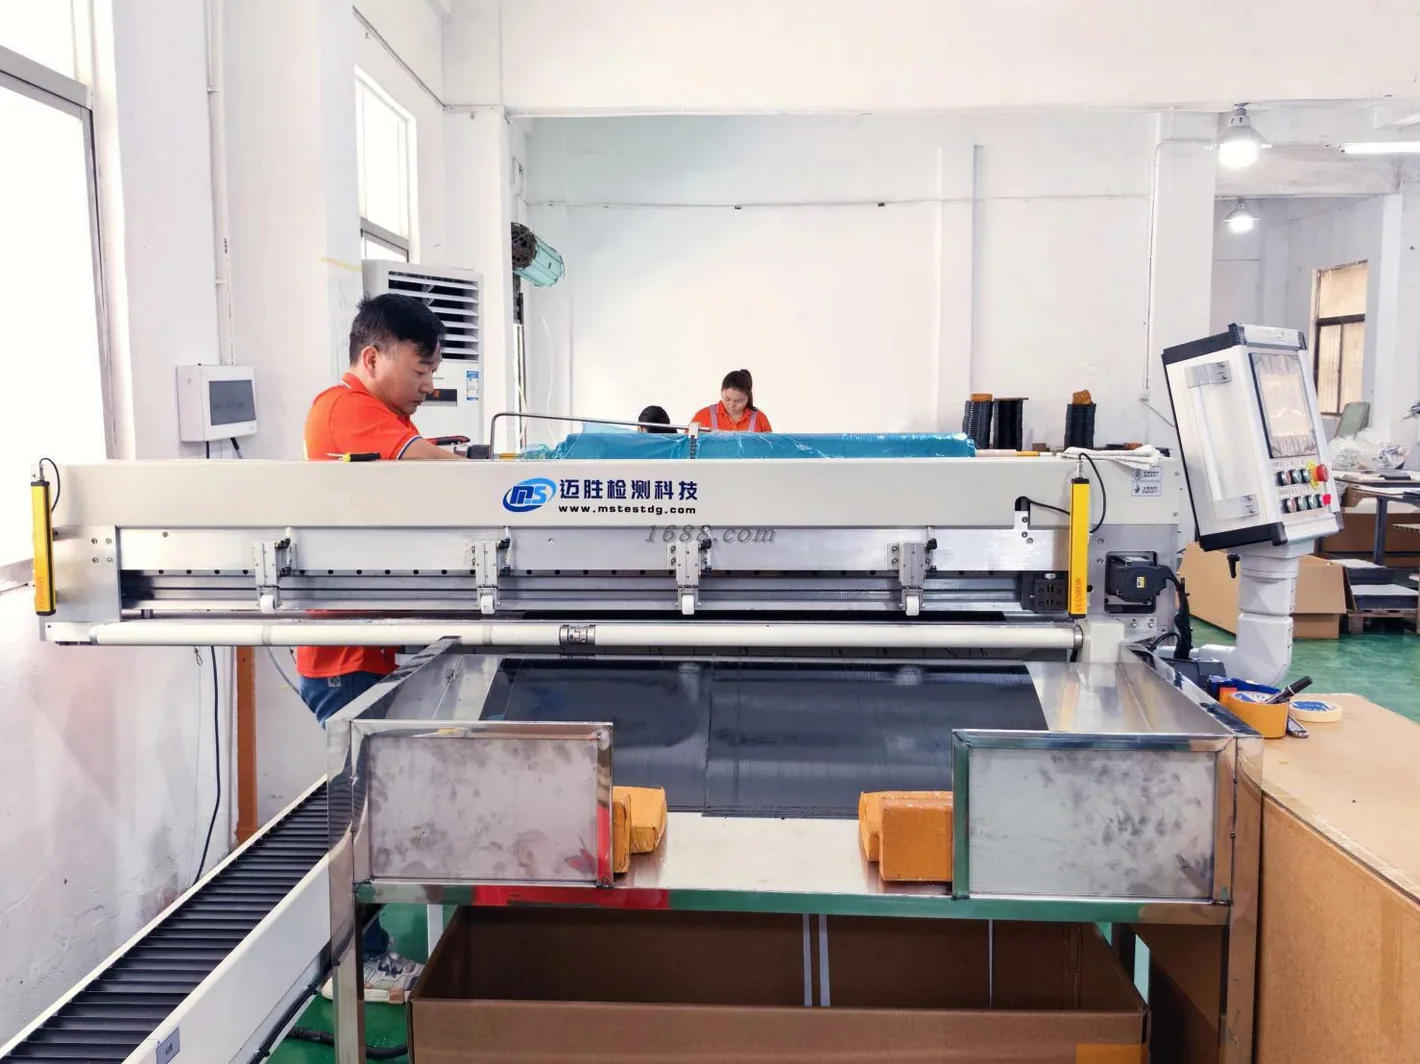
Después de la consolidación, una pieza puede requerir desmoldeo, recorte, mecanizado de orificios, unión o acabado de superficie, dependiendo de su diseño. El acabado introduce sus propios requisitos dimensionales y de calidad de borde. El mecanizado produce polvo que contiene carbono y puede dañar los bordes si las herramientas y controles no son adecuados. Los planes de fabricación e inspección necesitan controles apropiados para los trabajadores y aceptación específica por parte, en lugar de inferir la calidad estructural de una superficie limpia.
La inspección debe seguir la especificación real del comprador. Puede involucrar dimensiones, condición visual, registros de material/proceso o pruebas mecánicas o no destructivas adecuadas donde esté justificado. Un certificado de fibra entrante, un registro de proceso, un resultado de cupón de laminado y una inspección de pieza completada responden cada uno a una pregunta diferente. Ninguno puede sustituir automáticamente a los otros cuando el requisito es específico por pieza.
Cómo comparar afirmaciones de proceso antes de especificar una pieza
La frase 'fabricación de fibra de carbono' podría referirse a la conversión de precursores, preparación textil, producción de prepreg, laminado de piezas o mecanizado posterior. En lugar de asumir que un proveedor opera en todas las etapas, pide evidencia para el alcance específico que se ofrece.
Para una revisión de ingeniería práctica, define:
- Salida solicitada: refuerzo seco, material plano, un laminado formado o un componente controlado por dibujo terminado.
- Entrada de diseño: geometría, cargas esperadas, restricciones de orientación y exposición a temperatura o química relevantes.
- Sistema de material: forma y grado de fibra requeridos donde sea aplicable, resina/matriz compatible y cualquier sustitución restringida.
- Límite de fabricación: qué pasos son realizados por qué parte, y qué registros se transfieren entre ellos.
- Base de aceptación: dimensiones, apariencia, documentación y cualquier prueba o criterio de inspección apropiados para la aplicación.
Para un panel de apariencia no estructural, el acabado visible y el ajuste pueden ser centrales. Para una parte estructural crítica para la seguridad, la calificación, los casos de carga y las pruebas trazables requieren un paquete de evidencia mucho más profundo. El nivel de revisión debe coincidir con el riesgo de ingeniería real. Si el componente soporta cargas críticas, una fotografía visual o una afirmación genérica de "hecho en autoclave" es insuficiente. La verificación apropiada sigue el riesgo y la función de diseño reales.
Preguntas frecuentes
¿La fibra de carbono está hecha de plástico?
Muchas fibras de carbono se fabrican a partir de un precursor de polímero PAN que se transforma química y estructuralmente mediante tratamiento térmico. El filamento rico en carbono resultante no es simplemente una hebra de plástico ordinario no convertido. Una parte de CFRP terminada combina por separado el refuerzo de carbono con una matriz, a menudo un polímero.
¿Es necesaria la grafitización para hacer toda la fibra de carbono?
No. El tratamiento adicional a temperaturas más altas es una ruta utilizada para ciertas características específicas de las fibras. La secuencia apropiada y las propiedades obtenidas dependen del precursor, la calidad y los controles del productor.
¿Una fábrica de fibra de carbono y una fábrica de piezas compuestas son lo mismo?
No necesariamente. Producir filamentos continuos de carbono a partir de precursores y fabricar componentes terminados a partir de refuerzos adquiridos son actividades industriales separadas. Algunas organizaciones pueden participar en más de una etapa, pero una afirmación comercial de integración vertical necesita prueba de primera mano.
¿Significa que el prepreg es que la parte terminada ya está curada?
No. El prepreg es un material intermedio de refuerzo y resina destinado a un procesamiento adicional. Las condiciones de almacenamiento, disposición, consolidation y curado están gobernadas por el sistema de prepreg particular y la especificación de la parte.
¿Cada parte de fibra de carbono requiere un autoclave?
No. El procesamiento en autoclave es una ruta posible para sistemas seleccionados, mientras que existen otros enfoques de procesamiento establecidos. El material, la geometría, los requisitos de rendimiento y los controles verificados determinan el método apropiado.
¿Una tela de fibra de carbono prueba la resistencia de la pieza terminada?
No. La tela describe un aspecto del formato de refuerzo. El rendimiento de la pieza también depende de capas ocultas, orientación, matriz, defectos de fabricación, geometría y condiciones de prueba.
De la comprensión del proceso a un requisito de fabricación
Para convertir el conocimiento del proceso en una especificación de parte, prepara un dibujo o un breve proyecto que cubra la salida prevista, las limitaciones del material, la geometría, las responsabilidades del proceso y los criterios de aceptación. Para piezas compuestas guiadas por dibujos, explora nuestro resumen de fabricación personalizada. Para seguir aprendiendo, explora los recursos de fibra de carbono.
Guías técnicas relacionadas: ¿Qué es la fibra de carbono? · Tipos de fibra de carbono. Capacidad relacionada: Fabricación de fibra de carbono.