Contexte de la source : Manuel technique OSHA — Composites avancés.
Pour couper un composite en fibre de carbone durci (CFRP), utilisez un outil de coupe adapté au stratifié, soutenez la pièce près de la coupe, contrôlez la poussière là où elle est générée, et inspectez les deux faces pour des éclats, des fibres exposées ou des délaminages. Une scie à dents fines ou classée pour composite, un outil abrasif ou en diamant approprié, ou un processus CNC qualifié peuvent fonctionner, selon le matériau, la géométrie, l'état de durcissement et la qualité d'arête requise. La catégorie d'outil n'établit pas à elle seule une fenêtre de processus. Il n'existe pas de lame, RPM, vitesse d'avance ou tolérance universelle adaptée à chaque feuille de fibre de carbone.
Avant de choisir un outil, identifiez si vous avez une feuille ou un tube rigide durci, un tissu en fibre de carbone sec ou un prepreg non durci. Ce ne sont pas des travaux de coupe interchangeables. Si la collecte de poussière, la protection des machines ou une inspection qualifiée ne sont pas disponibles, n'improvisez pas une opération de coupe à sec ; envisagez un atelier de composites correctement équipé.
Commencez par identifier le matériau
Le tissu sec est un renforcement flexible. Il peut être découpé avec des ciseaux textiles ou un système de couteau approprié, en veillant à ne pas tirer le tissage hors d'alignement. Le prepreg est un renforcement contenant de la résine non durcie et peut nécessiter un stockage, une manipulation et des précautions de pose contrôlés ; il ne doit pas être traité comme un stock entièrement durci.
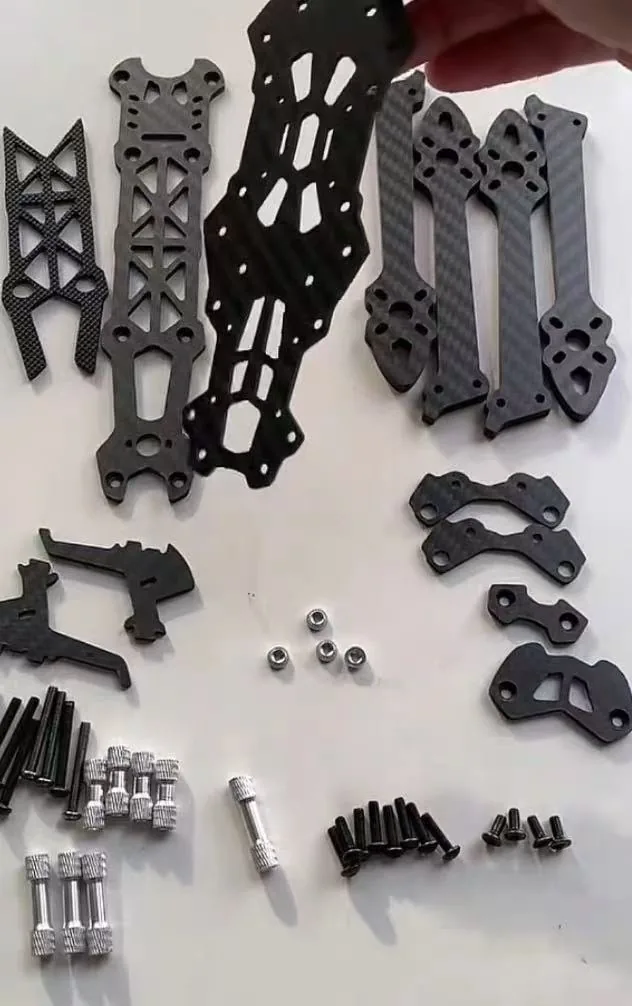
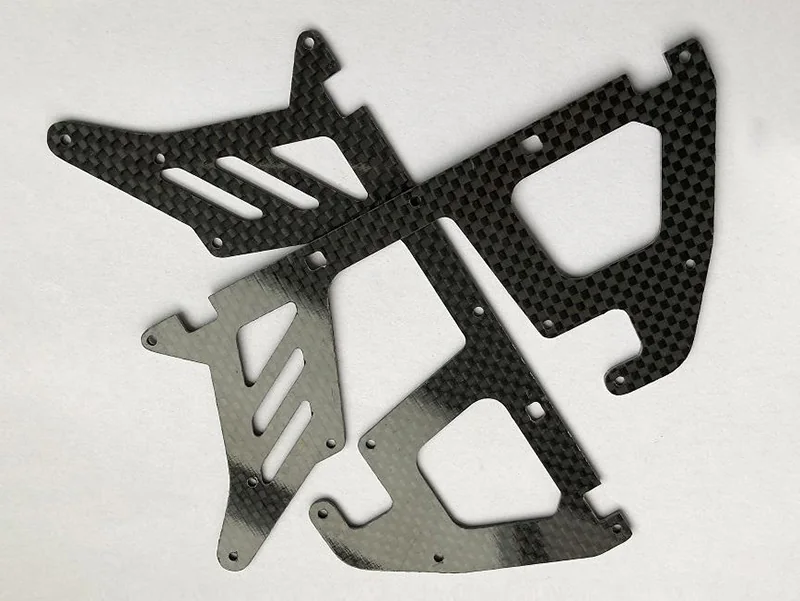
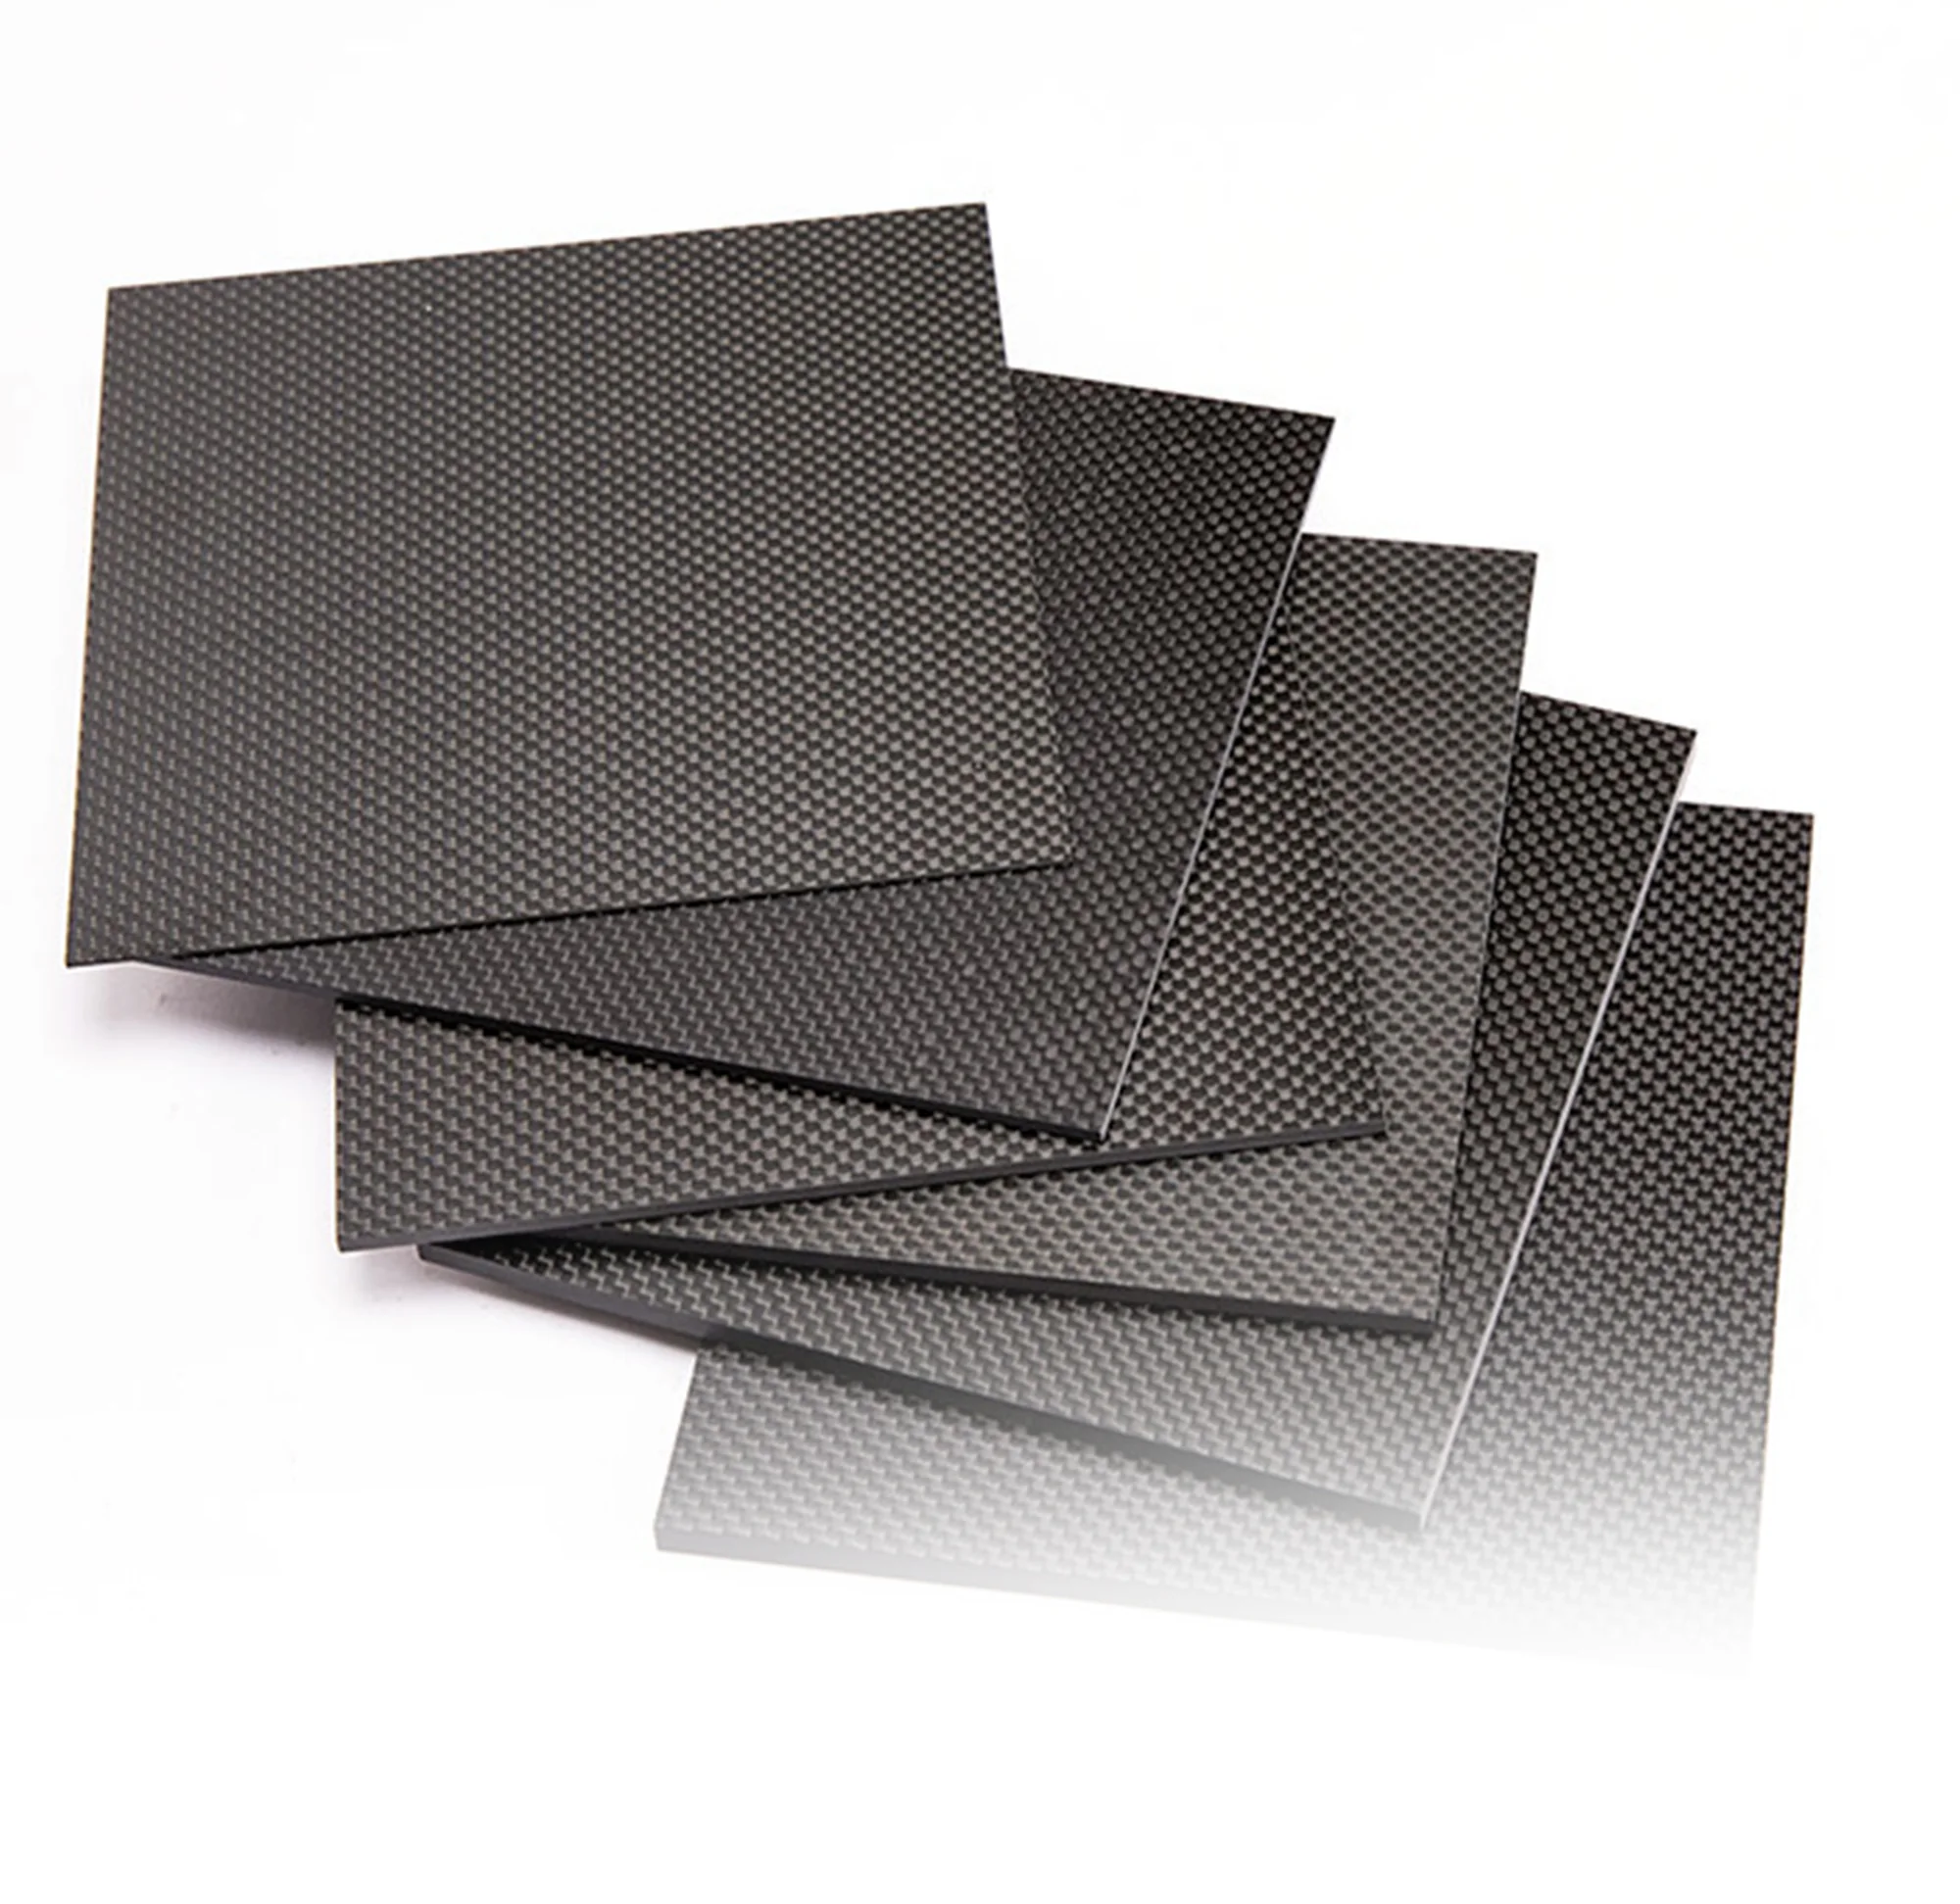
Une feuille ou un tube de CFRP durci est un composite solide. Le couper signifie fracturer les fibres et la matrice durcie ensemble. Les conséquences peuvent inclure des particules fines en suspension dans l'air, des fragments tranchants, de la chaleur locale, de l'étalement de résine, des arrachements de fibres et une séparation des couches sous-jacentes. Les conseils d'outillage pour le tissu ou le prepreg non durci ne doivent pas être transférés à un panneau rigide.
Vérifiez les données de sécurité actuelles et les directives de traitement du fournisseur de matériaux, y compris les revêtements ou les charges qui peuvent modifier la composition de la poussière. Si la feuille contient un noyau en mousse/kevlar, d'autres renforts, un revêtement de surface, un insert en métal ou une résine inhabituelle, le plan de découpe correct peut changer.
La sécurité passe avant la sélection des outils.
L'usinage d'un laminé durci peut créer une poussière de composite et de fines fibres en suspension dans l'air. Les risques dépendent du matériau et de l'opération ; aucune vérification visuelle seule ne démontre qu'une exposition est acceptable. Les conseils professionnels de l'OSHA et de l'Université de Monash rendent l'évaluation des risques et le contrôle des expositions centraux à ce travail.
Un examen pratique de l'atelier devrait aborder les points suivants avant le début de la coupe :
- Contrôles techniques : Une enceinte, une extraction au point de découpe, ou un autre système de capture à la source adéquatement conçu devrait gérer les débris aéroportés. Un aspirateur standard, une fenêtre ouverte, ou un masque improvisé ne sont pas des preuves d'un contrôle adéquat. Confirmez la performance de capture à la source pour l'opération spécifique et maintenez les collecteurs/filtres selon la procédure de service documentée de l'équipement.
- Contamination conductrice : La poussière contenant du carbone peut atteindre des appareils électroniques exposés ou des connexions électriques. Considérez la machine, les commandes et l'équipement à proximité dans le plan d'isolement et de nettoyage ; utilisez du personnel qualifié en électricité et en systèmes de poussière pour les décisions de conception.
- Protection et fixation : Utilisez une machine protégée appropriée et une méthode de soutien qui empêche le mouvement ou l'écrasement. Ne désactivez pas les protections pour améliorer l'accès.
- Protection des yeux, de la peau et des voies respiratoires : Choisissez une protection en fonction d'une évaluation spécifique au site et des exigences de sécurité applicables. Là où des appareils respiratoires sont requis au travail, un programme de protection respiratoire conforme peut être nécessaire ; une étiquette de filtre suggérée ne remplace pas cette évaluation.
- Nettoyage et déchets : Collectez les débris à l'aide d'une méthode appropriée de collecte de poussière ou de méthode humide contrôlée. Évitez le brossage à sec ou l'air comprimé qui redistribue les particules. Traitez les boues, les déchets filtrés et les lingettes contaminées conformément aux données matérielles et aux exigences locales.
Les méthodes humides peuvent supprimer certaines poussières et chaleur, mais introduisent des préoccupations en matière de manipulation de liquides, d'électricité et d'eaux usées. Elles ne sont pas automatiquement plus sûres pour une machine, un composite ou une opération de liaison en aval particulière. Si les contrôles échouent, la pièce bouge ou de la poussière visible s'échappe, arrêtez, sécurisez l'équipement et résolvez la condition avant de redémarrer.
Ce sont des considérations générales d'ingénierie, non une déclaration selon laquelle une machine ou un lieu de travail CFRPWorks particulier a passé une évaluation de sécurité.
Choisissez une méthode de découpe pour la pièce, pas le nom du matériau.
Le tableau suivant compare des options courantes. catégories d'options. Le choix réel des outils doit suivre les conseils du fabricant pour le stratifié durci, la protection et l'équipement, plus un essai contrôlé sur des chutes représentatives utilisant le même support et l'exigence de bord prévue.
| Travail | Approche possible | Principale limitation à évaluer |
|---|---|---|
| Bord droit dans la feuille durcie | Scie fine adaptée, roue abrasive ou lame de découpe classée composite | Casse à la sortie, chaleur, poussière incontrôlée et support |
| Petite découpe ou ouverture en forme | Outil rotatif contrôlé ou outil abrasif dans un dispositif approprié | Vibration, éclats de bord, usure des outils et capture de source rapprochée |
| Profils ou trous répétitifs | Fraiseuse/router CNC avec outil spécifique au composite et maintien du travail qualifié | Délamination à l'entrée/sortie, précision positionnelle, gestion de la poussière et usure du cutter |
| Tube coupé à longueur | Scie à soutien, ou processus de coupe abrasive adapté | Ovalisation du tube, déchirure au percement et rectitude de l'extrémité |
| Profils complexes ou épais | Usinage spécialisé ou processus abrasif à jet d'eau évalué | Éclaircissement/taper, dommages de perçage, rugosité des bords, contamination et accès au traitement |
| Tissu en fibre de carbone sec | Ciseaux aigus ou système de découpe de textile | Tissage déformé, fibres déplacées et précision du motif de découpe |
Les cutters abrasifs et de type diamant peuvent convenir aux conditions de découpe à forte abrasion des CFRP, mais ils nécessitent tout de même une compatibilité spécifique aux machines, un confinement, une surveillance de l'usure et une évaluation du tranchant. « Diamant » n'est pas une étiquette de coupe propre garantie. De même, un jet d'eau a faible apport thermique mais nécessite toujours une validation des marques de perçage, de l'intégrité de surface, du dégradé et de la gestion de l'eau.
Ne reprenez pas des valeurs génériques de « meilleure vitesse » ou de « meilleur foret » d'une publicité produit sans vérifier le stratifié exact, la géométrie du cutter, la machine et la qualité cible.
Un flux de travail contrôlé pour couper une feuille durcie
1. Établir ce que la caractéristique finie doit faire
Utilisez le dessin pour identifier le format de stock, l'épaisseur, la direction des fibres si connue, la ligne de coupe, les positions des trous et les tolérances. Indiquez si le bord coupé est cosmétique, forme un joint, reçoit un élément de fixation ou sera collé. Un bord porteur a besoin de critères d'acceptation plus stricts qu'une finition non structurelle.
Pour les motifs de trous et de fentes, discutez des distances minimales des bords et des charges locales avec le designer responsable. La précision dimensionnelle est un critère de qualité ; cela ne détermine pas si les fibres ont été endommagées, si la pièce reste suffisamment solide, ou si la conception de l'assemblage est adéquate.
2. Sécuriser le stratifié sans le plier
Supportez le travail près de la zone de coupe afin qu'il ne puisse pas vibrer ou se plier loin de l'outil. Une surface de support de protection compatible peut aider à protéger la face inférieure sur certaines coupes. Pour les tubes, soutenez les deux côtés et empêchez la rotation ou l'écrasement.
Un dispositif qui maintient la pièce plate mais contamine une future interface adhésive n'est pas automatiquement acceptable. Vérifiez les bandes adhésives, les films protecteurs, le liquide de refroidissement et les marques de serrage par rapport au plan de finition et de collage.
3. Qualifier l'outil et le processus sur un matériau représentatif
Suivez les indications du fabricant d'outils et de machines pour le matériau spécifique. Testez l'approche de coupe prévue sur un morceau de chute qui correspond à la feuille ou au tube réel en épaisseur, orientation et finition de surface. Surveillez les vibrations, l'effilochage des fibres, les brûlures, la fusion/le bourdonnement de la résine, l'usure accélérée des outils, les fissures de surface ou le soulèvement des couches sur les deux faces. N'acceptez pas un essai simplement parce que la face supérieure a l'air propre.
Utilisez l'inspection d'essai pour décider s'il faut ajuster le support, l'état de l'outil, le parcours de l'outil, la stratégie de passage, ou un paramètre de machine soutenu par le fabricant. Enregistrez l'état qui produit une pièce acceptable. Un réglage publié provenant d'un stratifié différent n'est pas une qualification de processus.
4. Contrôlez la poussière et empêche l'apparition incontrôlée de brèches
Maintenez une capture de source appropriée tout au long de la coupe, de la brèche finale et de la collecte des débris ; le nettoyage contrôlé ne doit commencer que lorsque l'outil en mouvement et l'arrangement d'extraction sont gérés en toute sécurité. Tenez fermement la pièce retenue et la chute. Maintenez les protections, éloignez les spectateurs de la zone de travail, et arrêtez-vous si le processus commence à endommager le matériau ou à submerger les contrôles.
5. Inspectez, nettoyez et enregistrez la caractéristique finie
Après un enlèvement sûr des débris, inspectez les deux côtés et le bord coupé pour détecter des peluches, des arrachements, des fissures, des plis exposés, des délaminages et des décolorations dues à la chaleur. Mesurez les profils, la taille et la position des trous, l'équarrissage des bords ou la qualité de l'extrémité du tube comme requis par le dessin. Pour un futur collage, suivez la spécification de l'adhésif ou du processus plutôt que de supposer que la surface coupée est prête à être jointe.
Si un bord supporte une charge significative ou se trouve près d'un insert, l'apparence visible peut ne pas établir l'acceptation. L'ingénieur responsable devrait définir toute mesure supplémentaire ou inspection non destructive.
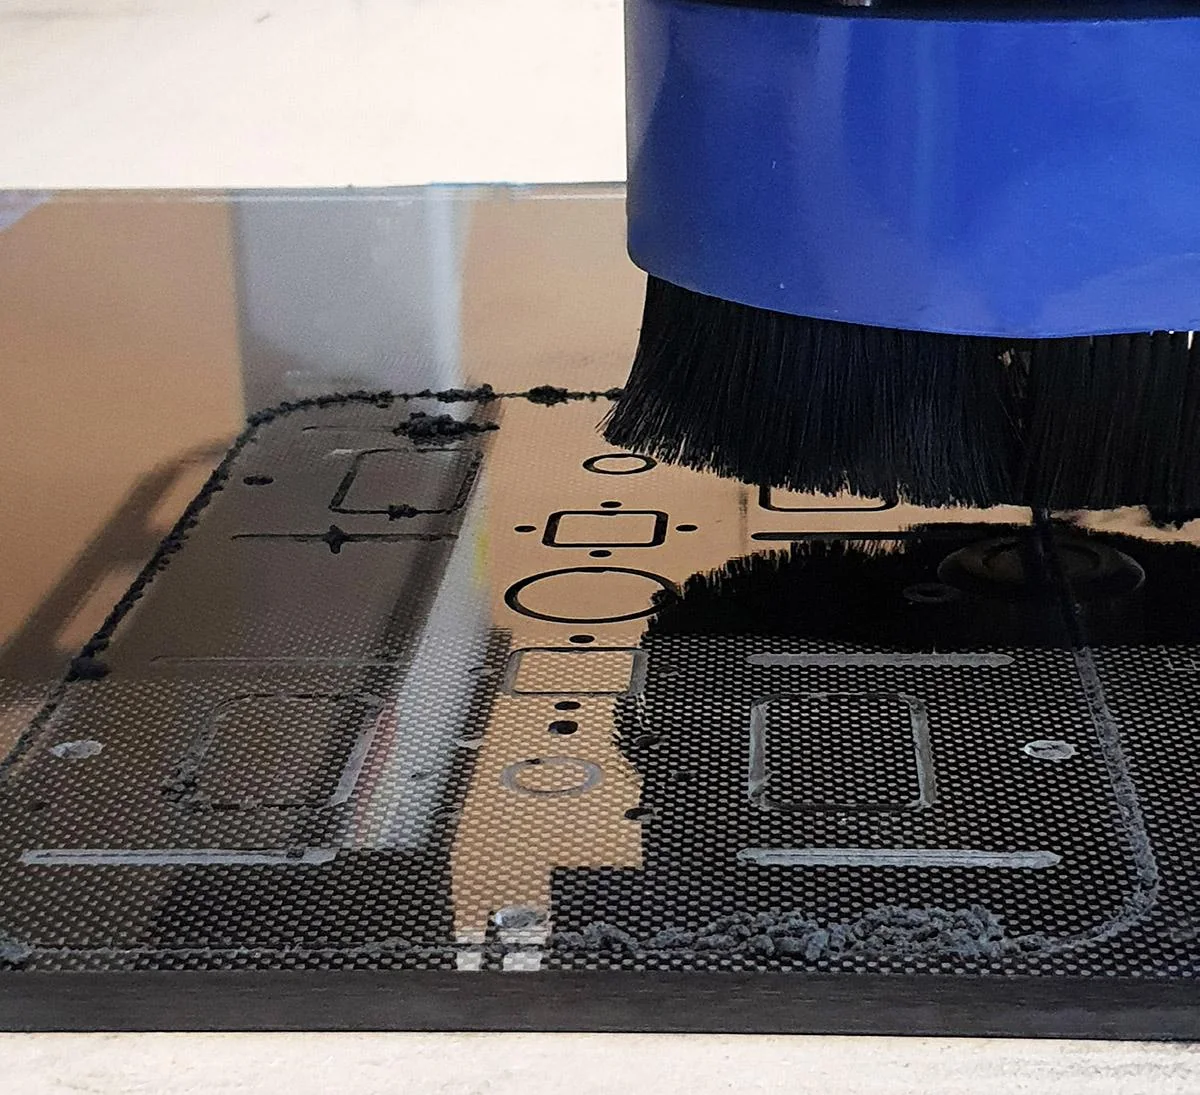
Pourquoi les bords en fibre de carbone s'écaillent ou se délaminent
Un outil de coupe fait plus que supprimer une ligne de matériau. Il charge les fibres et la matrice différemment à mesure que la direction de contact change. La nature abrasive des fibres accélère certains types d'usure de l'outil ; une augmentation de la force et des vibrations peut créer des défauts.
| Problème observé | Cause potentielle à examiner | Réponse d'ingénierie |
|---|---|---|
| Fibres floues ou lâches | Géométrie de l'outil, bord émoussé, direction des fibres non soutenue | Réévaluer l'état de la coupe et le soutien ; inspecter les dommages sous-jacents |
| Éclats sur la face de sortie | Support faible, forces de rupture ou mouvement excessifs | Améliorer le soutien compatible et requalifier la rupture |
| Soulevement de ply visible | Charge interlaminaire ou chemin d'outil endommageant | Rejeter ou évaluer par rapport aux critères de dommages de la pièce ; modifier le processus |
| Brouillard de résine ou décoloration | Chauffage par friction local ou outils usés | Arrêter, évaluer les dommages thermiques et qualifier les choix de refroidissement/outils |
| Dommages au trou ou mauvaise position | Déplacement du système de fixation, poussée ou balancement de l'outil | Réévaluer le dispositif de fixation, la méthode du trou et l'inspection dimensionnelle |
Une étude évaluée par des pairs sur les particules de usinage de composites documente de petits fragments de fibres ainsi que des débris plus grands. Ses particules spécifiques en laboratoire n'établissent pas d'exposition dans un autre atelier. La distribution précise des débris dépend de l'opération testée ; le document ne peut pas être converti en une limite de coupe sûre universelle.
Quand l'usinage CNC ou la découpe personnalisée devient la meilleure étape suivante
La question n'est pas de savoir si un outil manuel peut enlever du matériau ; il s'agit de savoir si un processus complet et contrôlé en toute sécurité peut respecter le plan. Il s'agit de savoir si l'équipe peut rencontrer à plusieurs reprises les exigences géométrie, qualité de bord et contrôles en milieu de travail.
Un dessin avec plusieurs trous rapprochés, des contours complexes, des interfaces d'insertion ou un bord critique pour la fatigue peut nécessiter un processus de machine qualifié, des dispositifs de fixation, une inspection et un contrôle de révision documenté. Un simple ajustement de prototype pourrait avoir un objectif d'acceptation différent. Aucun des deux cas n'offre une garantie de tolérance inhérente simplement parce qu'il utilise le CNC.
Si le résultat souhaité est une opération sous-traitée, maintenez les tâches d'achat distinctes : l'évaluation des capacités CNC appartient à la page prévue de capacité de fraisage CNC en carbone ; les plaques plates spécifiques aux dimensions appartiennent à la page produit des Feuilles en Fibre de Carbone Découpées sur Mesure. Cet article reste un guide pratique et de sélection de processus.
Une demande de découpe utile inclut le dessin/le fichier CAO et la révision, le matériau/la résine et l'épaisseur réelles, l'architecture des fibres si connue, les quantités, la note de finition/esthétique requise, les détails des trous, les pièces correspondantes, la charge d'utilisation finale et les critères d'inspection. Ces éléments aident un processeur qualifié à évaluer une méthode, mais ne prouvent pas qu'un fournisseur spécifique a accepté le travail.
Questions fréquemment posées
Puis-je découper une plaque de fibre de carbone à la maison ?
Un composite durci peut être usiné, mais une découpe non contrôlée peut exposer les personnes et les équipements électroniques à des débris fins, potentiellement conducteurs. Si une protection appropriée, des contrôles spécifiques au matériau, une ventilation, une évaluation des EPI et un nettoyage ne sont pas disponibles, utilisez un service professionnel équipé de manière appropriée plutôt que de supposer qu'un petit outil portatif est sûr.
Quelle est la meilleure lame pour couper de la fibre de carbone ?
Il n'existe pas de meilleure lame universelle. La réponse dépend de la résine durcie, de l'épaisseur, de l'architecture des fibres, du type de coupe, du dispositif de fixation et de l'équipement. Même des stocks de fibres de carbone nominalement similaires peuvent se comporter différemment lorsque la matrice ou le stratifié change. Des outils abrasifs ou de type diamant classés pour composites et des coupeurs à dents fines appropriés sont des catégories de départ possibles, soumises aux instructions des fournisseurs et à l'inspection par essais.
Puis-je utiliser une défonceuse CNC pour couper de la fibre de carbone ?
Le fraisage CNC est une méthode reconnue pour le CFRP durci lorsque les outils, la fixation, les paramètres de processus, l'extraction de poussière et l'inspection sont qualifiés pour le matériau. Une défonceuse ne garantit pas automatiquement une tolérance, une arête nette ou un environnement sécurisé.
La découpe de la fibre de carbone l'affaiblit-elle ?
Cela peut, surtout lorsqu'une coupe laisse des délaminations, des fibres exposées, des dommages thermiques ou de nouvelles concentrations de stress près d'un trou ou d'un bord chargé. Une coupe conçue, contrôlée et inspectée correctement est une opération de fabrication normale ; que chaque coupe satisfasse à l'exigence structurelle dépend de la géométrie spécifique et des preuves.
Puis-je utiliser de l'eau pour réduire la poussière ?
Les procédés humides peuvent réduire une partie de la poussière aérienne et de la chaleur, mais l'eau, la boue, la compatibilité des équipements, les déchets contaminés et les opérations adhésives ou de revêtement ultérieures nécessitent leur propre évaluation. Utilisez uniquement un processus destiné à l'équipement et au composite.
Passez des conseils de découpe à une décision basée sur un dessin
Pour des plaques planes spécifiques en dimensions, voir le feuilles de carbone coupées sur mesure page produit. Pour des questions de projet plus larges, voir fabrication sur mesure. Ces pages couvrent les décisions d'achat plutôt que la sécurité et la sélection des méthodes expliquées ici.
Voir produit ou capacité connexe : Définissez si votre besoin est une coupe unique à des fins éducatives, un profilage CNC répété, ou une feuille de carbone spécifiquement dimensionnée. Préparez un dessin, l'identification du matériau, les exigences de bord et de trou et les critères d'inspection avant de discuter d'un service de découpe. Toute méthode de production CFRPWorks, tolérance d'acceptation, disponibilité ou devis doit être confirmée séparément pour le projet réel.
Guides techniques connexes : Résistance et propriétés de la fibre de carbone · Guide d'épaisseur de feuille en fibres de carbone. Produit / capacité connexe : Usinage CNC en fibre de carbone · Feuilles en fibre de carbone.
Références
- Manuel technique OSHA — Composites avancés
- Université Monash — Informations sur la sécurité des composites en fibres de carbone
- DragonPlate — Comment couper la fibre de carbone
- Elevated Materials — Découpage de la fibre de carbone à la main
- ToolsToday — Découpage de la fibre de carbone sur CNC
- CompositesWorld — Atténuation de la poussière industrielle
- Étude évaluée par des pairs — Débris d'usinage composite (PMC)
Explorez la fabrication sur mesure · Parcourez les ressources