Source context: Manuale Tecnico OSHA — Compositi Avanzati.
Per tagliare un composito in fibra di carbonio indurito (CFRP), utilizza uno strumento da taglio adatto al laminato, supporta il pezzo di lavoro vicino al taglio, controlla la polvere dove viene generata e ispeziona entrambe le facce per scheggiature, fibre esposte o delaminazione. Una sega a denti fini o classificata per compositi, uno strumento abrasivo o a diamante idoneo, o un processo CNC qualificato possono funzionare, a seconda del materiale, della geometria, della condizione di indurimento e della qualità del bordo richiesta. La categoria degli strumenti non stabilisce un intervallo di processo da sola. Non esiste una lama, un RPM, una velocità di avanzamento o una tolleranza universale idonea per ogni lastra in fibra di carbonio.
Prima di scegliere uno strumento, identifica se hai un foglio o un tubo rigido indurito, tessuto in fibra di carbonio secco o prepreg non indurito. Questi lavori di taglio non sono intercambiabili. Se la raccolta della polvere, la protezione della macchina o l'ispezione qualificata non sono disponibili, non tentare un'operazione di taglio a secco; considera un laboratorio composito adeguatamente attrezzato.
Inizia identificando il materiale
Il tessuto secco è un rinforzo flessibile. Può essere tagliato con forbici per tessuti o un sistema di coltello idoneo, facendo attenzione a non tirare la trama fuori allineamento. Il prepreg è un rinforzo che porta resina non indurita e potrebbe richiedere precauzioni di stoccaggio, manipolazione e layup controllate; non deve essere trattato come materiale completamente indurito.
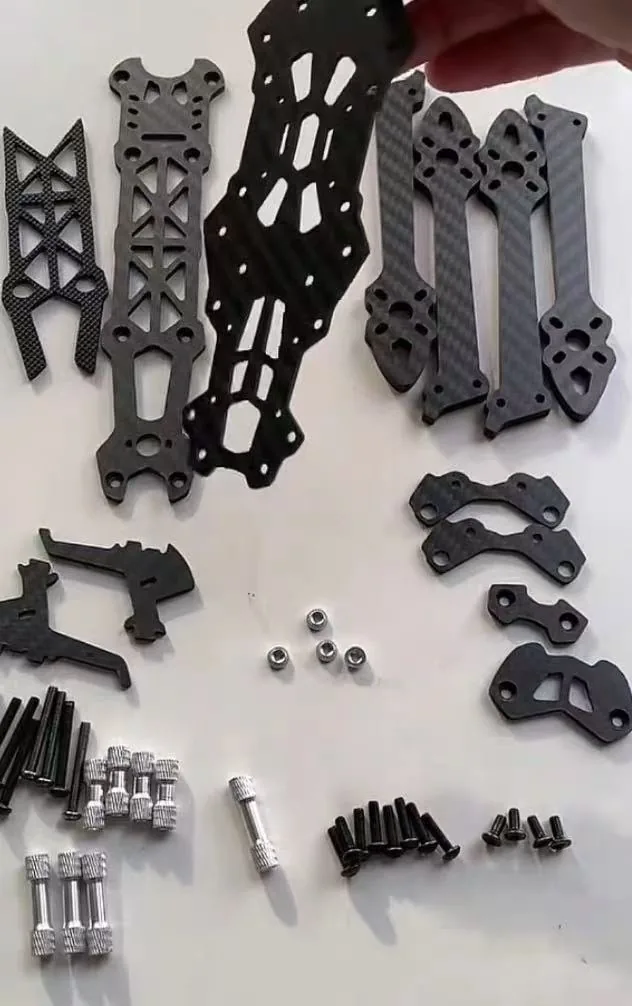
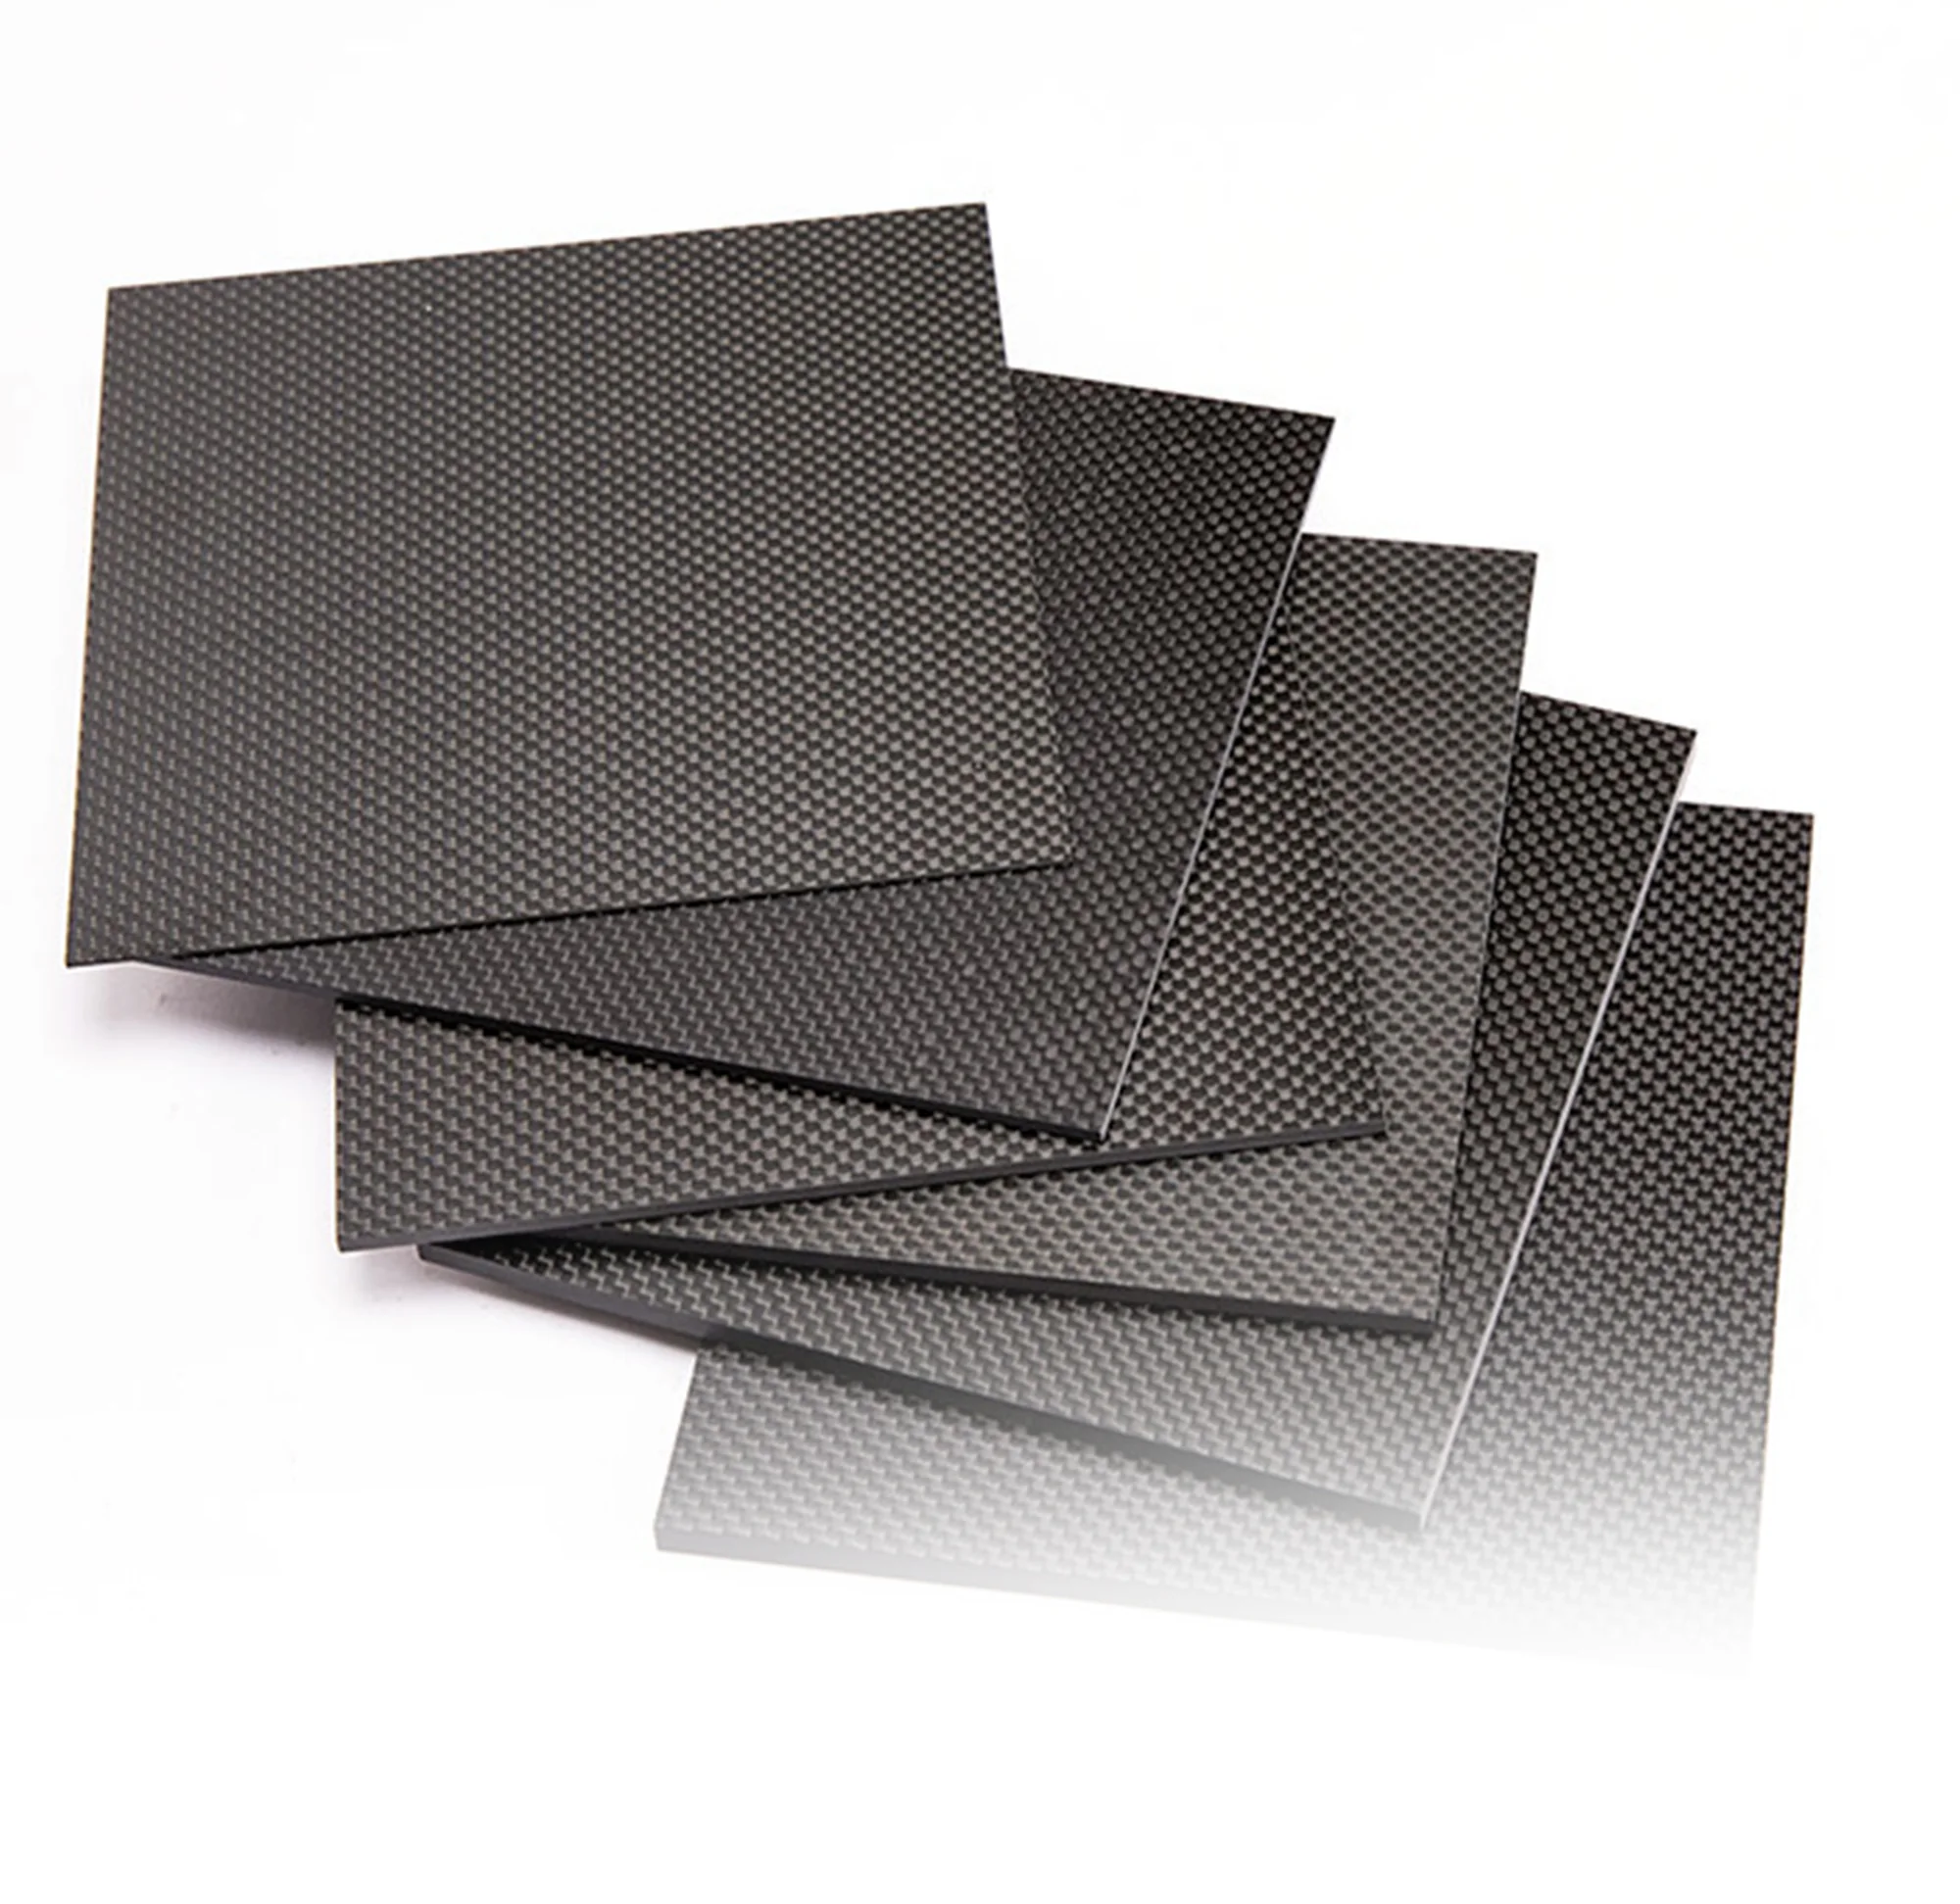
Un foglio o un tubo CFRP indurito è un composito solido. Tagliarlo significa fratturare le fibre e la matrice indurita insieme. Le conseguenze possono includere particelle fini disperse nell'aria, frammenti taglienti, calore locale, sbavature di resina, fuoriuscita di fibre e separazione degli strati sotterranei. I consigli sugli strumenti per il tessuto o il prepreg non indurito non dovrebbero essere trasferiti a un pannello rigido.
Controlla i dati di sicurezza attuali del fornitore di materiali e le linee guida di lavorazione, comprese le vernici o i riempitivi che possono alterare la composizione della polvere. Se il foglio contiene un nucleo in schiuma/o a nido d'ape, altre rinforzature, rivestimento superficiale, inserti metallici o resina insolita, il piano di taglio corretto può cambiare.
La sicurezza viene prima della selezione degli strumenti.
La lavorazione di un laminato indurito può creare polvere composita aerea e fibre sottili. I pericoli dipendono dal materiale e dall'operazione; nessun controllo visivo da solo dimostra che un'esposizione è accettabile. Le linee guida occupazionali di OSHA e della Monash University rendono la valutazione del rischio e il controllo dell'esposizione centrali per questo lavoro.
Una revisione pratica del workshop dovrebbe affrontare quanto segue prima che inizi il taglio:
- Controlli ingegneristici: Una chiusura, estrazione al punto di taglio o un altro sistema di cattura della fonte progettato in modo appropriato dovrebbe gestire i detriti aerei. Un aspirapolvere standard, una finestra aperta o una maschera improvvisata non sono prova di un controllo adeguato. Conferma le prestazioni di cattura della fonte per l'operazione specifica e mantieni i raccoglitori/i filtri secondo la procedura di servizio documentata dell'attrezzatura.
- Contaminazione conduttiva: La polvere contenente carbonio può raggiungere circuiti elettronici esposti o collegamenti elettrici. Considera la macchina, i controlli e l'attrezzatura circostante nel piano di isolamento e pulizia; utilizza personale qualificato per le decisioni progettuali relative all'elettricità e ai sistemi di polvere.
- Protezione e fissaggio: Utilizza una macchina dotata di protezioni adeguate e un metodo di supporto che prevenga movimento o schiacciamento. Non disabilitare le protezioni per migliorare l'accesso.
- Protezione per gli occhi, la pelle e la respirazione: Scegli la protezione in base a una valutazione specifica del sito e ai requisiti di sicurezza applicabili. Dove i respiratori sono richiesti al lavoro, potrebbe essere necessario un programma di protezione respiratoria conforme; un'etichetta di filtro suggerita non è un sostituto per questa valutazione.
- Pulizia e rifiuti: Raccogli i detriti utilizzando un metodo adeguato di raccolta della polvere o un metodo bagnato controllato. Evita di spazzolare a secco o di usare aria compressa che ridistribuisce le particelle. Tratta la slurrya, i rifiuti filtrati e le salviette contaminate secondo i dati sui materiali e i requisiti locali.
I metodi bagnati possono sopprimere parte della polvere e del calore, ma introducono preoccupazioni per la gestione dei liquidi, l'elettricità e le acque reflue. Non sono automaticamente più sicuri per una particolare macchina, composito o operazione di legame a valle. Se i controlli falliscono, il pezzo si muove o la polvere visibile fuoriesce, fermati, metti in sicurezza l'attrezzatura e risolvi la condizione prima di riavviare.
Queste sono considerazioni generali di ingegneria, non una dichiarazione che una particolare macchina CFRPWorks o un luogo di lavoro abbia superato una valutazione di sicurezza.
Scegli un metodo di taglio per il pezzo, non il nome del materiale.
La seguente tabella confronta i comuni categorie di opzioni. La selezione dello strumento effettivo deve seguire le indicazioni del produttore per il laminato curato, la protezione e l'attrezzatura, oltre a una prova controllata su stock di ritagli rappresentativi utilizzando lo stesso supporto e i requisiti del bordo previsto.
| Lavoro | Possibile approccio | Principale limitazione da valutare |
|---|---|---|
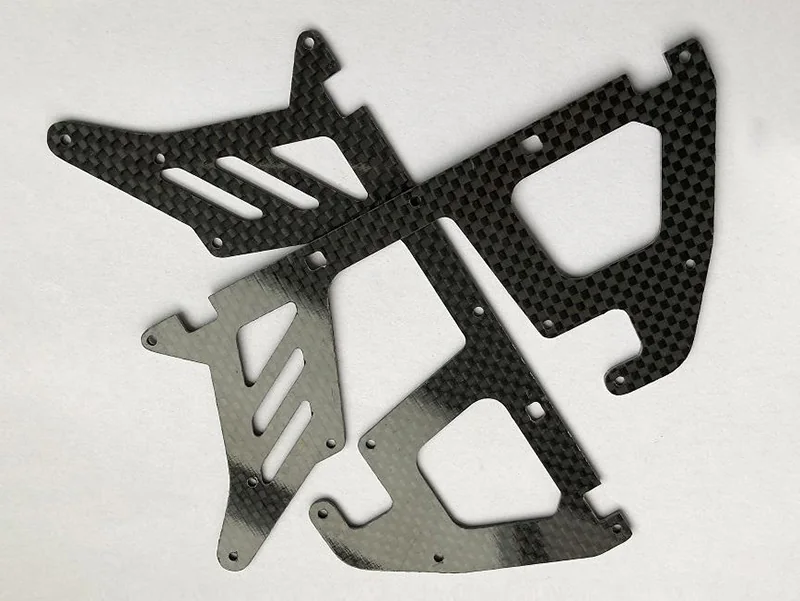
| Bordo dritto su foglio curato | Seghetto fine, ruota abrasiva o lama di taglio specifica per compositi | Rottura della superficie di uscita, calore, polvere non controllata e supporto |
| Piccolo ritocco o apertura sagomata | Strumento rotativo controllato o abrasivo in un supporto appropriato | Vibrazioni, scheggiature dei bordi, usura degli strumenti e cattura della sorgente vicina |
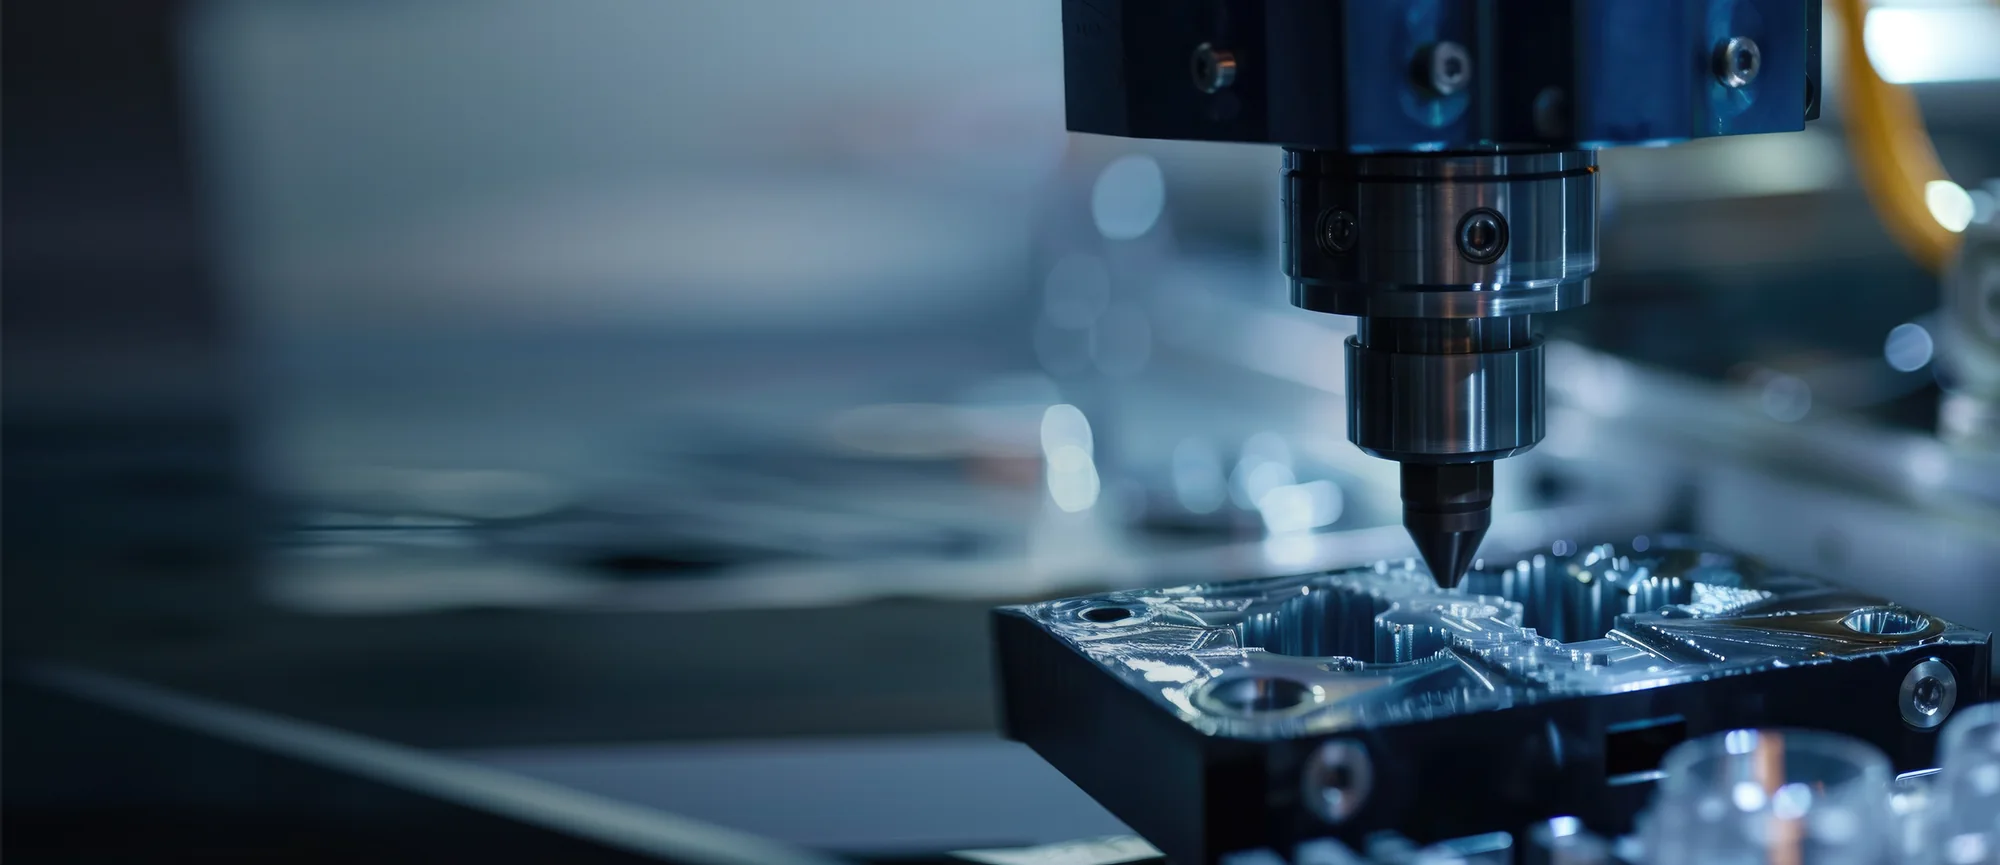
| Profili o fori ripetuti | Fresatrice CNC con strumenti specifici per compositi e bloccaggio qualificato | Delaminazione all'ingresso/uscita, precisione posizionale, gestione della polvere e usura del cutter |
| Tubazione tagliata a lunghezza | Processo di taglio supportato, seghetto o abrasivo adatto | Ovalizzazione del tubo, rottura in corrispondenza della perforazione e squadratura finale |
| Profili complessi o spessi | Macchinatura specialistica o processo di taglio abrasivo ad acqua valutato | Fessura/inclinazione, danno per perforazione, ruvidità dei bordi, contaminazione e accesso al processo |
| Tessuto di carbonio asciutto | Forbici affilate o un sistema di taglio per tessuti | Trama distorta, fibre spostate e precisione del pattern di taglio |
I cutter abrasivi e di tipo diamantato possono essere adatti per le condizioni di taglio ad alta abrasione del CFRP, ma devono comunque avere compatibilità specifica con la macchina, contenimento, monitoraggio dell'usura e valutazione del bordo. "Diamante" non è un'etichetta garantita per un taglio pulito. Allo stesso modo, un waterjet ha un basso apporto termico ma richiede comunque una validazione per marchi di perforazione, integrità superficiale, conicità e gestione dell'acqua.
Non copiare valori generici di "miglior velocità" o "miglior bit" da un annuncio pubblicitario di prodotto senza verificare il laminato esatto, la geometria del cutter, la macchina e la qualità target.
Un flusso di lavoro controllato per il taglio di un foglio indurito
1. Stabilire cosa deve fare la caratteristica finita
Utilizza il disegno per identificare il formato del materiale, lo spessore, la direzione delle fibre se nota, la linea di taglio, le posizioni dei fori e le tolleranze. Segna se il bordo tagliato è cosmetico, forma una guarnizione, riceve un fissaggio o sarà incollato. Un bordo portante necessita di criteri di accettazione più rigorosi rispetto a un bordo non strutturale.
Per schemi di fori e fessure, discutere le distanze minime dai bordi e i carichi locali con il designer responsabile. L'accuratezza dimensionale è un criterio di qualità; non stabilisce se le fibre sono state danneggiate, se il pezzo rimane sufficientemente forte o se il design del giunto è adeguato.
2. Fissare il laminato senza piegarlo
Supportare il lavoro vicino alla zona di taglio in modo che non possa vibrare o piegarsi lontano dall'utensile. Una superficie di supporto sacrificabile compatibile può aiutare a proteggere la parte inferiore in alcuni tagli. Per i tubi, sostenere entrambi i lati e prevenire rotazione o schiacciamento.
Un dispositivo che mantiene il pezzo piatto ma contamina un'interfaccia adesiva futura non è automaticamente accettabile. Verificare nastro adesivo, film protettivi, refrigerante e segni di serraggio rispetto al piano di finitura e incollaggio.
3. Qualificare l'attrezzo e il processo su materiale rappresentativo
Segui le indicazioni del produttore di attrezzi e macchine per il materiale specifico. Prova l'approccio di taglio previsto su un pezzo di scarto che corrisponda allo spessore, all'orientamento e alla finitura superficiale del foglio o tubo reale. Fai attenzione a vibrazioni, sfilacciamento delle fibre, bruciature, fusione/rigonfiamento della resina, usura accelerata degli utensili, crepe superficiali o sollevamento degli strati su entrambe le facce. Non accettare una prova solo perché la faccia superiore appare pulita.
Utilizza l'ispezione di prova per decidere se regolare supporto, condizione dell'utensile, percorso dell'utensile, strategia di passaggio, o un parametro della macchina supportato dal produttore. Registra la condizione che produce un pezzo accettabile. Un'impostazione pubblicata da un diverso laminato non è una qualificazione del processo.
4. Controlla la polvere e previeni la rottura incontrastata
Mantieni un'adeguata cattura della fonte durante il taglio, l'ultima rottura e la raccolta dei detriti; la pulizia controllata dovrebbe iniziare solo quando l'utensile in movimento e l'arrangiamento di estrazione sono gestiti in sicurezza. Tieni fermo il pezzo trattenuto e il pezzo di scarto. Mantieni le protezioni, tieni i non addetti lontano dall'area di lavoro e fermati se il processo inizia a danneggiare il materiale o sopraffare i controlli.
5. Ispeziona, pulisci e registra la caratteristica finita
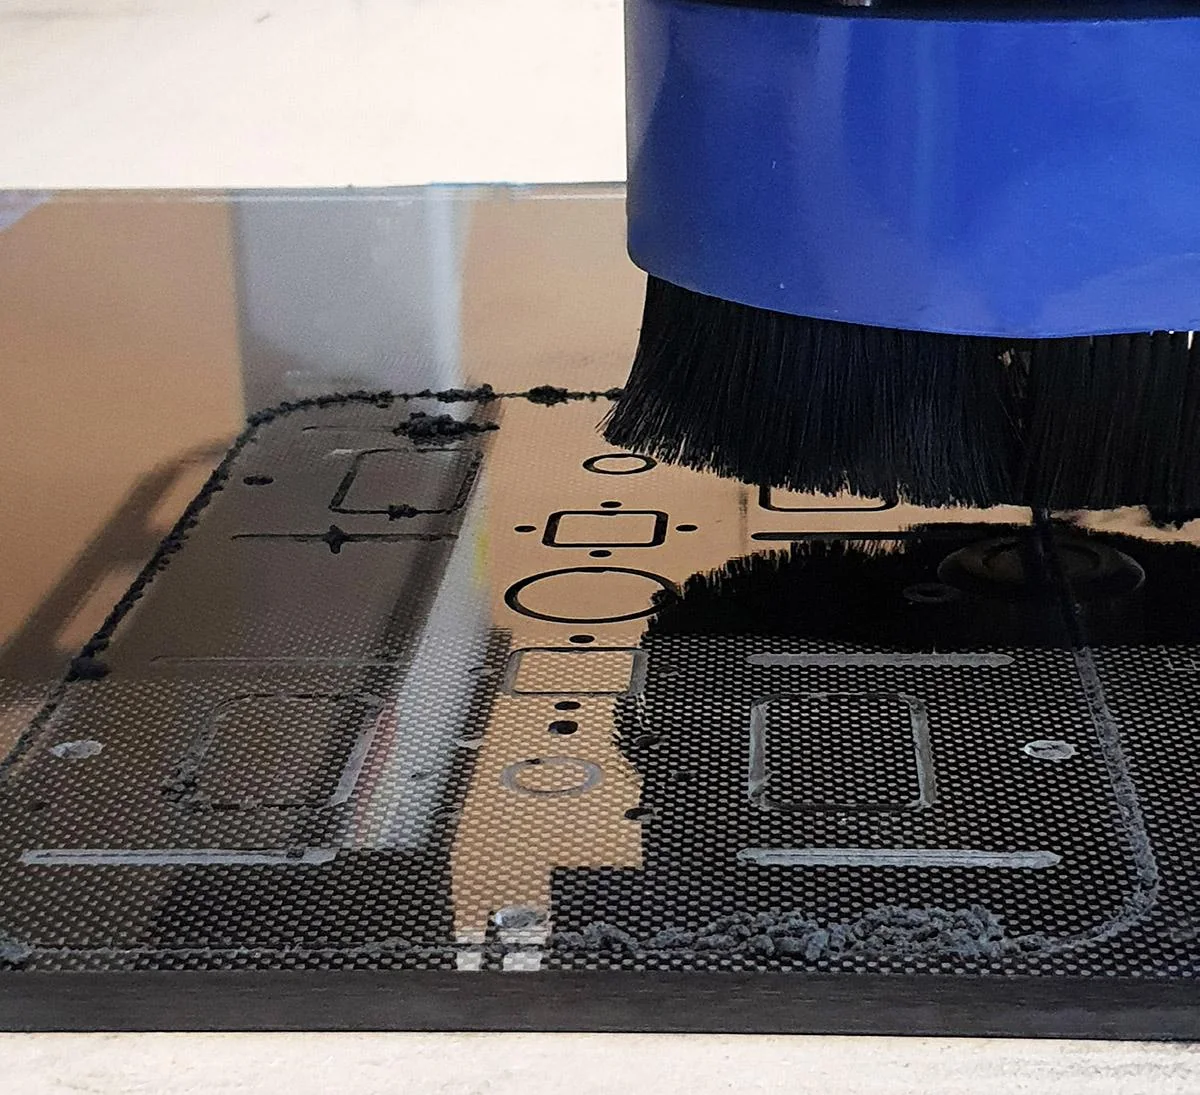
Dopo la rimozione sicura dei detriti, ispeziona entrambi i lati e il bordo tagliato per sfilacciamenti, estrazioni, crepe, strati esposti, delaminazione e scolorimento dovuto al calore. Misura profili, dimensione e posizione dei fori, squadratura dei bordi o qualità della fine del tubo secondo quanto richiesto dal disegno. Per un futuro legame, segui la specifica dell'adesivo o del processo piuttosto che assumere che la superficie tagliata sia pronta per unirsi.
Se un bordo sostiene un carico significativo o si trova vicino a un inserto, l'aspetto visibile potrebbe non stabilire l'accettazione. L'ingegnere responsabile dovrebbe definire eventuali ulteriori misurazioni o ispezioni non distruttive.
Perché i bordi in fibra di carbonio scheggiano o si delaminano
Uno strumento da taglio fa più che rimuovere una linea di materiale. Carica le fibre e la matrice in modo diverso man mano che cambia la direzione di contatto. La natura abrasiva delle fibre accelera alcuni tipi di usura degli utensili; l'aumento della forza e delle vibrazioni può creare difetti.
| Problema osservato | Causa potenziale da indagare | Risposta ingegneristica |
|---|---|---|
| Fibre sfocate o allentate | Geometria degli utensili, bordo smussato, direzione delle fibre non supportata | Rivalutare la condizione dell'utensile e il supporto; ispezionare eventuali danni sottostanti |
| Chippatura della faccia di uscita | Supporto debole, forze di rottura eccessive o movimento | Migliorare il supporto compatibile e riqualificare la rottura |
| Sollevamento del ply visibile | Carico interlaminare o percorso utensile dannoso | Rifiutare o valutare rispetto ai criteri di danno del pezzo; cambiare processo |
| Macchiatura della resina o discolorazione | Riscaldamento da attrito locale o utensili usurati | Fermarsi, valutare il danno termico e qualificare le scelte di raffreddamento/utensili |
| Danno al foro o posizione errata | Spostamento del dispositivo, spinta o errore di corsa dell'utensile | Rivalutare il dispositivo, il metodo di foratura e l'ispezione dimensionale |
Uno studio peer-reviewed sui particolati di fresatura composita documenta piccole frammenti fibrosi e detriti più grandi. I suoi specifici particolati di laboratorio non stabiliscono esposizione presso un altro stabilimento. La distribuzione precisa dei detriti dipende dall'operazione testata; l'articolo non può essere convertito in un limite di taglio sicuro universale.
Quando la fresatura CNC o il taglio personalizzato diventano il passo successivo migliore
La questione non è se uno strumento manuale possa rimuovere materiale; è se un processo completo e controllato in sicurezza possa soddisfare il progetto. È se il team può ripetutamente rispettare i requisiti geometria, qualità del bordo e controlli del luogo di lavoro.
Un disegno con diversi fori posizionati vicini, contorni complessi, interfacce di inserimento o un bordo critico per la fatica potrebbe richiedere un processo macchina qualificato, dispositivi, ispezioni e controllo delle revisioni documentato. Un semplice ritaglio di prototipo potrebbe avere un diverso obiettivo di accettazione. Nessun caso viene fornito con una garanzia di tolleranza intrinseca solo perché utilizza la CNC.
Se l'obiettivo desiderato è un'operazione esternalizzata, mantenere i compiti di acquisto distinti: la valutazione delle capacità CNC appartiene alla pagina delle capacità di lavorazione CNC in Carbon Fiber pianificata; i fogli piani specifici per dimensioni appartengono alla pagina del prodotto Fogli in Carbon Fiber Tagliati su Misura. Questo articolo rimane una guida su come fare e sulla selezione del processo.
Una richiesta di taglio utile include il disegno/file CAD e la revisione, il materiale/resina effettivi e lo spessore, l'architettura delle fibre quando nota, le quantità, il grado di bordi/apparecchio richiesto, i dettagli dei fori, le parti accoppiate, il carico finale e i criteri di ispezione. Questi input aiutano un processore qualificato a valutare un metodo, ma non provano che un fornitore specifico abbia accettato il lavoro.
Domande frequenti
Posso tagliare un foglio di carbonio a casa?
Un composito indurito può essere lavorato, ma un taglio incontrollato può esporre persone ed elettronica a detriti fini, potenzialmente conduttivi. Se non sono disponibili protezioni adeguate, controlli specifici per il materiale, ventilazione, valutazione DPI e pulizia, utilizzare un servizio professionale adeguatamente attrezzato piuttosto che assumere che un piccolo attrezzo portatile sia sicuro.
Qual è la migliore lama per tagliare il carbonio?
Non esiste una lama universale migliore. La risposta dipende dalla resina indurita, dallo spessore, dall'architettura delle fibre, dal tipo di taglio, dagli accessori e dall'attrezzatura. Anche stock di carbonio nominalmente simili possono comportarsi in modo diverso quando il matrice o il layup cambiano. Strumenti abrasivi o tipo diamante certificati per compositi e cutter a denti fini adatti sono categorie di partenza possibili, soggette a istruzioni del fornitore e ispezione di prova.
Posso usare una fresatrice CNC per tagliare il carbonio?
La fresatura CNC è un metodo riconosciuto per CFRP indurito quando utensili, fissaggi, parametri di processo, estrazione della polvere e ispezione sono qualificati per il materiale. Una fresatrice non garantisce automaticamente una tolleranza, un bordo pulito o un ambiente sicuro.
Il taglio del carbonio lo indebolisce?
Può, specialmente dove un taglio lascia delaminazione, fibre esposte, danni da calore o nuove concentrazioni di stress vicino a un foro o bordo caricati. Un'operazione di trimmatura progettata, controllata e ispezionata è un'operazione di produzione normale; se un dato taglio soddisfa il requisito strutturale dipende dalla geometria specifica e dalle evidenze.
Posso usare l'acqua per ridurre la polvere?
I processi bagnati possono ridurre parte della polvere aerea e il calore, ma acqua, fanghiglia, compatibilità dell'attrezzatura, rifiuti contaminati e le successive operazioni di incollaggio o rivestimento richiedono una valutazione a parte. Utilizzare solo un processo destinato all'attrezzatura e al composito.
Passa dai consigli di taglio a una decisione basata su disegno
Per fogli piani specifici per dimensione, vedere il fogli di carbonio tagliati su misura pagina del prodotto. Per domande più ampie sul processo del progetto, vedere produzione personalizzata. Queste pagine trattano le decisioni d'acquisto piuttosto che la sicurezza e la selezione del metodo spiegate qui.
Visualizza prodotto correlato / capacità: Definisci se la tua necessità è un taglio occasionale educativo, profilatura CNC ripetuta, o un foglio di carbonio specifico per dimensione. Prepara un disegno, identificazione del materiale, requisiti per bordi e fori e criteri di ispezione prima di discutere un servizio di taglio. Qualsiasi metodo di produzione CFRPWorks, tolleranza di accettazione, disponibilità o preventivo devono essere confermati separatamente per il progetto reale.
Guide tecniche correlate: Resistenza e Proprietà della Fibra di Carbonio · Guida allo spessore del foglio di fibra di carbonio. Prodotto/capacità correlato: Lavorazione CNC in fibra di carbonio · Lastre in Fibra di Carbonio.
Riferimenti
- Manuale Tecnico OSHA — Compositi Avanzati
- Monash University — Informazioni sulla sicurezza dei compositi in fibra di carbonio
- DragonPlate — Come tagliare la fibra di carbonio
- Elevated Materials — Taglio della fibra di carbonio a mano
- ToolsToday — Taglio della fibra di carbonio su CNC
- CompositesWorld — Mitigazione della polvere industriale
- Studio revisionato da pari — Detriti di lavorazione dei compositi (PMC)