Kontextquelle: OSHA Technisches Handbuch — Fortgeschrittene Verbundstoffe.
Um einen gehärteten Kohlefaserverbundstoff (CFRP), verwenden Sie ein Schneidwerkzeug, das für das Laminat geeignet ist, unterstützen Sie das Werkstück in der Nähe des Schnitts, kontrollieren Sie den Staub dort, wo er entsteht, und überprüfen Sie beide Seiten auf Abplatzungen, freiliegende Fasern oder Delamination. Eine feinzahnige oder für Verbundstoffe geeignete Säge, ein geeignetes Schleif- oder Diamantwerkzeug oder ein qualifizierter CNC-Prozess kann je nach Material, Geometrie, Aushärtungszustand und benötigter Kantenqualität funktionieren. Die Werkzeugkategorie allein legt kein Prozessfenster fest. Es gibt keine universelle Klinge, RPM, Vorschubgeschwindigkeit oder Toleranz, die für jedes Kohlefaserblatt geeignet ist.
Bevor Sie ein Werkzeug auswählen, identifizieren Sie, ob Sie ein starres gehärtetes Blatt oder eine Röhre, trockenen Kohlefaserstoff oder ungeheilte Prepregs haben. Diese sind nicht austauschbar. Wenn Staubkontrolle, Maschinenabdeckung oder qualifizierte Inspektion nicht verfügbar sind, improvisieren Sie keinen Trocken-Schneidvorgang; ziehen Sie eine ordnungsgemäß ausgestattete Verbundwerkstatt in Betracht.
Beginnen Sie mit der Identifizierung des Materials
Der trockene Stoff ist ein flexibles Faserverbundmaterial. Er kann mit Textilscheren oder einem geeigneten Messersystem geschnitten werden, wobei darauf zu achten ist, das Gewebe nicht aus der Ausrichtung zu ziehen. Prepreg ist ein Verstärkungsmaterial, das ungeheilte Harze trägt und eine kontrollierte Lagerung, Handhabung und Verlegung erfordert; es sollte nicht als voll geheiltes Material behandelt werden.
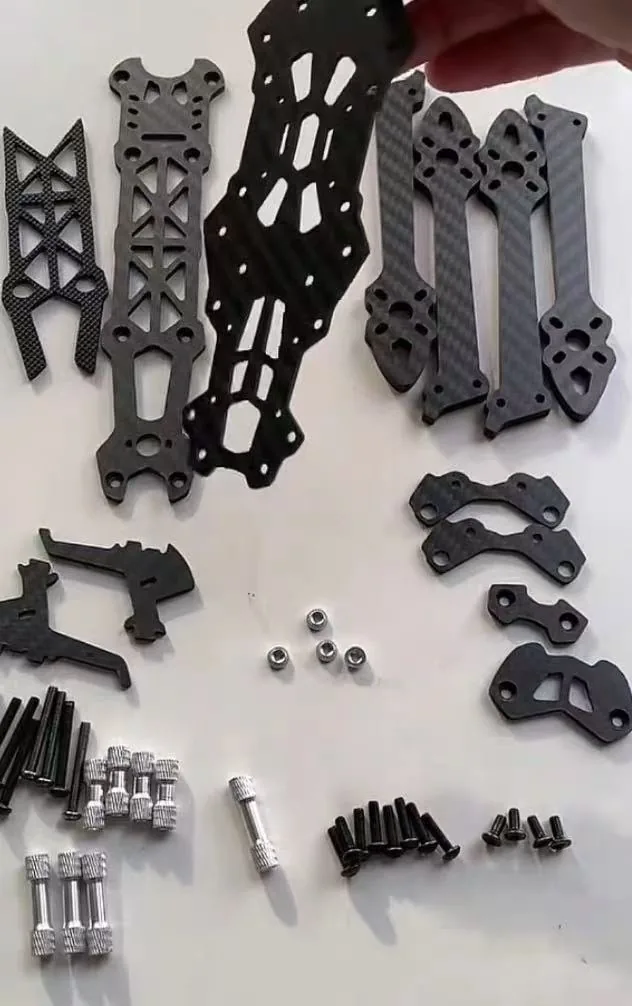
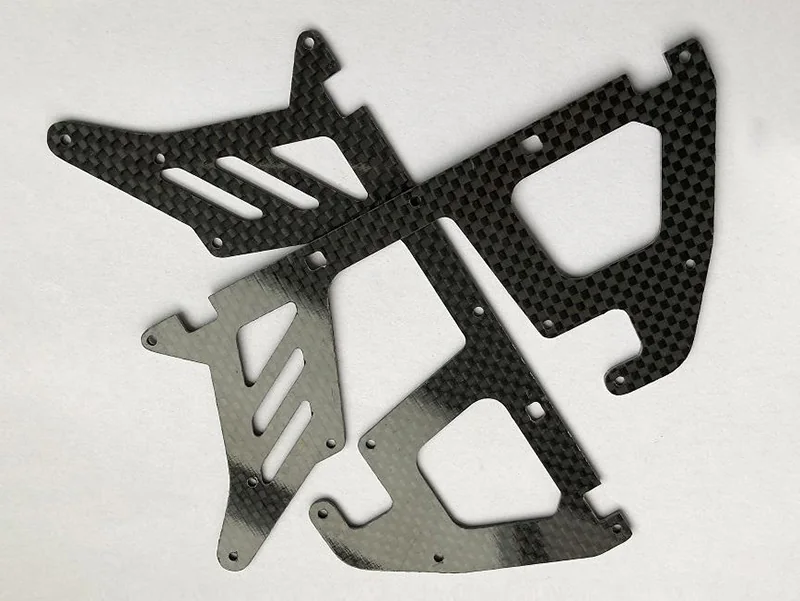
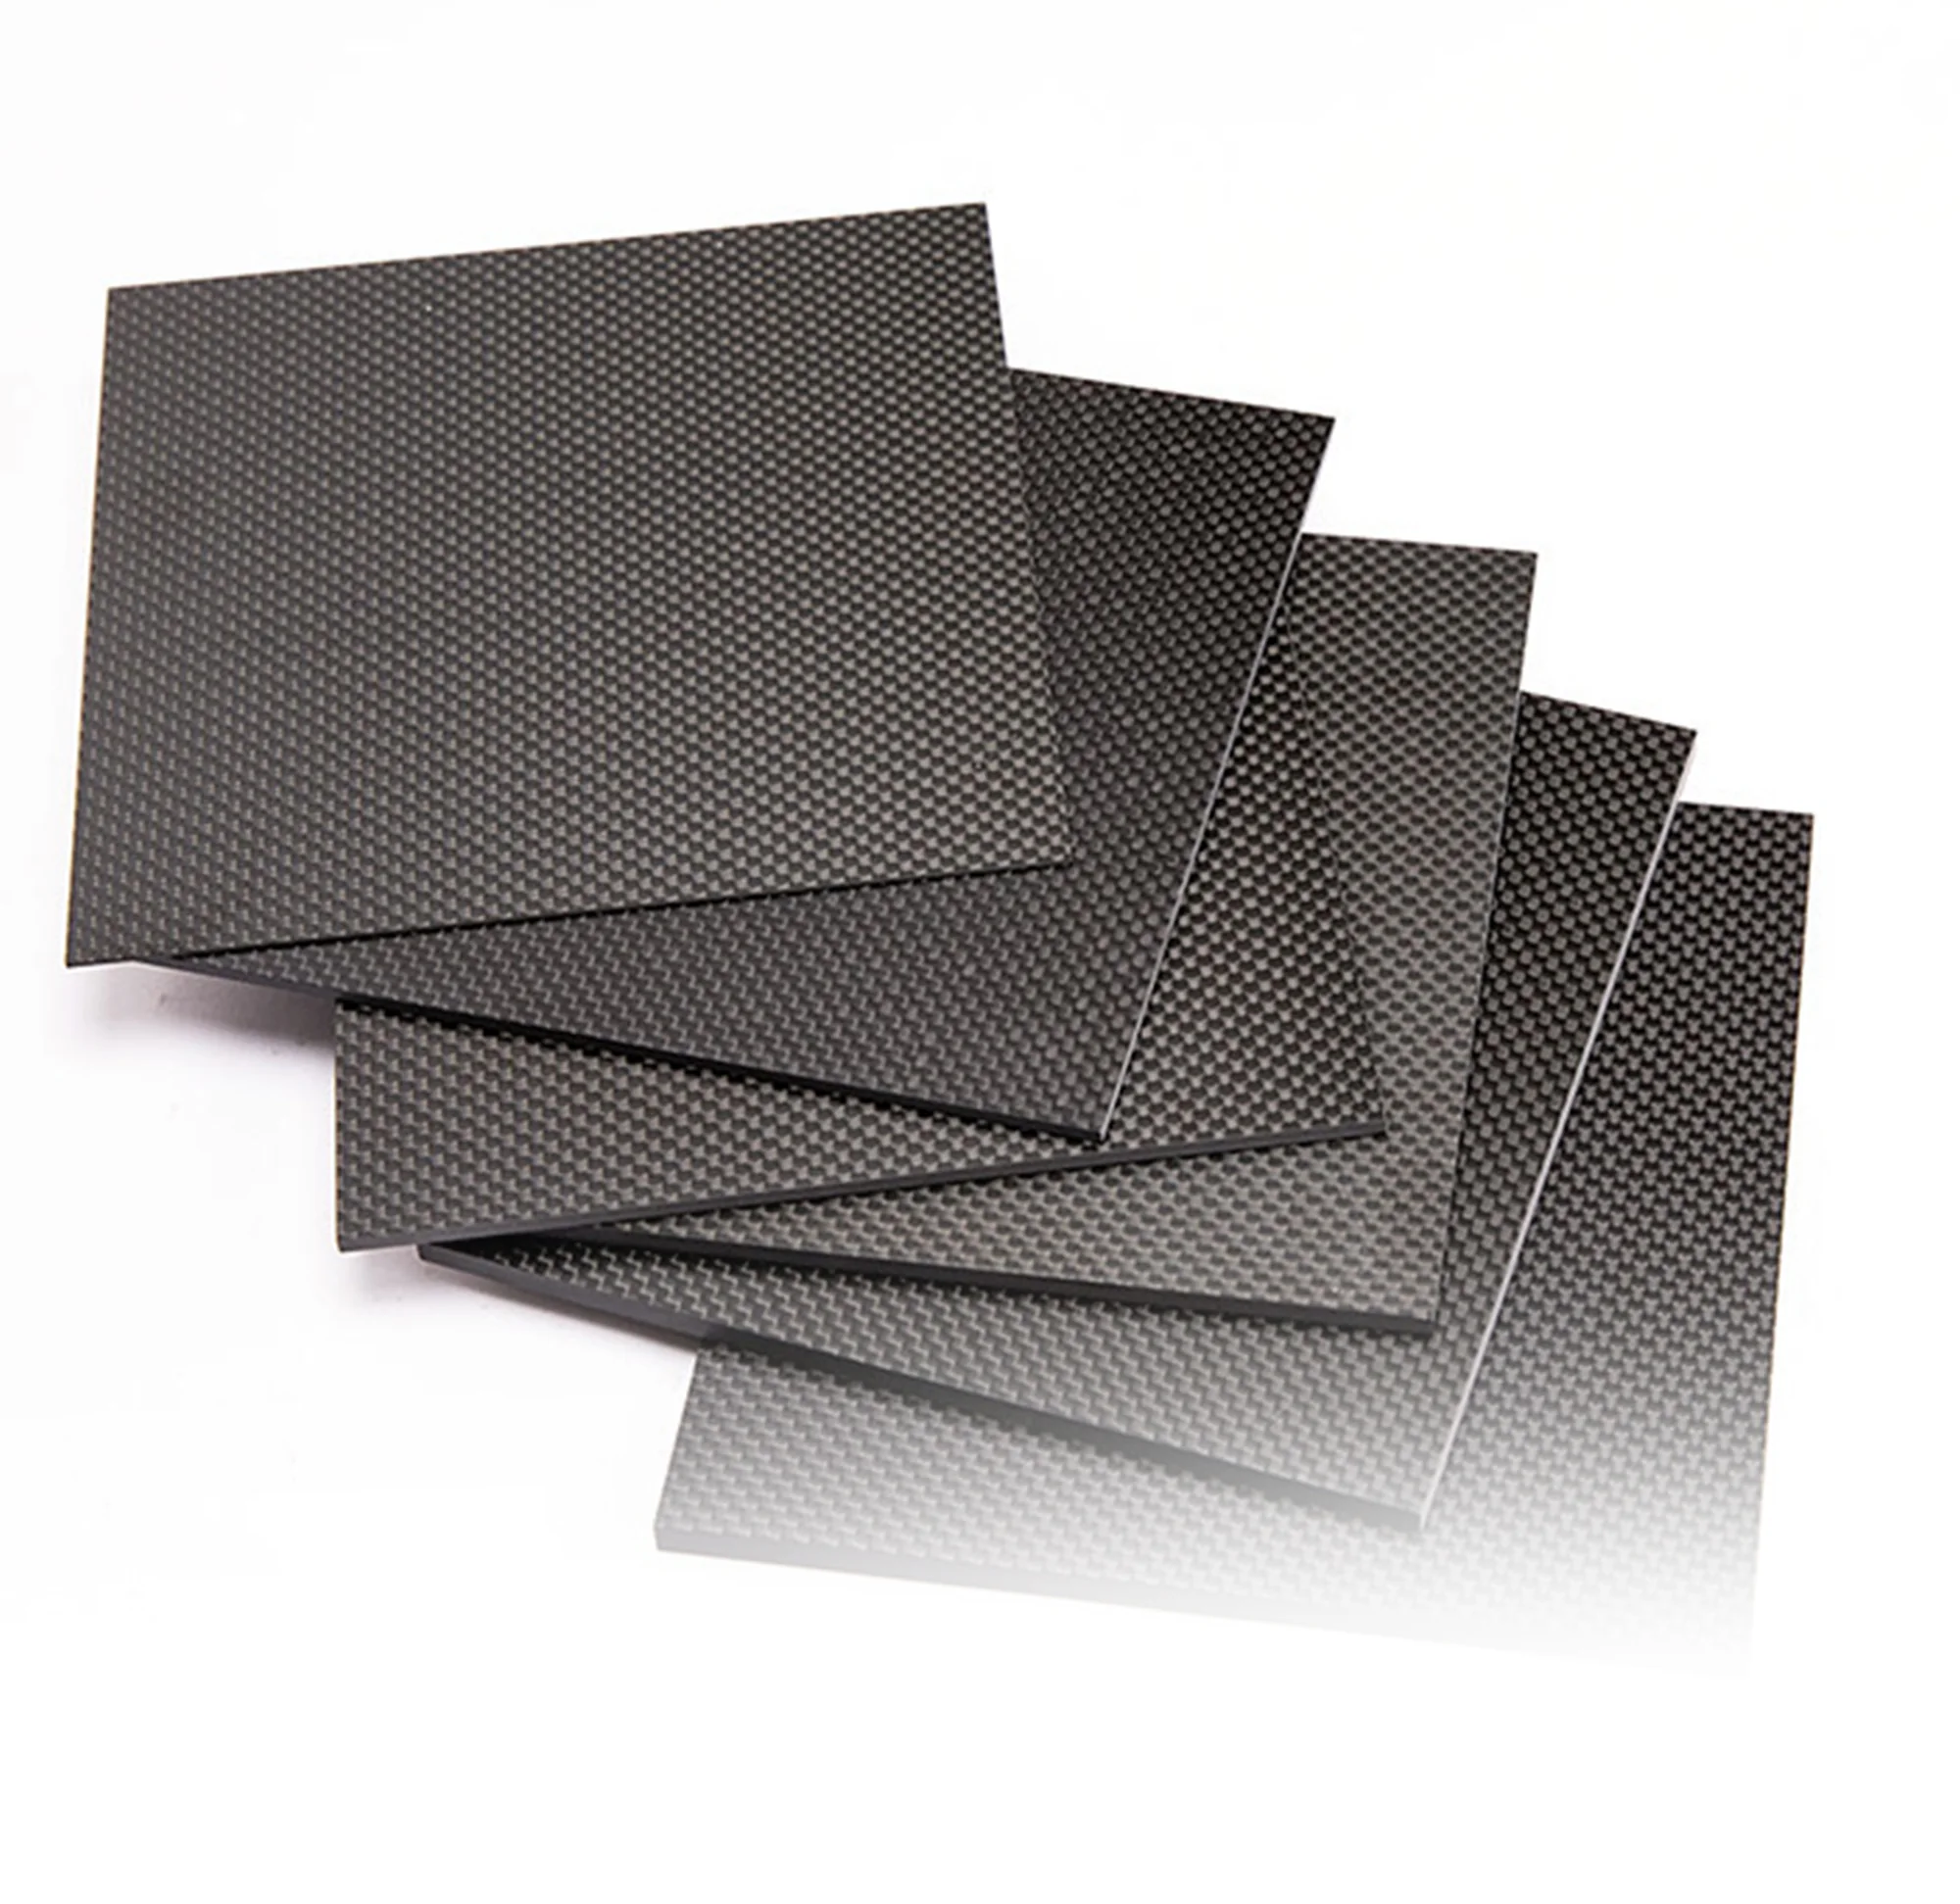
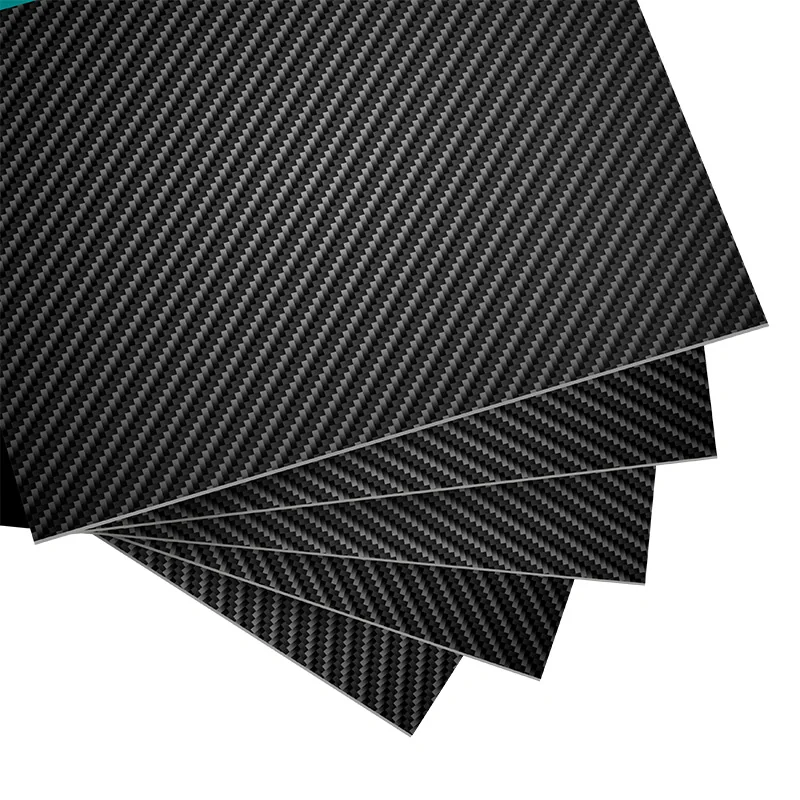
Ein gehärtetes CFRP-Blatt oder eine Röhre ist ein fester Verbundstoff. Es zu schneiden bedeutet, Fasern und die gehärtete Matrix gemeinsam zu brechen. Die Folgen können luftgetragene feine Partikel, scharfe Fragmente, lokale Hitze, Harzverschmierungen, Faserabhebungen und Trennung von Unterschichten umfassen. Werkzeugtipps für Stoff oder ungeheilte Prepregs sollten nicht auf ein starres Paneel übertragen werden.
Überprüfen Sie die aktuellen Sicherheitsdaten und Verarbeitungshinweise des Materiallieferanten, einschließlich Beschichtungen oder Füllstoffen, die die Staubzusammensetzung verändern können. Wenn das Blatt einen Schaum-/Waben-Kern, andere Verstärkungen, eine Oberflächenbeschichtung, einen Metalleinsatz oder ungewöhnliches Harz enthält, kann der richtige Schneidplan variieren.
Sicherheit hat Vorrang vor der Auswahl von Werkzeugen
Die Bearbeitung eines ausgehärteten Laminats kann luftgetragene Verbundstaubpartikel und feine Fasern erzeugen. Die Gefahren hängen vom Material und dem Verfahren ab; eine visuelle Überprüfung allein zeigt nicht, dass eine Exposition akzeptabel ist. Die berufliche Anleitung von OSHA und der Monash University stellt Risikobewertung und Expositionskontrolle in den Mittelpunkt dieser Arbeit.
Eine praktische Durchsicht des Workshops sollte folgendes ansprechen bevor der Schnitt beginnt:
- Technische Steuerungen: Eine Ummantelung, Absaugung am Schneidpunkt oder ein anderweitig angemessen gestaltetes Quellensystem sollten luftgetragene Ablagerungen verwalten. Ein Standardwerkstattstaubsauger, ein offenes Fenster oder eine improvisierte Maske sind kein Beweis für eine angemessene Kontrolle. Bestätigen Sie die Leistung der Quellenkontrolle für den spezifischen Vorgang und warten Sie Sammler/Filter gemäß dem dokumentierten Serviceverfahren des Geräts.
- Elektrische Kontamination: Kohlenstoffhaltiger Staub kann exponierte Elektronik oder elektrische Anschlüsse erreichen. Berücksichtigen Sie die Maschine, die Steuerungen und die nahe gelegene Ausrüstung im Isolations- und Reinigungsplan; verwenden Sie qualifiziertes Personal für elektrische und Staubsysteme für Entwurfsentscheidungen.
- Absicherung und Vorrichtungen: Verwenden Sie eine geeignete geschützte Maschine und eine Unterstützungsmethode, die Bewegung oder Quetschungen verhindert. Deaktivieren Sie keine Sicherheitsvorrichtungen, um den Zugang zu verbessern.
- Augen-, Haut- und Atemschutz: Wählen Sie den Schutz basierend auf einer standortspezifischen Bewertung und den geltenden Sicherheitsanforderungen. Wo Atemschutzmasken am Arbeitsplatz erforderlich sind, kann ein konformer Atemschutzprogramm erforderlich sein; ein vorgeschlagenes Filteretikett ersetzt nicht diese Bewertung.
- Reinigung und Abfall: Sammeln Sie Ablagerungen mithilfe eines geeigneten Staubabscheide- oder kontrollierten Nassverfahrens. Vermeiden Sie trockenes Bürsten oder Druckluft, die Partikel umverteilt. Behandeln Sie Schlämme, Filterabfälle und kontaminierte Wischtücher gemäß den Materialdaten und lokalen Anforderungen.
Feuchte Verfahren können einen Teil des Staubs und der Wärme unterdrücken, bringen jedoch Bedenken hinsichtlich der Handhabung von Flüssigkeiten, elektrischen Komponenten und Abwasser mit sich. Sie sind nicht automatisch sicherer für eine bestimmte Maschine, einen Verbundwerkstoff oder einen nachgelagerten Bindevorgang. Wenn Kontrollsysteme versagen, sich ein Teil bewegt oder sichtbarer Staub entweicht, stoppen Sie, sichern Sie die Ausrüstung und beheben Sie die Situation, bevor Sie mit dem Betrieb fortfahren.
Dies sind allgemeine ingenieurtechnische Überlegungen, keine Aussage darüber, dass eine bestimmte CFRPWorks-Maschine oder Arbeitsumgebung eine Sicherheitsbewertung bestanden hat.
Wählen Sie eine Schneidemethode für das Teil und nicht den Materialnamen.
Die folgende Tabelle vergleicht gängige Kategorien von Optionen. Die tatsächliche Werkzeugauswahl muss den Richtlinien des Herstellers für das ausgehärtete Laminat, den Schutz und die Ausrüstung folgen, sowie einem kontrollierten Versuch mit repräsentativem Abfallmaterial unter Verwendung derselben Unterstützung und der beabsichtigten Kante entsprechen.
| Job | Möglicher Ansatz | Hauptbeschränkung zur Bewertung |
|---|---|---|
| Gerade Kante im ausgehärteten Blatt | Geeignete Fein-Säge, Schleifscheibe oder Verbundmaterial-spezifische Schneidklinge | Austrittsfläche, Wärme, unkontrollierter Staub und Unterstützung |
| Kleine Beschneidung oder geformte Öffnung | Kontrolliertes rotierendes oder abrasives Werkzeug in einer geeigneten Halterung | Vibration, Kantenabplatzen, Werkzeugverschleiß und nahe Quellenaufnahme |
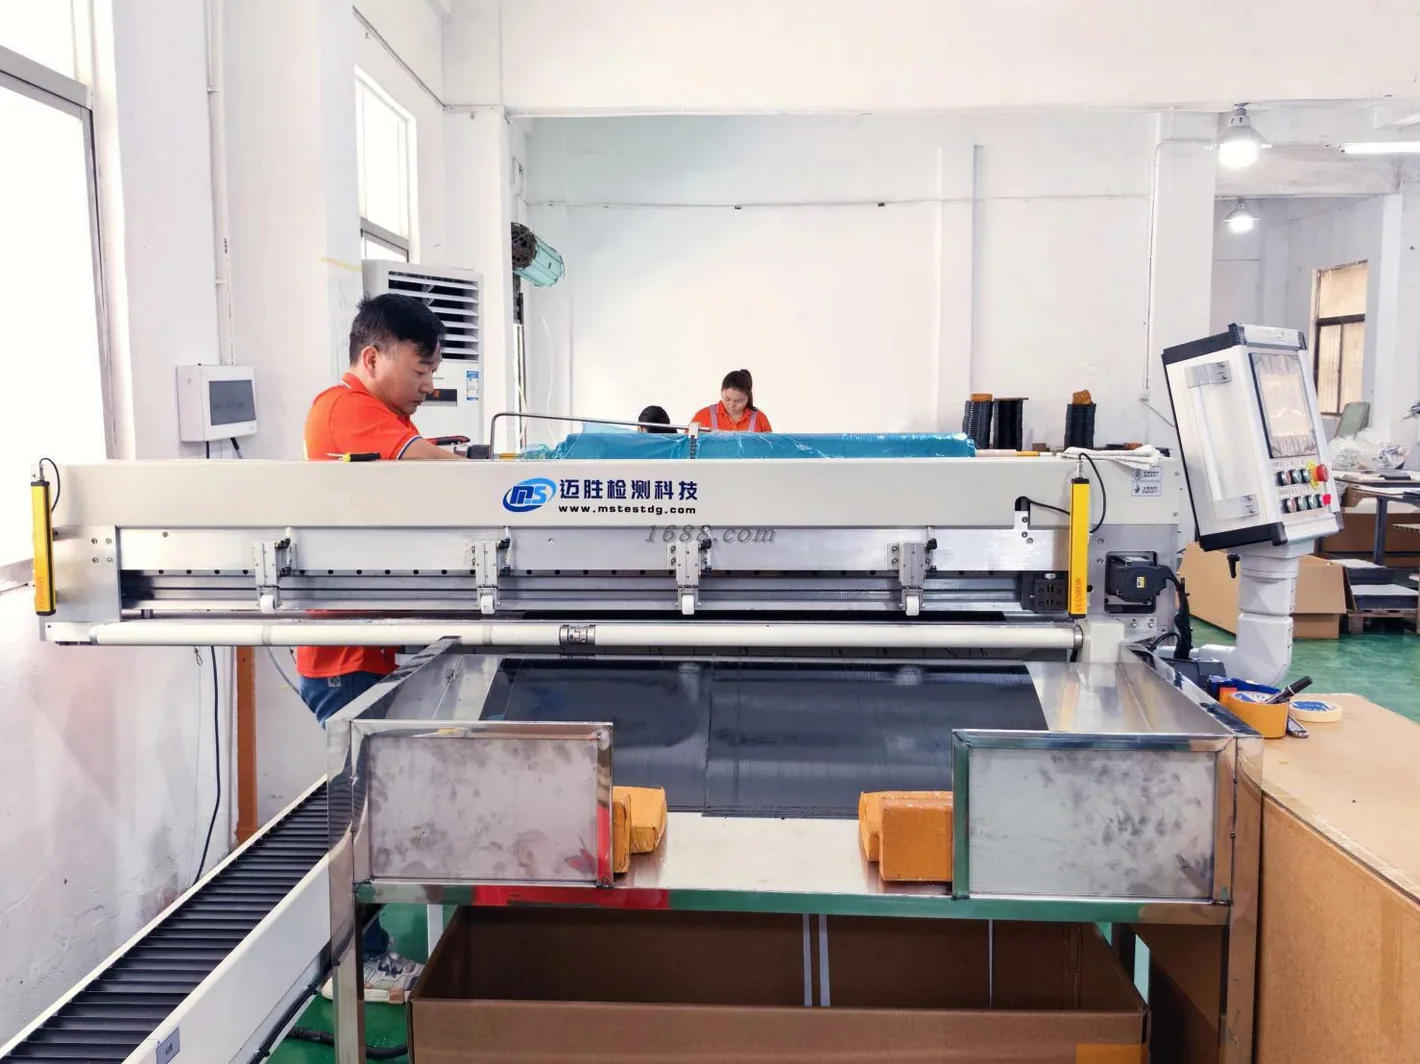
| Wiederholende Profile oder Löcher | CNC-Fräse mit verbundmaterial-spezifischem Werkzeug und qualifizierter Spannvorrichtung | Delaminierung am Ein-/Austritt, Positionsgenauigkeit, Staubhandling und Werkzeugverschleiß |
| Rohr auf Länge schneiden | Gestützter, geeigneter Sägeschnitt oder abrasiver Trennprozess | Rohrovalisierung, Spaltung beim Durchbrechvorgang und Endrechte |
| Komplexe oder dicke Profile | Spezialbearbeitung oder bewerteter Abrasivwasserstrahlprozess | Kerf/Verjüngung, Durchschlagsschaden, Kantenrauhigkeit, Kontamination und Zugang zur Bearbeitung |
| Trockenes Kohlenstofffasergewebe | Scharfe Scheren oder ein Textilschneidesystem | Verzerrte Webart, verschobene Fasern und Genauigkeit des Schnittmusters |
Abrasion- und diamantbeschichtete Schneidwerkzeuge können für die abrasiven Schneidbedingungen von CFRP geeignet sein, erfordern jedoch spezifische Maschinenkompatibilität, Eindämmung, Verschleißüberwachung und Kantenevaluation. "Diamant" ist kein garantierter Sauberschnitt. Ebenso hat ein Wasserstrahl niedrige thermische Einflüsse, erfordert jedoch eine Validierung der Durchstoßmarken, der Oberflächenintegrität, der Fase und des Wassermanagements.
Bitte entleihen Sie keine generischen Werte für "beste Geschwindigkeit" oder "bestes Werkzeug" aus einer Produktanzeige, ohne das genaue Laminat, die Werkzeuggeometrie, die Maschine und die Zielqualität zu überprüfen.
Ein kontrollierter Arbeitsablauf zum Schneiden eines gehärteten Blatts
1. Bestimmen Sie, was die fertige Funktion erfüllen muss
Verwenden Sie die Zeichnung, um das Baustellenformat, die Dicke, die Faserrichtung, sofern bekannt, die Schnittlinie, die Bohrpositionen und die Toleranzen zu identifizieren. Markieren Sie, ob die Schnittkante kosmetisch ist, eine Dichtung bildet, einen Befestiger aufnimmt oder verklebt wird. Eine tragende Kante benötigt strengere Akzeptanzkriterien als ein nicht tragendes Trim.
Diskutieren Sie für Loch- und Schlitzmuster die Mindestabstände zu Kanten und lokale Lasten mit dem verantwortlichen Designer. Maßgenauigkeit ist ein Qualitätskriterium; es stellt jedoch nicht sicher, dass die Fasern beschädigt wurden, das Teil ausreichend stark bleibt oder das Gelenkdesign angemessen ist.
2. Sichern Sie das Laminat, ohne es zu biegen
Unterstützen Sie die Arbeit in der Nähe der Schneidzone, damit sie nicht vibriert oder sich vom Werkzeug wegbeugt. Eine kompatible opferbare Rückseitenfläche kann helfen, die Unterseite bei einigen Schnitten zu schützen. Bei Rohren unterstützen Sie beide Seiten und verhindern eine Rotation oder Quetschung.
Ein Spannmittel, das das Teil flach hält, aber eine zukünftige Klebeverbindung kontaminiert, ist nicht automatisch akzeptabel. Überprüfen Sie Klebebänder, Schutzfolien, Kühlmittel und Spannmarken im Hinblick auf den Fertigungs- und Klebeplan.
3. Qualifizieren Sie das Werkzeug und den Prozess an repräsentativem Material
Befolgen Sie die Anweisungen des Herstellers für Werkzeuge und Maschinen für das spezifische Material. Testen Sie den beabsichtigten Schneidansatz an einem Reststück, das in Dicke, Ausrichtung und Oberflächenfinish mit dem tatsächlichen Blech oder Rohr übereinstimmt. Achten Sie auf Vibrationen, Faserfransen, Verkohlung, Schmelzen/Verschmieren von Harz, beschleunigten Werkzeugverschleiß, Oberflächenrisse oder Schichtenablösungen auf beiden Seiten. Akzeptieren Sie einen Versuch nicht nur, weil die Oberseite sauber aussieht.
Verwenden Sie die Versuchskontrolle, um zu entscheiden, ob Unterstützung, Werkzeugzustand, Werkzeugbahn, Durchgangsstrategie oder ein vom Hersteller unterstützter Maschinenparameter angepasst werden müssen. Dokumentieren Sie die Bedingungen, die ein akzeptables Teil erzeugen. Eine veröffentlichte Einstellung aus einem anderen Laminat ist keine Prozessqualifikation.
4. Staub kontrollieren und unkontrollierte Durchbrüche verhindern
Halten Sie eine geeignete Quellabsaugung während des Schneidvorgangs, beim endgültigen Durchbrechen und bei der Schmutzsammlung aufrecht; die kontrollierte Reinigung sollte erst beginnen, wenn das bewegte Werkzeug und die Absaugeinrichtung sicher gehandhabt werden. Halten Sie das behaltene Stück und das Reststück sicher. Halten Sie Schutzvorrichtungen aufrecht, halten Sie Unbeteiligte aus dem Arbeitsbereich fern und stoppen Sie, wenn der Prozess beginnt, das Material zu beschädigen oder die Kontrollen zu überwältigen.
5. Überprüfen, reinigen und das fertige Merkmal dokumentieren
Nach der sicheren Schmutzentsorgung beide Seiten und die Schnittkante auf Fusseln, Ausreißen, Risse, freiliegende Schichten, Delamination und Wärmeverfärbung überprüfen. Messen Sie Profile, Lochgröße und -position, Kantenrechtwinkligkeit oder Qualität des Rohrendes, wie im Zeichnungsanforderungen angegeben. Für eine zukünftige Verklebung der Kleber- oder Prozessspezifikation folgen, anstatt anzunehmen, dass die geschnittene Oberfläche bereit ist, um verbunden zu werden.
Wenn eine Kante eine erhebliche Last trägt oder sich in der Nähe eines Einsatzes befindet, kann das sichtbare Erscheinungsbild die Akzeptanz nicht festlegen. Der zuständige Ingenieur sollte zusätzlicher Messungen oder zerstörungsfreier Inspektionen definieren.
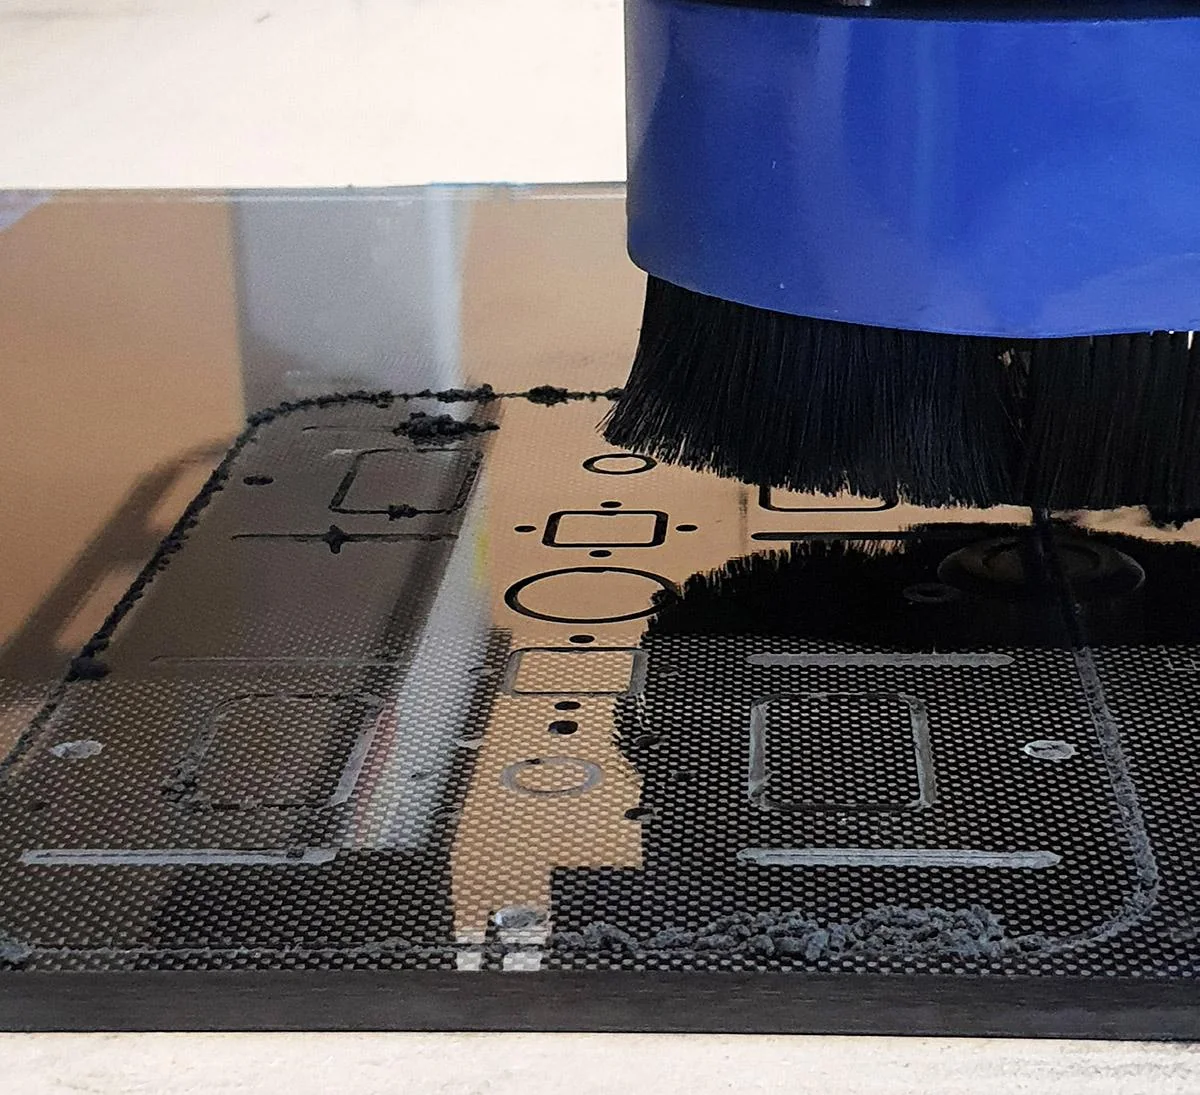
Warum Kanten aus Kohlefaser absplittern oder sich delaminieren
Ein Schneidwerkzeug entfernt nicht nur eine Materialschicht. Es belädt Fasern und die Matrix unterschiedlich, wenn sich die Kontaktrichtung ändert. Die abrasive Natur der Fasern beschleunigt einige Arten von Werkzeugverschleiß; zunehmende Kräfte und Vibrationen können Defekte erzeugen.
| Beobachtetes Problem | Potenzielle Ursache zur Untersuchung | Ingenieurantwort |
|---|---|---|
| Flauschige oder lose Fasern | Werkzeuggeometrie, stumpfe Kante, nicht unterstützte Faserrichtung | Überprüfen Sie den Zustand des Schneidwerkzeugs und die Unterstützung; auf zugrunde liegende Schäden prüfen |
| Abplatzungen an der Austrittsfläche | Schwache Rückseite, übermäßige Durchbruchskräfte oder Bewegung | Kompatible Unterstützung verbessern und Durchbruch überprüfen |
| Sichtbarer Schichtauftrieb | Interlaminare Belastung oder ein schädlicher Werkzeugweg | Ablehnen oder gegen die Schadenskriterien des Teils bewerten; Prozess ändern |
| Harzrückstände oder Verfärbung | Lokale friktive Erwärmung oder abgenutzte Werkzeuge | Anhalten, thermischen Schaden bewerten und Kühl-/Werkzeugwahl qualifizieren |
| Lochschaden oder falsche Position | Spannungsverschiebung, Vorschub oder Werkzeuglauf | Vorrichtung, Lochmethode und Maßprüfung neu bewerten |
Eine peer-reviewed Studie über die Bearbeitung von Verbundwerkstoffen dokumentiert kleine faserige Fragmente sowie größere Ablagerungen. Die spezifischen Laborpartikel legen keine Exposition in einer anderen Werkstatt fest. Die genaue Verteilung der Ablagerungen hängt von dem getesteten Betrieb ab; das Papier kann nicht in ein universelles sicheres Schneidlimit umgewandelt werden.
Wann CNC-Bearbeitung oder kundenspezifisches Schneiden der bessere nächste Schritt wird
Die Frage ist nicht, ob ein Handwerkzeug Material entfernen kann; sondern ob ein vollständiger und sicher kontrollierter Prozess den Vorgaben entsprechen kann. Es geht darum, ob das Team die Anforderungen wiederholt erfüllen kann Geometrie, Kantenqualität und Arbeitsplatzkontrollen.
Eine Zeichnung mit mehreren eng positionierten Löchern, komplexen Konturen, Einfügeinterfaces oder einer Kante, die für Ermüdung kritisch ist, kann einen qualifizierten Maschinenprozess, Vorrichtungen, Inspektionen und dokumentierte Änderungssteuerungen erfordern. Ein einfacher Prototyp könnte ein anderes Akzeptanzziel haben. Keiner der Fälle kommt mit einer inhärenten Toleranzgarantie, nur weil er CNC verwendet.
Wenn das gewünschte Ergebnis eine ausgelagerte Operation ist, halten Sie die Einkaufsaufgaben getrennt: Die Beurteilung der CNC-Fähigkeiten gehört zur geplanten Seite zur Carbon Fiber CNC Bearbeitung; maßgenaue flache Rohlinge gehören zur Produktseite für maßgeschneiderte Carbon Fiber Platten. Dieser Artikel bleibt ein Leitfaden für Verfahren und Auswahl.
Eine nützliche Schneideanfrage umfasst die Zeichnung/CAD-Datei und Revision, tatsächliches Material/Harz und Dicke, Faserarchitektur, wenn bekannt, Mengen, erforderliche Kante/Optikgrad, Lochdetails, zugehörige Teile, Endnutzlast und Inspektionskriterien. Diese Eingaben helfen einem qualifizierten Verarbeiter, eine Methode zu bewerten, beweisen jedoch nicht, dass ein spezifischer Anbieter den Auftrag angenommen hat.
Häufig gestellte Fragen
Kann ich ein Carbonfaserblatt zu Hause schneiden?
Ein ausgehärteter Verbundwerkstoff kann bearbeitet werden, aber unkontrolliertes Schneiden kann Menschen und Elektronik feinem, potenziell leitendem Abfall aussetzen. Wenn kein entsprechender Schutz, material spezifische Kontrollen, Belüftung, PSA-Bewertung und Reinigung verfügbar sind, sollten Sie einen fachgerecht ausgestatteten professionellen Service verwenden, anstatt anzunehmen, dass ein kleines Handwerkzeug sicher ist.
Was ist die beste Klinge zum Schneiden von Carbonfaser?
Es gibt keine universell beste Klinge. Die Antwort hängt von der ausgehärteten Harzart, Dicke, Faserarchitektur, Schnittart, Vorrichtung und der Ausrüstung ab. Selbst ähnliche nennenswerte Carbonfaserbestände können sich unterschiedlich verhalten, wenn sich die Matrix oder der Lagenaufbau ändert. Kompositfähige Schleif- oder Diamantwerkzeuge und geeignete feinzahnige Cutter sind mögliche Ausgangskategorien, abhängig von den Herstelleranweisungen und der Auslaufinspektion.
Kann ich einen CNC-Router zum Schneiden von Carbonfaser verwenden?
CNC-Routing ist eine anerkannte Methode für ausgehärtetes CFRP, wenn Werkzeuge, Vorrichtungen, Prozessparameter, Staubabsaugung und Inspektion für das Material qualifiziert sind. Ein Router garantiert nicht automatisch eine Toleranz, eine saubere Kante oder eine sichere Umgebung.
Schwächt das Schneiden von Carbonfaser es?
Dies kann insbesondere dort der Fall sein, wo ein Schnitt Delaminierungen, freigelegte Fasern, Hitzeschäden oder neue Spannungsübertragungen in der Nähe eines belasteten Lochs oder Randes hinterlässt. Richtig gestaltetes, kontrolliertes und inspiziertes Trimmen ist ein normaler Fertigungsprozess; ob ein gegebener Schnitt den strukturellen Anforderungen entspricht, hängt von der spezifischen Geometrie und den Nachweisen ab.
Kann ich Wasser verwenden, um den Staub zu reduzieren?
Nasse Verfahren können einige luftgetragenen Staub und Hitze reduzieren, aber Wasser, Schlämme, Kompatibilität der Geräte, kontaminierter Abfall und spätere Klebe- oder Beschichtungsoperationen erfordern ihre eigene Bewertung. Verwenden Sie nur einen Prozess, der für die Geräte und den Verbundstoff vorgesehen ist.
Wechseln Sie von Schneidberatung zu einer zeichnungsbasierten Entscheidung
Für dimensionalspezifische flache Rohlinge, siehe die maßgeschneiderten Kohlenstofffaserplatten Produktseite. Für breitere Fragen zu Projektprozessen, siehe maßgeschneiderte Fertigung. Diese Seiten behandeln Kaufentscheidungen und nicht die hier erläuterte Sicherheit und Methodenauswahl.
Verwandtes Produkt\/Fähigkeit ansehen: Definieren Sie, ob Ihr Bedarf ein einmaliges, bildendes Trimmen, wiederholtes CNC-Profiling oder ein dimensionsspezifisches Kohlenstofffaserblatt ist. Bereiten Sie eine Zeichnung, Materialidentifikation, Kanten- und Lochanforderungen sowie Inspektionskriterien vor, bevor Sie über einen Schneidservice sprechen. Jede Produktionsmethode, Akzeptanztoleranz, Verfügbarkeit oder Angebot von CFRPWorks muss separat für das tatsächliche Projekt bestätigt werden.
Verwandte technische Leitfäden: Kohlefaserstärke & Eigenschaften · Leitfaden zur Dicke von Kohlenstofffaserplatten. Verwandtes Produkt / Fähigkeit: Carbonfaser-CNC-Bearbeitung · Kohlenstofffaserblätter.
Referenzen
- OSHA Technisches Handbuch — Fortgeschrittene Verbundstoffe
- Monash University — Sicherheitshinweise für Kohlenstofffaserverbundstoffe
- DragonPlate — Wie man Kohlenstofffaser schneidet
- Elevated Materials — Kohlenstofffaser von Hand schneiden
- ToolsToday — Kohlenstofffaser auf einer CNC schneiden
- CompositesWorld — Industrielle Staubminderung
- Peer-reviewed Studie — Bearbeitungsabfälle von Verbundstoffen (PMC)
Erforschen Sie maßgeschneiderte Fertigung · Ressourcen durchsuchen