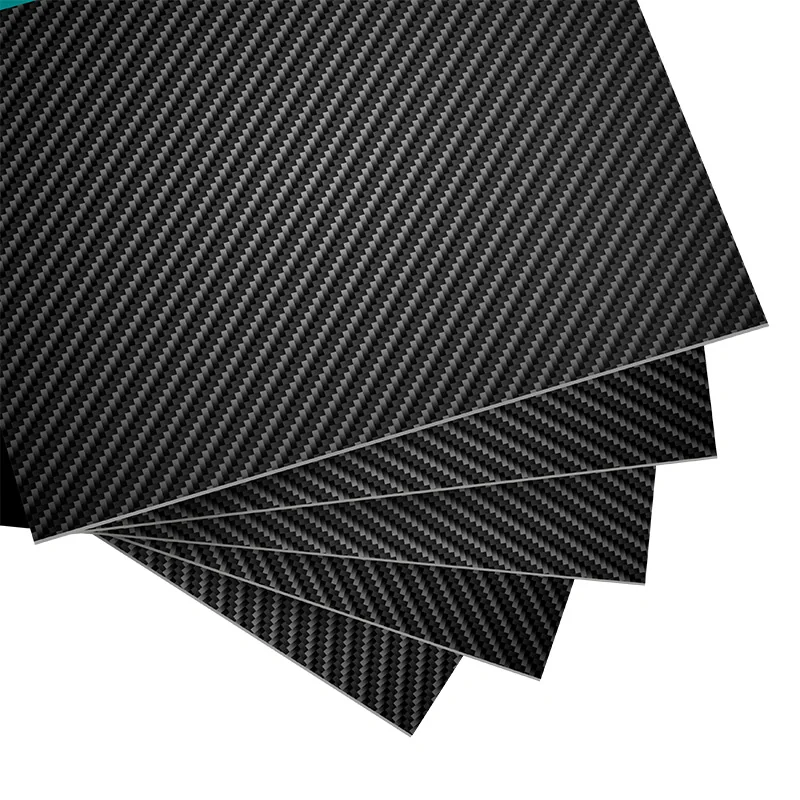
Kontextquelle: Mitsubishi Chemical — Herstellungsverfahren für Kohlenstofffasern.
Kohlenstofffaser wird hergestellt, indem ein geeigneter kohlenstoffreicher Vorläufer durch kontrollierte Wärmebehandlung in feine Verstärkungsfilamente umgewandelt wird. Ein fertiges Kohlenstofffaserbauteil erfordert eine separate Fertigungssequenz: Die Fasern werden angeordnet, mit einer Matrix wie Harz kombiniert, in die beabsichtigte Form zusammengefasst und gegen ein Design überprüft.
Dies sind zwei verwandte, aber unterschiedliche Produktionsketten: Der Output der Kette A wird direkt oder nach der Textilvorbereitung zum Input der Kette B. Ein Unternehmen, das Kohlenstofffaser-Tow herstellt, produziert möglicherweise keine fertigen Platten, und ein Unternehmen, das Verbundteile fabrikatiert, betreibt nicht zwangsläufig eine Vorläufer-zu-Faser-Produktion. Das Verständnis dieser Grenze hilft Ingenieuren, die richtigen Fragen zu Materialien, Fertigungsumfang und Nachweisen zu stellen.
Zwei Fertigungsketten, zwei unterschiedliche Outputs
| Kette | Beginnt mit | Typische Umwandlung | Ausgabe |
|---|---|---|---|
| A. Kohlenstofffaserproduktion | Gesponnener Vorläufer, üblicherweise PAN oder bestimmte pechbasierte Materialien | Stabilisierung, Karbonisierung, mögliche weitere Wärmebehandlung, Oberflächenveredelung | Kohlenstofffilamente oder Tow bereit für die Textil- oder Verbundverarbeitung |
| B. Herstellung von Verbundteilen | Kohlenstoffverstärkung und ein ausgewähltes Matrixsystem | Layup oder Vorformung, Impregnation bei Bedarf, Konsolidierung, Vulkanisation oder gleichwertige Matrixbearbeitung, Veredelung | Ein ausgehärtetes oder konsolidiertes CFRP-Blech, Struktur oder fertiges Bauteil |
Die gezeigten Stufen sind eine konzeptionelle Übersicht - kein Anleitungshandbuch oder universelles Rezept, das auf eine beliebige Faserqualität oder Harz angewendet werden kann. Die Prozesssequenzen und Kontrollen unterscheiden sich je nach Faservorläufer, Polymer-System, Produktgeometrie und Qualifikationsanforderungen.
Kette A: Umwandlung eines Vorläufers in Kohlenstofffaser
1. Bereiten Sie den Vorläufer vor und formen Sie ihn
Viele kommerzielle Kohlenstofffasern beginnen mit Polyacrylonitril (PAN), ein organisches Vorprodukt, das in kontinuierliche Filamente gesponnen wird. Ausgewählte pitch-basierte Vorprodukte bieten einen weiteren Ansatz. Die Hersteller kontrollieren ebenfalls die Faserbildung und die anschließende Verarbeitung, um die Anforderungen einer bestimmten Klasse zu erfüllen; das Etikett des Vorprodukts allein kann nicht alle resultierenden Eigenschaften vorhersagen.
Zu diesem Zeitpunkt ist das Material noch nicht die Kohlenstoffverstärkung, die in einem ausgehärteten Laminat erscheinen wird. Es benötigt noch eine kontrollierte Umwandlung, die seine Chemie und Struktur verändert. Die genauen Bedingungen hängen vom Vorprodukt und dem Produktionsdesign ab.
2. Stabilisieren Sie das Vorprodukt
Für einen herkömmlichen, aus PAN abgeleiteten Ansatz durchlaufen die Fasern oxidative Stabilisierung vor einer Behandlung bei höheren Temperaturen. Diese kontrollierte Phase bereitet sie darauf vor, während der späteren Umwandlung die nützliche Faserform beizubehalten, anstatt sich wie ein gewöhnliches Polymer zu verhalten, das extremer Hitze ausgesetzt ist.
Diese Chemie ist wichtig, da die Karbonisierung ein Vorprodukt benötigt, das eine nützliche Faserform beibehalten kann. Stabilisierung ist nicht dasselbe wie die Aushärtung eines Verbundharzes. Sie erfolgt upstream, während ein Kohlenstofffaserhersteller noch Verstärkung produziert. Ein Hersteller fertiger Teile erhält normalerweise Material, das bereits durch diese Phase gegangen ist.
3. Karbonisieren Sie das stabilisierte Material
Karbonisierung verwendet sorgfältig kontrollierte thermische Prozesse in einer nicht-oxydierenden Umgebung, um das stabilisierte Vorprodukt in kohlenstoffreiche Fasern umzuwandeln. Nicht-kohlenstoffliche Bestandteile werden entfernt, während sich kohlenstoffreiche Strukturen entwickeln; die Einzelheiten hängen von der Chemie und Verarbeitung ab, daher ist eine einfache Analogie von 'Kunststoff verbrennen' irreführend.
Das Ergebnis ist eine Verstärkung mit Eigenschaften, die mit ihrer Chemie, Mikrostruktur und Verarbeitungshistorie verknüpft sind. Es ist irreführend, jeden Kohlenstofffaser eine einzige Temperatur oder mechanisches Ergebnis zuzuordnen: Die Herstellungsbedingungen und die resultierende Klasse variieren. Material-spezifische Produzentendokumentation ist erforderlich, um eine genaue numerische Behauptung aufzustellen.
4. Wenden Sie bei Bedarf eine weitere Wärmereinigung an
Einige Faserstrecken umfassen zusätzliche Hochtemperaturbehandlungen, die oft diskutiert werden als Graphitisierung. Solche Behandlungen können die Anordnung der Kohlenstoffstrukturen beeinflussen und können für bestimmte Ziel-Eigenschaften verwendet werden. Es ist nicht für jede kommerziell nützliche Kohlefaser verpflichtend; eine Prozessbeschreibung, die es als universell behandelt, misst die Reihenfolge falsch.
„Mehr Wärme“ ist kein Ersatz für das Lesen des tatsächlichen Zugmoduls, der Festigkeit, der Handhabung und der Anwendungseinschränkungen der Sorte. Das relevante Produzenten-Datenblatt sollte die sortenspezifische Leistung und Testbedingungen identifizieren. Ein Ausdruck wie „graphitisiert“ allein legt nicht die Entwurfsgrenzen eines ausgehärteten Bauteils fest.
5. Die Oberfläche behandeln, Größe auftragen und Tow formen.
Hersteller können die Faseroberfläche modifizieren und eine dünne Größe auftragen, um die Handhabung und die Kompatibilität mit einem nachfolgenden Matrixsystem zu unterstützen. Die behandelten Filamente werden gebündelt oder in Formen wie Tow organisiert, die später gewebt, verbreitet oder zu Band verarbeitet werden können.
Größe ist nicht dasselbe wie das Bulk-Harz, das ein Laminat zusammenhält. Größe ist eine dünne Beschichtung, die die Handhabung und später die Matrixhaftung unterstützen kann, vorbehaltlich der chemischen Kompatibilität. Letzteres bildet die Matrix in einem fertigen Verbundwerkstoff. Diese Phasen zu verwechseln, kann zu ungenauen Materialangaben führen.
Am Ende von Kette A ist das Ergebnis Verstärkung. Eine Spule Kohlenstofffaser ist nicht automatisch ein steifes Strukturblatt.
Der Übergang: vom Faserlieferanten zum Verbundwerkstoffhersteller
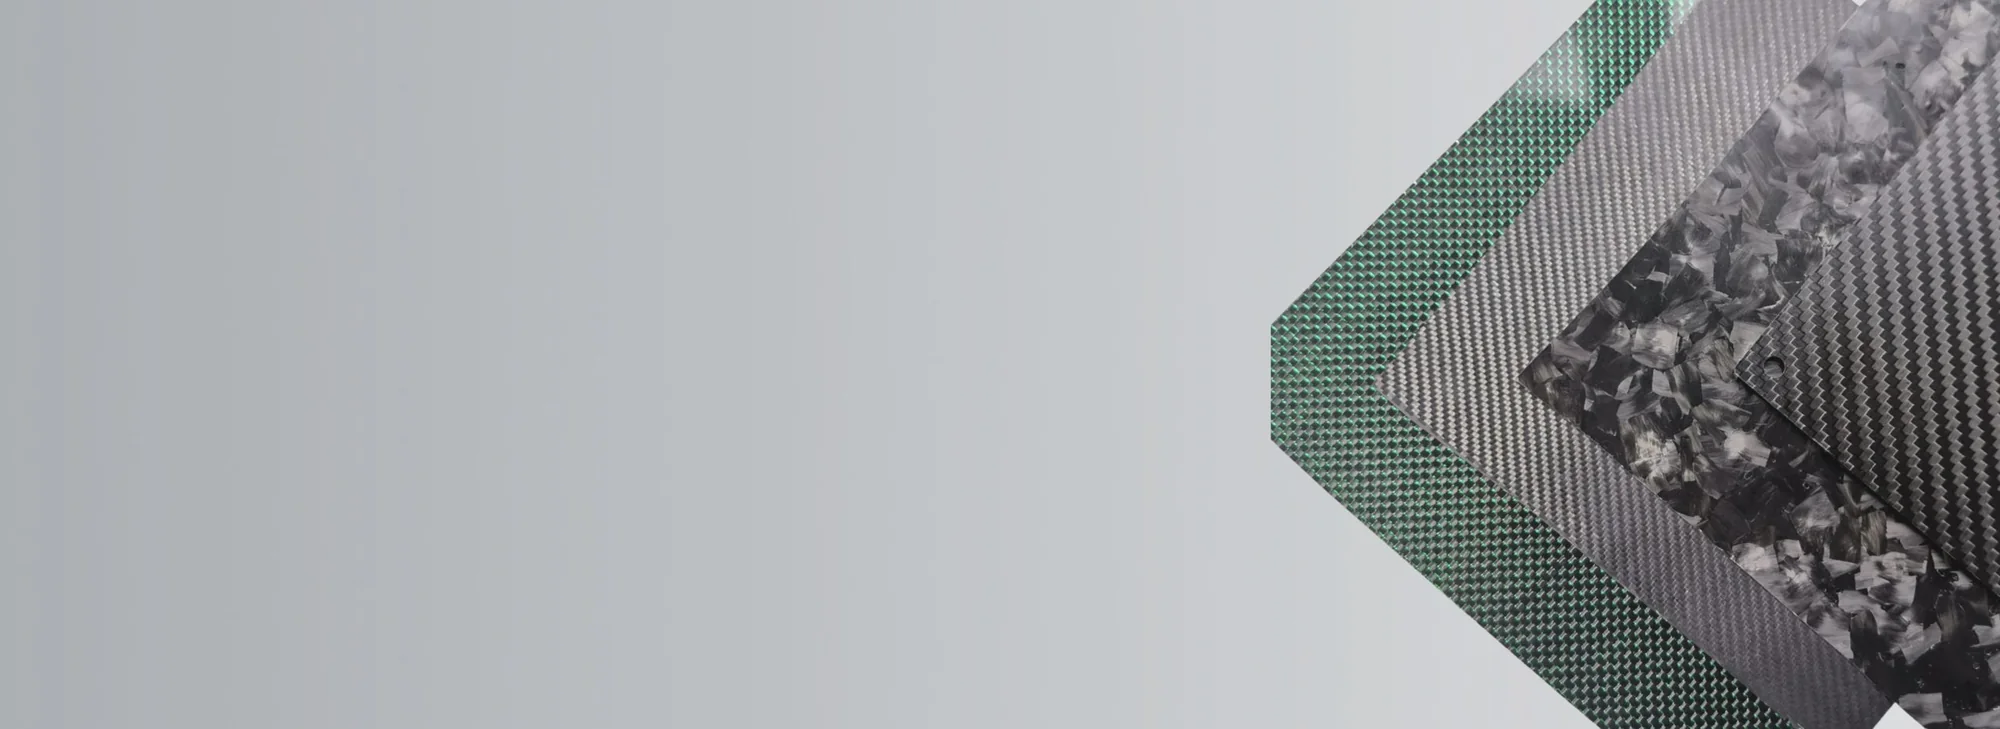
Kohlenstoffverstärkung kann als kontinuierliches Tow, trockene Gewebe, unidirektionales Material oder Prepreg verkauft oder verarbeitet werden. Prepreg ist Verstärkung, die mit einem spezifischen Harzsystem imprägniert und in einem mittleren Verarbeitungszustand gehalten wird. Es ist nicht unbedingt bereits in seine endgültige strukturelle Form ausgehärtet.
Die Übergabe ist wichtig, da die Materialidentität nicht einfach das Wort "Kohlefaser" ist. Ein Verbunddesigner benötigt die Verstärkungform und die nachverfolgbare Sorte, die Faserorientierung, das Matrixsystem, die Verarbeitungsbeschränkungen und wie jede Materialübergabe dokumentiert wird. Ein Materialzertifikat für die Faser stellt nicht sicher, dass ein späteres Laminat korrekt gefertigt und inspiziert wurde.
Kette B: Herstellung eines Kohlefaser-Verbundteils
1. Übersetzen Sie das Design in Material- und Lagenanforderungen
Die beabsichtigte Aufgabe des Teils hat Vorrang: Lasten, Verformungsgrenzen, Geometrie, Umgebung, Finish und Verbindungselemente. Die Verstärkung kann so ausgewählt und angeordnet werden, dass ihre Fasern die relevanten Lastrichtungen unterstützen. Die Auswahl der Matrix ist eine weitere Designentscheidung, wobei Temperatur- und Verarbeitungsbeschränkungen unabhängig von den Faser Eigenschaften bewertet werden müssen.
Eine Zeichnung einer flachen dekorativen Abdeckung und eines strukturellen Montagesockels kann zu unterschiedlichen Laminatplänen führen, selbst wenn deren sichtbare Oberflächen ähnliche Kohlefaserstoffe verwenden. Die sichtbare Webart allein zeigt nicht den internen Verstärkungsstapel.
2. Platzierung der Verstärkung in die erforderliche Geometrie
Je nach Design und Prozess können trockene Stoffe, unidirektionale Lagen oder Prepreg in ein Werkzeug eingelegt oder anderweitig in ein Preform geformt werden. Eine drapierte sichtbare Schicht kann dem Aussehen dienen, während interne strukturelle Lagen dem tatsächlichen Lastweg folgen müssen. Das Ziel ist nicht einfach, Kohlefaser in eine Form zu legen. Der Hersteller muss Orientierung, Lagensequenz, Passform und andere Variablen kontrollieren, die die tatsächliche Struktur bestimmen.
Beispielsweise kann ein flaches Panel mit einer definierten Biegerichtung eine andere Lagenanordnung erfordern als eine gekrümmte Abdeckung, die hauptsächlich durch das Oberflächen Erscheinungsbild eingeschränkt ist. Keiner der Fälle kann nur vom Wort "Kohlefaser" qualifiziert werden.
3. Einführung oder Verwaltung der Matrix
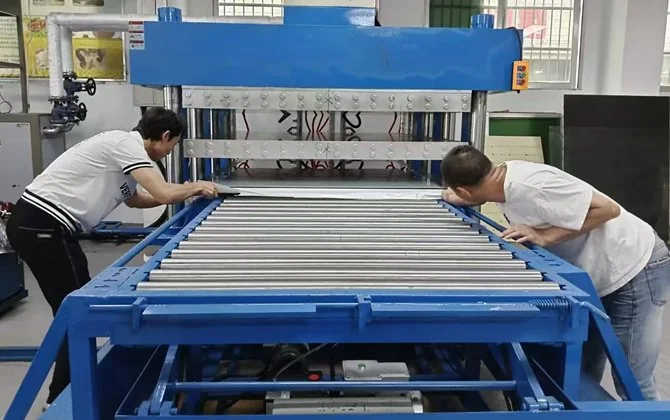
Es gibt mehrere industrielle Ansätze; sie sind Alternativen, keine aufeinanderfolgenden Schritte, die jede Fabrik ausführt:
| Strecke | Wie die Verstärkung und die Matrix zusammenkommen | Hauptauswahlüberlegungen |
|---|---|---|
| Prepreg-Layup | Das Harz ist bereits in einem kontrollierten Zwischenprodukt enthalten | Lager-/Handhabungsbedingungen, Layup und validierte Konsolidierung/Härtung |
| Harzinfusion oder vakuumunterstütztes Verfahren | Flüssigharz wird in eine trockene Verstärkungsanordnung eingeführt | Füllqualität, Geometrie, Matrixviskosität und Prozesskontrolle |
| Harztransferformen | Die Verstärkung wird in das Werkzeug gelegt und das Harz mit einer geeigneten geschlossenen Formmethode eingeführt | Werkzeug, Fließweg, Wiederholbarkeit und Teilgestaltung |
| Andere Form- oder thermoplastische Verbundmethoden | Verstärkung und Matrix werden mit einem anderen material- spezifischen System kombiniert | Matrixverhalten, Heizen/Kühlen, Geometrie, Produktionsziele |
Ein Autoklav kann für ein bestimmtes Prepreg-System oder eine bestimmte Anwendung geeignet sein, ist jedoch nicht für jedes CFRP-Teil ein wesentliches Element. Auch die Wahl eines benannten Verfahrens beweist nicht, dass das resultierende Teil ein Festigkeits- oder Qualitätsziel erfüllt. Das Vorhandensein eines Autoklavs – oder eines anderen benannten Werkzeugs – schafft keine Akzeptanz eines einzelnen Teils. Aufzeichnungen über das Material und das fertige Teil müssen immer noch den Spezifikationen entsprechen.
4. Konsolidieren und die Matrix bilden
Mit einem thermoset-Harz, konrollierte Aushärtung wandelt die Matrix in ein gehärtetes Netzwerk um. Thermoplastische Verbundstoffe verwenden ein anderes Wärme- und Konsolidierungs-/Kühlverhalten; beide Prozesse als identische "Harzaushärtung" zu bezeichnen, wäre ungenau.
Die ausgewählte Route muss Lufteinschlüsse, unvollständige Imprägnierung, fehlerhafte Verstärkungen und geometrieabhängige Defekte kontrollieren. Einige Mängel sind sichtbar; andere erfordern eine geeignete Überprüfung. Bestimmte Temperaturen, Drücke und Zykluszeiten können nicht von einem allgemeinen Online-Leitfaden auf ein nicht näher spezifiziertes Produkt oder Harzsystem übertragen werden. Sie benötigenAnweisungen des Lieferanten und validierte Fertigungsparameter.
5. Beenden und überprüfen Sie das Bauteil
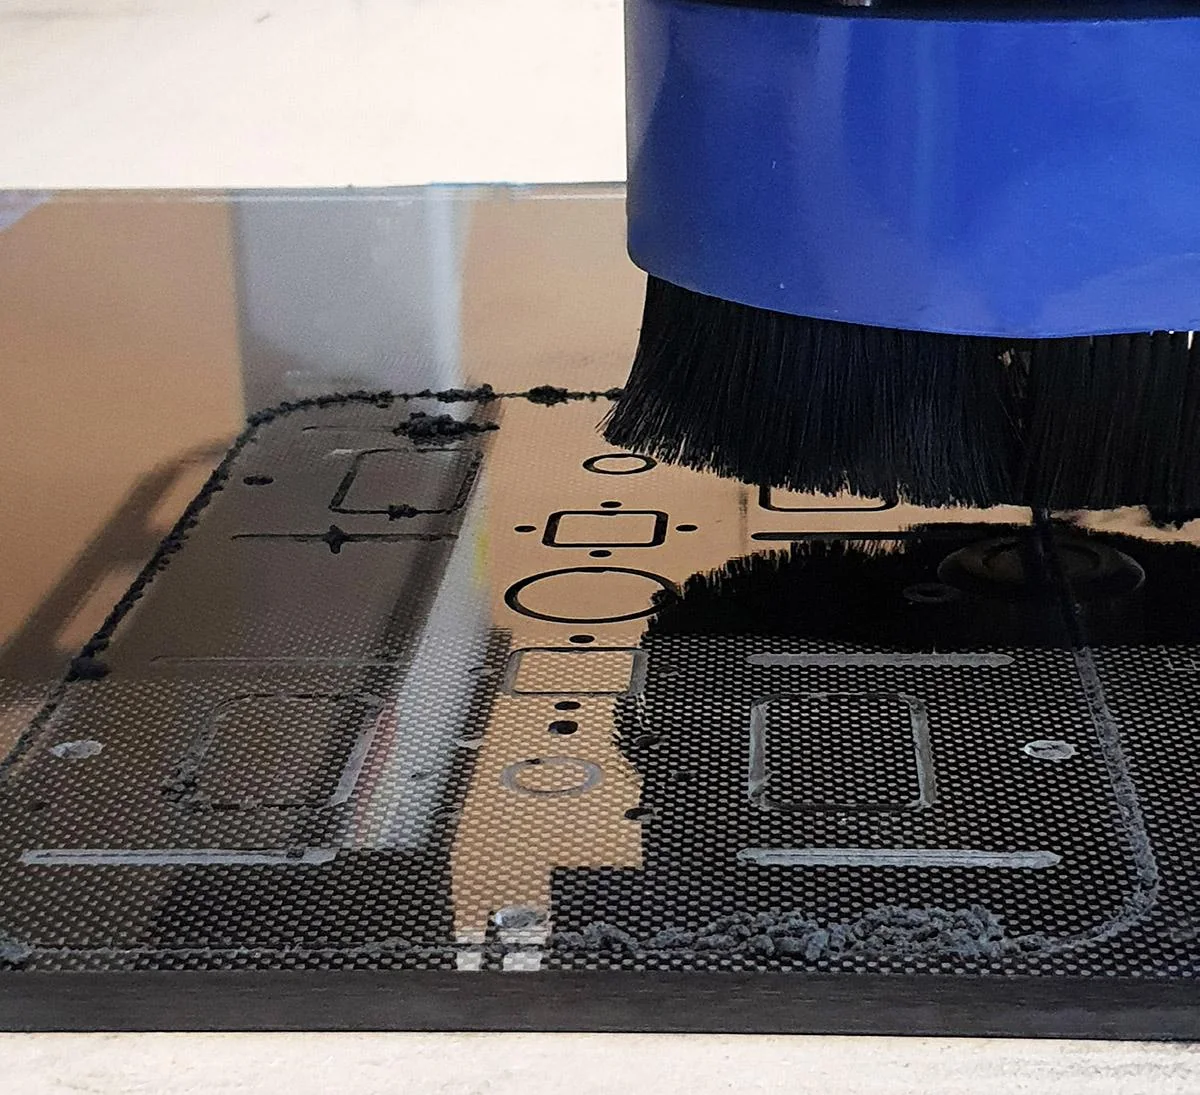
Nach der Konsolidierung kann ein Bauteil die Demontage, das Trimmen, das Bearbeiten von Löchern, das Fügen oder das Oberflächenfinish erfordern, abhängig von seinem Design. Das Finishing bringt eigene Anforderungen an die Dimensionierung und die Kantenqualität mit sich. Das Bearbeiten erzeugt kohlenstoffhaltigen Staub und kann Kanten beschädigen, wenn das Werkzeug und die Steuerungen ungeeignet sind. Fertigungs- und Inspektionspläne benötigen angemessene Arbeiterkontrollen und bauteilspezifische Akzeptanzen, anstatt die strukturelle Qualität aus einer sauberen Oberfläche abzuleiten.
Die Inspektion muss den tatsächlichen Spezifikationen des Käufers folgen. Sie könnte Abmessungen, visuelle Zustände, Material-/Prozessaufzeichnungen oder geeignete mechanische oder zerstörungsfreie Tests umfassen, wenn dies gerechtfertigt ist. Ein eingehendes Faserzertifikat, eine Prozessaufzeichnung, ein Laminatcoupon-Ergebnis und eine Inspektion des fertigen Bauteils beantworten jeweils eine andere Frage. Keines kann automatisch das andere ersetzen, wenn die Anforderung spezifisch für das Bauteil ist.
Wie man Prozessansprüche vor der Spezifizierung eines Bauteils vergleicht
Der Ausdruck „Kohlenstofffaserfertigung“ könnte sich auf die Umwandlung von Vorläufern, die textile Vorbereitung, die Produktion von Prepregs, das Laminieren von Bauteilen oder das nachgelagerte Bearbeiten beziehen. Anstatt anzunehmen, dass ein Lieferant alle Phasen betreibt, fordern Sie Beweise für den spezifischen Umfang, der angeboten wird.
Für eine praktische technische Überprüfung definieren:
- Angefordertes Ergebnis: trockene Verstärkung, Flachmaterial, ein geformtes Laminat oder ein fertiges, zeichnungsgeführtes Bauteil.
- Design-Eingabe: Geometrie, erwartete Lasten, Orientierungsbeschränkungen und relevante Temperatur- oder Chemikalienaussetzung.
- Materialsystem: erforderliche Faserform und -qualität, wo anwendbar, kompatibles Harz/Matrix und alle eingeschränkten Substitutionen.
- Fertigungsgrenze: welche Schritte von welcher Partei durchgeführt werden und welche Aufzeichnungen zwischen ihnen übertragen werden.
- Akzeptanzgrundlage: Abmessungen, Erscheinungsbild, Dokumentation und alle anwendungsspezifischen Tests oder Inspektionskriterien.
Für ein nicht tragendes Erscheinungspanel können die sichtbare Oberfläche und die Passform von zentraler Bedeutung sein. Für ein sicherheitskritisches strukturelles Bauteil erfordern Qualifikation, Lastfälle und nachverfolgbare Tests ein viel tieferes Evidenzpaket. Das Überprüfungsniveau muss dem tatsächlichen Ingenieurrisiko entsprechen. Wenn das Bauteil kritische Lasten trägt, ist ein visuelles Foto oder eine allgemeine Behauptung "autoklaviert gefertigt" unzureichend. Die angemessene Verifizierung folgt dem tatsächlichen Risiko und der Funktionsweise des Designs.
Häufig gestellte Fragen
Wird Kohlenstofffaser aus Kunststoff hergestellt?
Viele Kohlenstofffasern werden aus einem PAN-Polymer-Vorläufer hergestellt, der durch thermische Behandlung chemisch und strukturell umgewandelt wird. Der resultierende kohlenstoffreiche Faden ist nicht einfach ein Faden aus gewöhnlichem, nicht umgewandeltem Kunststoff. Ein fertiges CFRP-Teil kombiniert Kohlenstoffverstärkung separat mit einer Matrix, oft einem Polymer.
Ist Graphitierung erforderlich, um alle Kohlenstofffasern herzustellen?
Nein. Eine zusätzliche Behandlung bei höherer Temperatur ist ein Weg, um bestimmte gewünschte Fasermerkmale zu erzielen. Die geeignete Abfolge und die erreichten Eigenschaften hängen vom Vorläufer, der Klasse und den Kontrollen des Herstellers ab.
Sind eine Kohlenstofffaserfabrik und eine Verbundwerkstofffabrik dasselbe?
Nicht unbedingt. Die Herstellung kontinuierlicher Kohlenstofffäden aus Vorläufern und die Herstellung fertiger Komponenten aus gekaufter Verstärkung sind separate industrielle Aktivitäten. Einige Organisationen können an mehr als einem Stadium teilnehmen, aber eine geschäftliche Behauptung über vertikale Integration benötigt einen Nachweis von der ersten Partei.
Bedeutet Prepreg, dass das fertige Teil bereits gehärtet ist?
Nein. Prepreg ist ein Zwischenmaterial aus Verstärkung und Harz, das für eine weitere Verarbeitung gedacht ist. Die Lagerung, das Schichten, die Verdichtung und die Härtungsbedingungen werden durch das jeweilige Prepreg-System und die Teilspezifikation geregelt.
Benötigt jedes Kohlenstofffaserteil einen Autoklav?
Nein. Die Verarbeitung im Autoklaven ist ein möglicher Weg für ausgewählte Systeme, während andere etablierte Verarbeitungsansätze existieren. Material, Geometrie, Leistungsanforderungen und überprüfte Kontrollen bestimmen die geeignete Methode.
Beweist ein Kohlenstofffasergewebe die Festigkeit des fertigen Teils?
Nein. Das Gewebe beschreibt einen Aspekt des Verstärkungsformats. Die Leistung des Teils hängt auch von versteckten Schichten, Orientierung, Matrix, Herstellungsfehlern, Geometrie und Testbedingungen ab.
Vom Prozessverständnis zu einer Fertigungsanforderung
Um Prozesswissen in eine Teilspezifikation umzuwandeln, erstellen Sie eine Zeichnung oder ein Projektbrief, das die beabsichtigte Ausgabe, Materialeinschränkungen, Geometrie, Prozessverantwortlichkeiten und Akzeptanzkriterien abdeckt. Für zeichnungsgeführte Verbundteile siehe unsere Übersicht über die benutzerdefinierte Fertigung. Um weiter zu lernen, durchsuchen Sie die Ressourcen für Kohlenstofffasern.
Verwandte technische Leitfäden: Was ist Kohlefaser? · Typen von Kohlefaser. Verwandte Fähigkeit: Carbonfaser-Bearbeitung.