Contexte de la source : Mitsubishi Chemical — Méthode de fabrication de la fibre de carbone.
La fibre de carbone est fabriquée en convertissant un précurseur riche en carbone approprié en fins filaments de renforcement par un traitement thermique contrôlé. Un composant fabriqué en fibre de carbone fini nécessite une séquence de fabrication distincte : les fibres sont agencées, combinées avec une matrice telle qu'une résine, consolidées dans la forme souhaitée et vérifiées par rapport à un design.
Il s'agit de deux chaînes de production liées mais distinctes : la sortie de la chaîne A devient une entrée, directement ou après préparation textile, pour la chaîne B. Une entreprise qui fabrique de la filasse de fibre de carbone ne fabrique peut-être pas de panneaux finis, et une entreprise qui fabrique des pièces composites n'opère pas nécessairement une ligne de production de précurseur à fibre. Comprendre cette limite aide les ingénieurs à poser les bonnes questions sur les matériaux, la portée de la fabrication et les preuves.
Deux chaînes de fabrication, deux sorties différentes
| Chaîne | Commence avec | Transformation typique | Sortie |
|---|---|---|---|
| A. Production de fibre de carbone | Précurseur filé, couramment PAN ou certains matériaux à base de pitch | Stabilisation, carbonisation, traitement thermique supplémentaire possible, finition de surface | Filaments ou fil de carbone prêts pour le traitement textile ou composite |
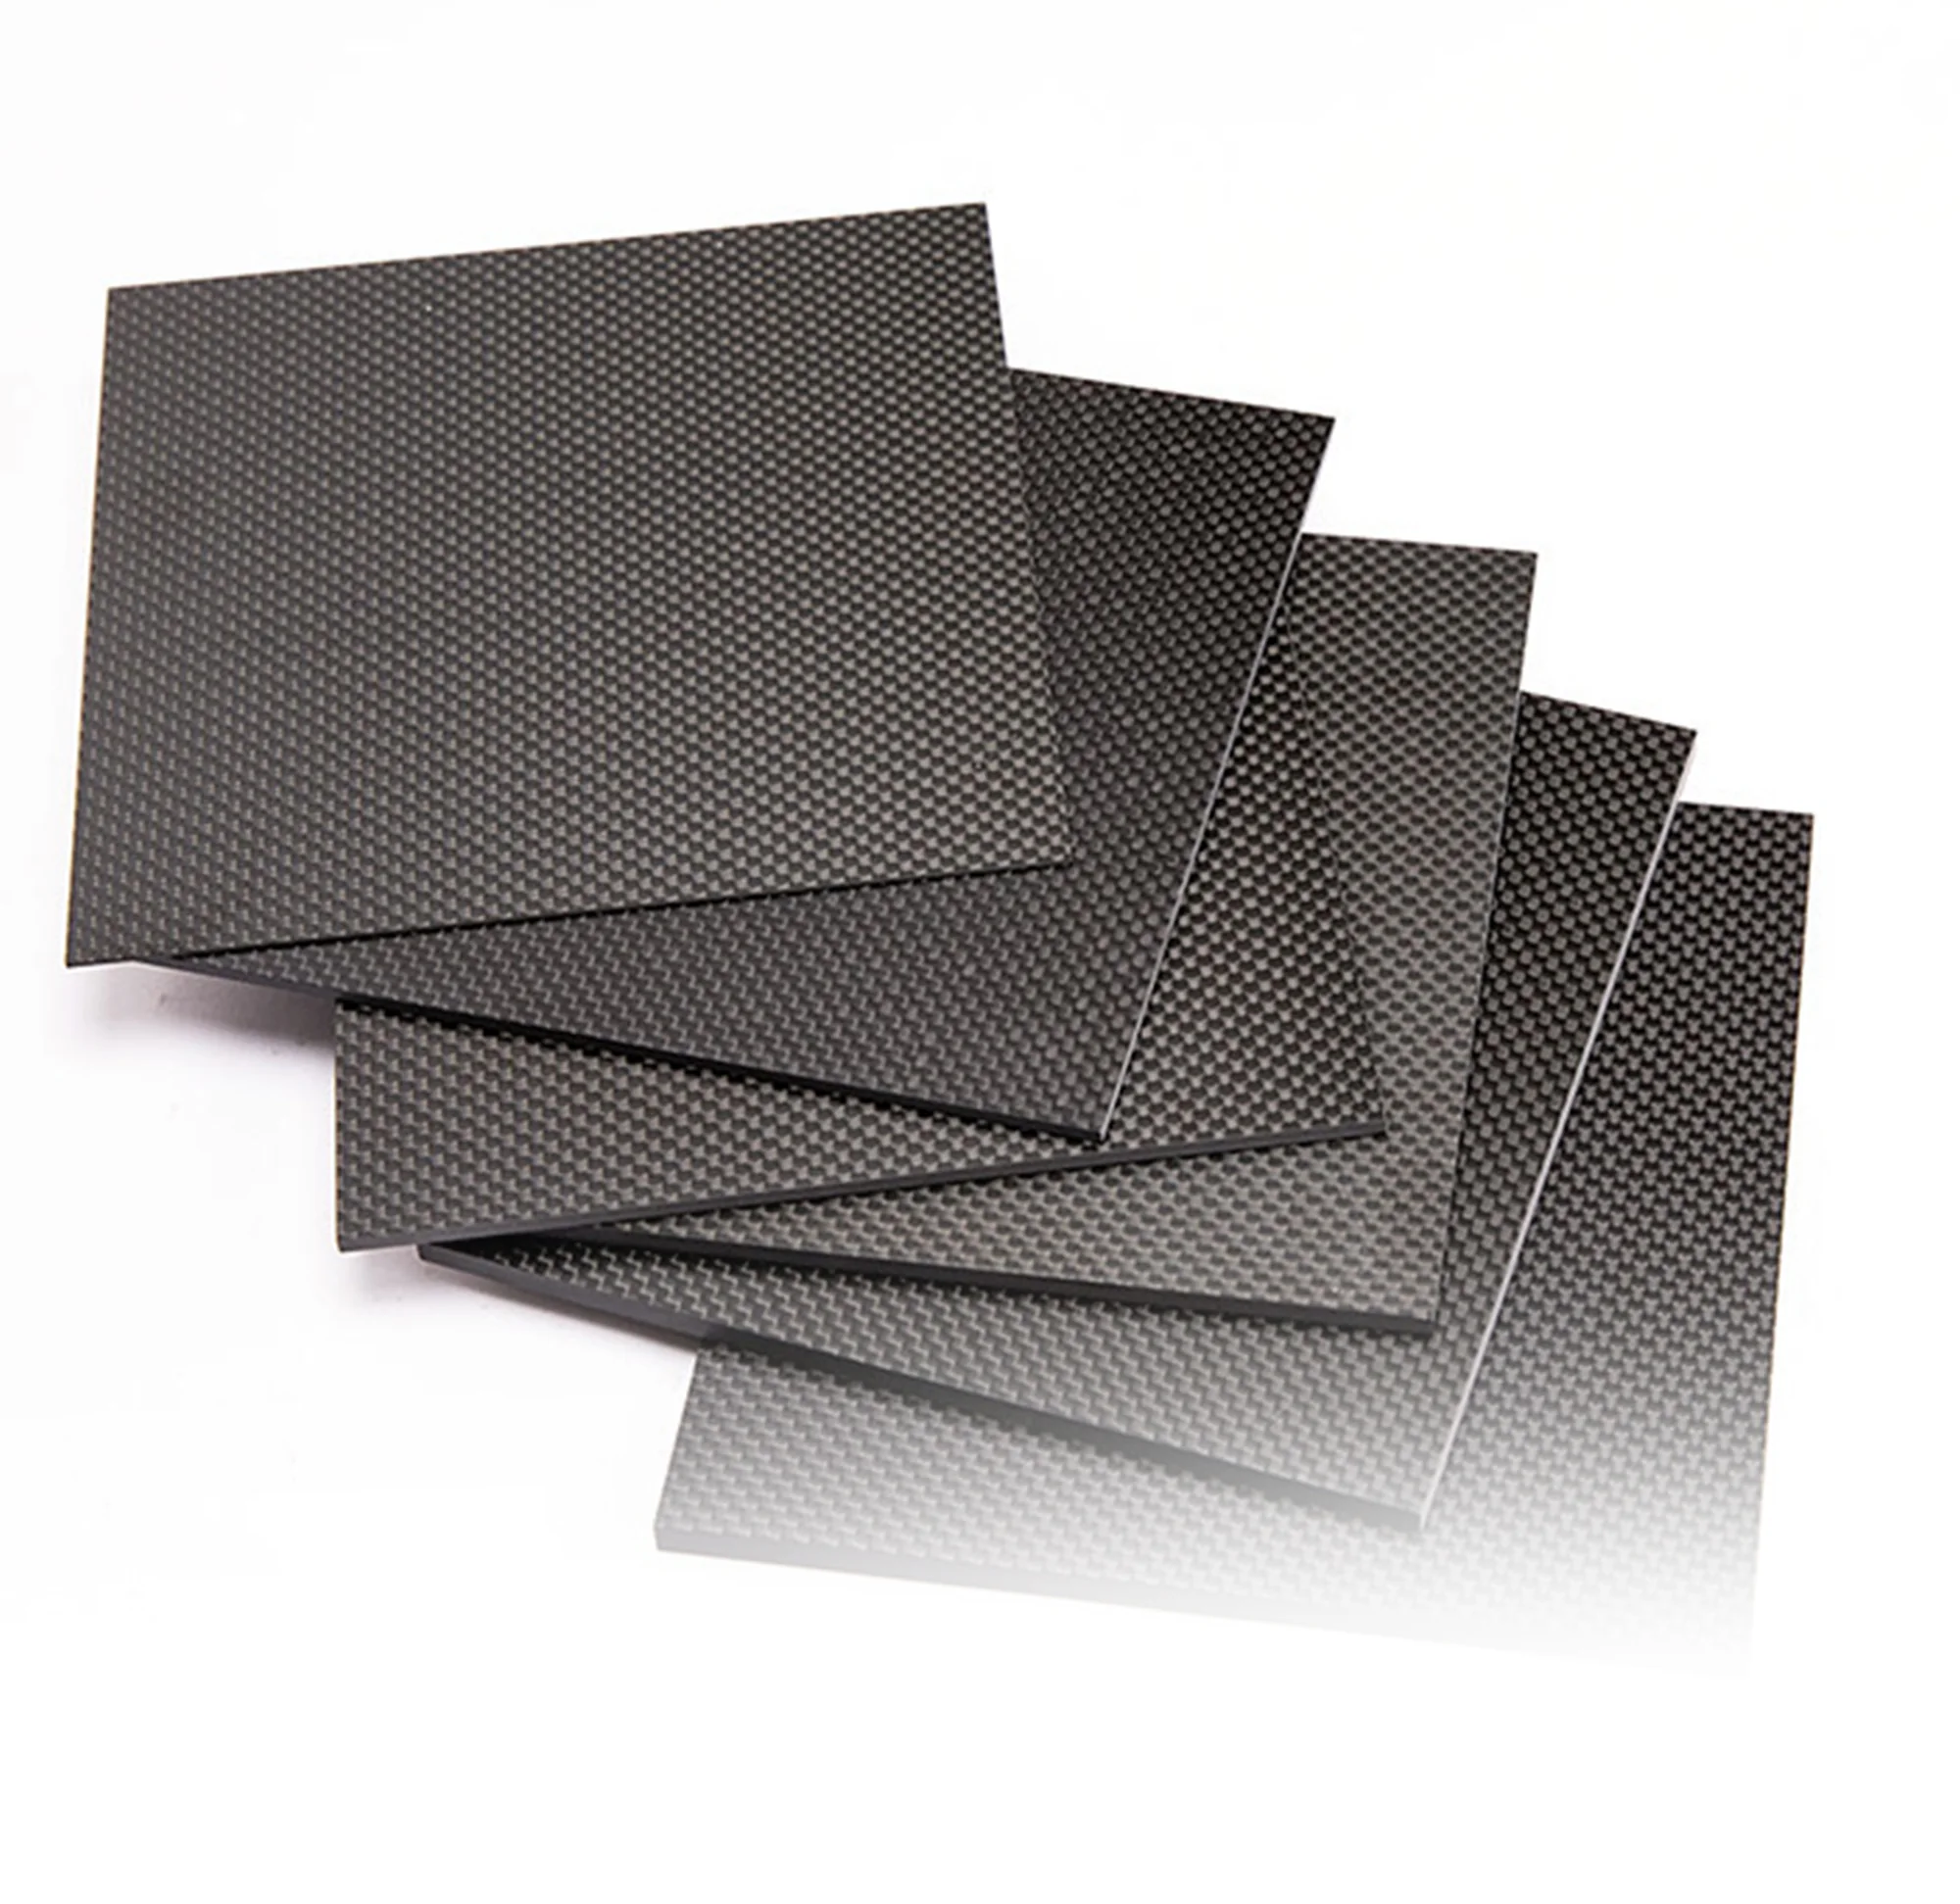
| B. Production de pièces composites | Renforcement en carbone et système de matrice sélectionné | Mise en couche ou préformage, imprégnation si nécessaire, consolidation, durcissement ou traitement de matrice équivalent, finition | Une feuille CFRP durcie ou consolidée, structure ou composant fini |
Les étapes montrées sont une carte conceptuelle — pas une feuille d'instructions ou une recette universelle pouvant être appliquée à n'importe quel grade de fibre ou résine. Les séquences de traitement et les contrôles diffèrent selon le précurseur de fibre, le système polymère, la géométrie du produit et les exigences de qualification.
Chaîne A : Transformer un précurseur en fibre de carbone
1. Préparer et former le précurseur
De nombreuses fibres de carbone commerciales commencent par polyacrylonitrile (PAN), un précurseur organique qui est filé en filaments continus. Les précurseurs à base de pitch sélectionnés offrent une autre voie. Les producteurs contrôlent également la formation des filaments et le traitement ultérieur pour répondre aux exigences d'un grade particulier ; le seul étiquetage du précurseur ne peut pas prédire toutes les propriétés résultantes.
À ce stade, le matériau n'est pas encore le renfort en carbone qui apparaîtra dans un stratifié durci. Il nécessite encore une conversion contrôlée qui modifie sa chimie et sa structure. Les conditions précises sont spécifiques au précurseur et au design de production.
2. Stabiliser le précurseur
Pour une voie classique dérivée du PAN, les filaments subissent une stabilisation oxydative avant un traitement à haute température. Cette étape contrôlée les prépare à maintenir une forme de filament utile lors de la conversion ultérieure au lieu de se comporter comme un polymère ordinaire exposé à une chaleur intense.
Cette chimie est importante car la carbonisation nécessite un précurseur capable de conserver une forme de filament utile. La stabilisation n'est pas la même que le durcissement d'une résine composite. Elle se produit en amont, tandis qu'un producteur de fibre de carbone est encore en train de fabriquer le renfort. Un fabricant de pièces finies reçoit normalement un matériau qui a déjà passé cette étape.
3. Carboniser le matériau stabilisé
La carbonisation utilise un traitement thermique soigneusement contrôlé dans un environnement non oxydant pour convertir le précurseur stabilisé en fibres riches en carbone. Les constituants non carbonés sont éliminés à mesure que des structures riches en carbone se développent ; les détails dépendent de la chimie et du traitement, donc une simple analogie de « brûlage de plastique » est trompeuse.
Le résultat est un renfort avec des propriétés liées à sa chimie, sa microstructure et son historique de traitement. Il est trompeur d'associer une seule température ou un résultat mécanique à chaque fibre de carbone : les conditions de fabrication et le grade résultant varient. Une documentation spécifique au matériau du producteur est nécessaire pour toute affirmation numérique exacte.
4. Appliquer un traitement thermique supplémentaire lorsque cela est approprié
Certain voies de fibre incluent un traitement supplémentaire à haute température souvent discuté comme graphitisation. Ce traitement peut influencer l'organisation des structures de carbone et peut être utilisé pour des propriétés cibles particulières. Il n'est pas obligatoire pour chaque fibre de carbone commercialement utile; une description de processus qui le traite comme universel déforme la séquence.
« Plus de chaleur » n'est pas un substitut à la lecture du module de traction réel, de la résistance, des contraintes de manipulation et d'application de la classe. La fiche technique pertinente du producteur devrait identifier les performances spécifiques à la classe et les conditions d'essai. Une expression comme « graphité » à elle seule n'établit pas les limites de conception d'un composant durci.
5. Traitez la surface, appliquez un apprêt et formez un tow
Les producteurs peuvent modifier la surface de la fibre et appliquer un fin revêtement d'apprêt pour soutenir la manipulation et la compatibilité avec un système de matrice ultérieur. Les filaments traités sont regroupés ou organisés sous forme de tow, qui peuvent ensuite être tissés, étalés ou convertis en bande.
L'apprêt n'est pas la même chose que la résine de masse qui maintiendra un stratifié ensemble. L'apprêt est un revêtement mince qui peut soutenir la manipulation et l'adhésion de la matrice ultérieure, en fonction de la compatibilité chimique. Cette dernière forme la matrice dans un composite fini. Confondre ces étapes peut conduire à des spécifications de matériau inexactes.
À la fin de la Chaîne A, la sortie est un renforcement. Une bobine de fibre de carbone n'est pas automatiquement une feuille structurelle rigide.
Le transfert : du fournisseur de fibre au fabricant de composites
Le renforcement en carbone peut être vendu ou traité comme du tow continu, du tissu tissé à sec, du matériau unidirectionnel ou du prepreg. Le prepreg est un renforcement pré-imprégné avec un système de résine spécifié et maintenu à un état intermédiaire de traitement. Il n'est pas nécessairement déjà durci dans sa forme structurelle finale.
Le transfert est important car l'identité du matériau ne se résume pas au mot « carbone ». Un concepteur de composites doit connaître la forme du renforcement et le grade traçable, l'orientation des fibres, le système de matrice, les restrictions de traitement et la manière dont chaque transfert de matériau sera documenté. Un certificat de matériau pour la fibre n'établit pas qu'un stratifié ultérieur a été fabriqué et inspecté correctement.
Chaîne B : Fabrication d'une pièce en composite de carbone
1. Traduire le design en exigences de matériau et de stratification
Le devoir prévu de la pièce vient d'abord : charges, limites de déformation, géométrie, environnement, finition et détails de connexion. Le renforcement peut être sélectionné et arrangé de sorte que ses fibres soutiennent les directions de chargement pertinentes. Le choix de la matrice est une autre décision de conception, avec des contraintes de température et de traitement qui doivent être évaluées indépendamment des propriétés des fibres.
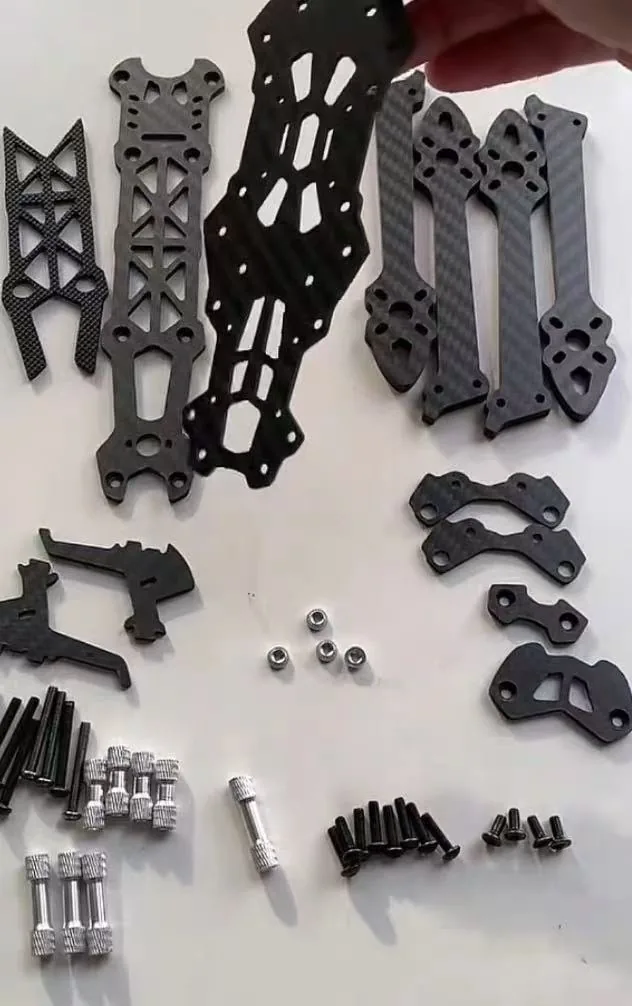
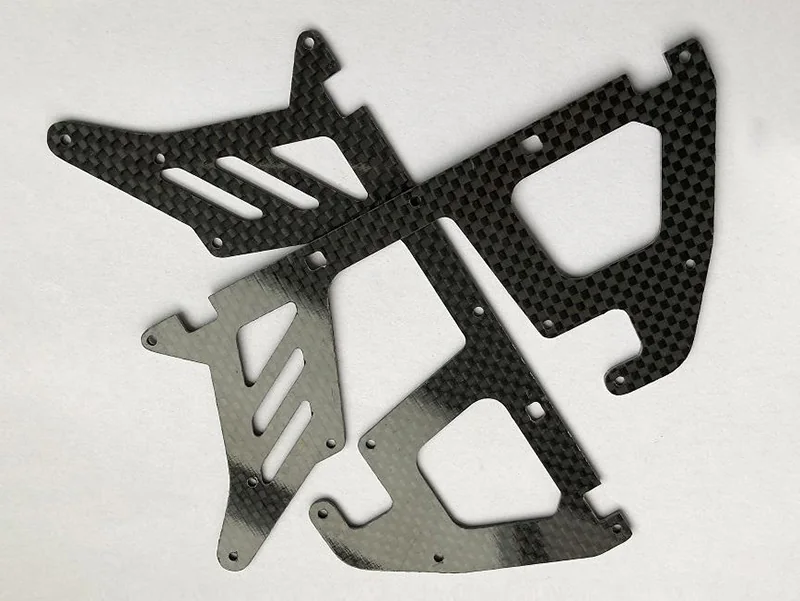
Un dessin d'un couvercle décoratif plat et d'un support de montage structurel peut conduire à des programmes de stratification différents même lorsque leurs surfaces visibles utilisent un tissu en fibres de carbone similaire. Le tissage visible à lui seul ne révèle pas la pile de renforcement interne.
2. Placer le renforcement dans la géométrie requise
Selon le design et le processus, un tissu sec, des plis unidirectionnels ou du prepreg peuvent être placés dans un outil ou autrement formés en préforme. Une couche visible drapée peut servir d'apparence, tandis que les plis structurels internes doivent suivre le chemin de charge réel. L'objectif n'est pas simplement de placer des fibres de carbone dans un moule. Le fabricant doit contrôler l'orientation, la séquence des couches, l'ajustement et d'autres variables qui déterminent la structure réelle.
Par exemple, un panneau plat avec une direction de pliage définie peut nécessiter un arrangement de plis différent qu'un couvercle courbé contraint principalement par l'apparence de surface. Aucun des cas ne peut être qualifié uniquement par le mot « fibre de carbone ».
3. Introduire ou gérer la matrice
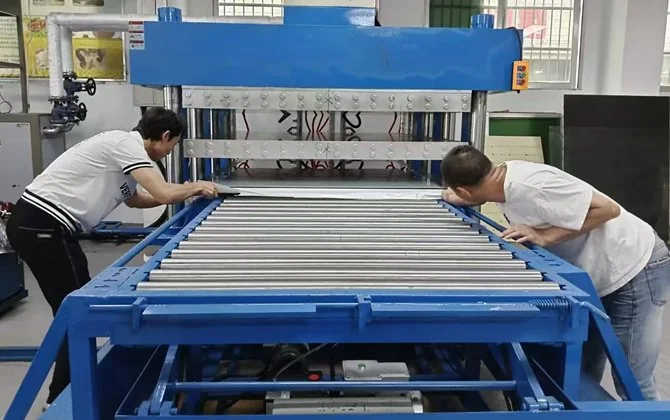
Plusieurs approches industrielles existent ; elles sont des alternatives, pas des étapes successives que chaque usine réalise :
| Itinéraire | Comment le renforcement et la matrice s'assemblent | Principales considérations de sélection |
|---|---|---|
| Mise en couche de prepreg | La résine est déjà incorporée dans un intermédiaire contrôlé | Conditions de stockage/manutention, mise en couche et consolidation/cure validées |
| Infusion de résine ou traitement assisté par vide | La résine liquide est introduite dans un agencement de renforcement sec | Qualité de remplissage, géométrie, viscosité de la matrice et contrôle du processus |
| Moulage par transfert de résine | Le renforcement est placé dans l'outillage et la résine est introduite à l'aide d'une méthode appropriée de moule fermé | Outillage, chemin d'écoulement, répétabilité et conception de la pièce |
| Autres méthodes de moulage ou composites thermoplastiques | Le renforcement et la matrice sont combinés à l'aide d'un système spécifique à un matériau différent | Comportement de la matrice, chauffage/refroidissement, géométrie, objectifs de production |
Un autoclave peut être approprié pour un système ou une application de prepreg particulier, mais ce n'est pas une étape essentielle pour chaque composant CFRP. De même, le choix d'un processus nommé ne prouve pas que la pièce résultante atteigne une cible de résistance ou de qualité. L'existence d'un autoclave — ou de tout autre outil nommé — ne garantit pas l'acceptation d'une pièce individuelle. Les enregistrements concernant le matériau et la pièce finie doivent toujours correspondre à la spécification.
4. Consolider et former la matrice
Avec un résine thermodurcissable, une cure contrôlée transforme la matrice en un réseau durci. Les composites thermoplastiques utilisent un comportement de chaleur et de consolidation/refroidissement différent ; appeler les deux processus une « cure de résine » identique serait imprécis.
La route sélectionnée doit contrôler les vides, l'imprégnation incomplète, le renforcement mal aligné et les défauts dépendants de la géométrie. Certains défauts sont visibles ; d'autres nécessitent une vérification plus appropriée. Des températures, pressions et durées de cycle spécifiques ne peuvent pas être transférées d'un guide en ligne générique à un produit ou un système de résine non spécifié. Elles nécessitent des instructions du fournisseur et des paramètres de fabrication validés.
5. Terminer et vérifier le composant
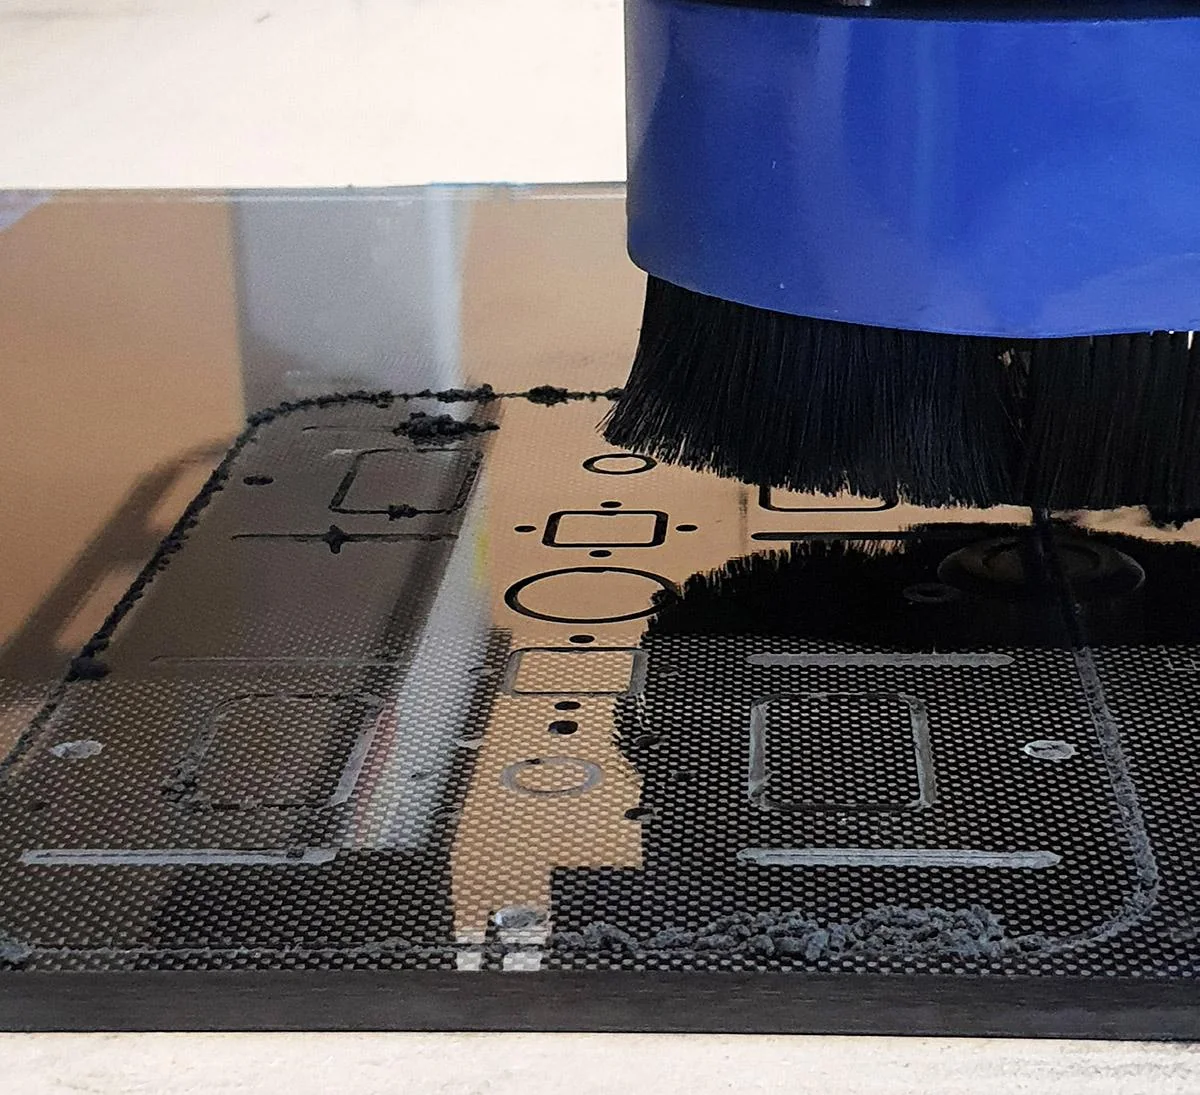
Après consolidation, une pièce peut nécessiter un démoulage, un tronçonnage, un usinage de trous, un assemblage ou une finition de surface, selon son design. La finition introduit ses propres exigences en matière de dimensions et de qualité des bords. L'usinage produit de la poussière contenant du carbone et peut endommager les bords si les outils et les contrôles ne sont pas adaptés. Les plans de fabrication et d'inspection nécessitent des contrôles appropriés pour les travailleurs et des critères d'acceptation spécifiques à la pièce, plutôt que d'inférer la qualité structurelle à partir d'une surface propre.
L'inspection doit suivre les spécifications réelles de l'acheteur. Elle peut impliquer des dimensions, l'état visuel, des enregistrements de matériaux/procédés ou des tests mécaniques ou non destructifs appropriés là où cela est justifié. Un certificat de fibre entrant, un enregistrement de processus, un résultat de coupon de stratifié et une inspection de pièce complétée répondent chacun à une question différente. Aucun ne peut automatiquement remplacer les autres lorsqu'il s'agit d'exigences spécifiques à une pièce.
Comment comparer les revendications de processus avant de spécifier une pièce
L'expression « fabrication de fibre de carbone » peut faire référence à la conversion de précurseurs, à la préparation textile, à la production de préimprégnés, à la stratification de pièces ou à l'usinage en aval. Plutôt que de supposer qu'un fournisseur opère toutes les étapes, demandez des preuves du champ spécifique proposé.
Pour une revue d'ingénierie pratique, définissez :
- Sortie demandée : renforcement à sec, stock plat, un stratifié formé ou un composant contrôlé par dessin fini.
- Entrée de conception : géométrie, charges attendues, contraintes d'orientation et exposition aux températures ou produits chimiques pertinents.
- Système de matériaux : forme et grade de fibre requis le cas échéant, résine/matrice compatible et toutes substitutions restreintes.
- Limite de fabrication : quelles étapes sont effectuées par quelle partie et quels enregistrements sont transférés entre elles.
- Base d'acceptation : dimensions, apparence, documentation et tous tests ou critères d'inspection appropriés à l'application.
Pour un panneau de façade non porteur, la finition visible et l'ajustement peuvent être essentiels. Pour une pièce structurelle critique pour la sécurité, la qualification, les cas de charge et les tests traçables exigent un ensemble de preuves beaucoup plus approfondi. Le niveau de révision doit correspondre au véritable risque technique. Si le composant supporte des charges critiques, une photographie visuelle ou une affirmation générique de « fabriqué en autoclave » est insuffisante. La vérification appropriée suit le risque réel et la fonction de conception.
Questions fréquemment posées
La fibre de carbone est-elle fabriquée à partir de plastique ?
De nombreuses fibres de carbone sont fabriquées à partir d'un précurseur de polymère PAN qui est chimiquement et structurellement transformé par traitement thermique. Le filament riche en carbone résultant n'est pas simplement un brin de plastique ordinaire non converti. Une pièce CFRP finie combine séparément le renforcement en carbone avec une matrice, souvent un polymère.
La graphitisation est-elle nécessaire pour fabriquer toutes les fibres de carbone ?
Non. Un traitement à température plus élevée est une méthode utilisée pour certaines caractéristiques cibles des fibres. La séquence appropriée et les propriétés obtenues dépendent du précurseur, du grade et des contrôles du producteur.
Une usine de fibres de carbone et une usine de pièces composites sont-elles la même chose ?
Pas nécessairement. Produire des filaments de carbone continus à partir de précurseurs et fabriquer des composants finis à partir de renforcement acheté sont des activités industrielles distinctes. Certaines organisations peuvent participer à plus d'une étape, mais une affirmation commerciale d'intégration verticale nécessite une preuve de première partie.
Le prépreg signifie-t-il que la pièce finie est déjà durcie ?
Non. Le prépreg est un matériau intermédiaire de renforcement et de résine destiné à un traitement ultérieur. Les conditions de stockage, de mise en place, de consolidation et de durcissement sont régies par le système de prépreg particulier et la spécification de la pièce.
Chaque pièce en fibre de carbone nécessite-t-elle un autoclave ?
Non. Le traitement par autoclave est une méthode possible pour certains systèmes sélectionnés, tandis que d'autres approches de traitement établies existent. Le matériau, la géométrie, les exigences de performance et les contrôles vérifiés déterminent la méthode appropriée.
Un tissage en fibre de carbone prouve-t-il la résistance de la pièce finie ?
Non. Le tissage décrit un aspect du format de renforcement. La performance de la pièce dépend également des couches cachées, de l'orientation, de la matrice, des défauts de fabrication, de la géométrie et des conditions de test.
De la compréhension du processus à une exigence de fabrication
Pour transformer la connaissance du processus en spécification de pièce, préparez un dessin ou un cahier des charges couvrant la sortie prévue, les contraintes de matériau, la géométrie, les responsabilités de processus et les critères d'acceptation. Pour les pièces composites dirigées par dessin, explorez notre vue d'ensemble de fabrication personnalisée. Pour continuer à apprendre, parcourez les ressources sur la fibre de carbone.
Guides techniques connexes : Qu'est-ce que la fibre de carbone ? · Types de fibre de carbone. Capacité liée : Fabrication en fibre de carbone.